我当时手里接的铁屑烫了个小水泡,都没顾得上擦。
错得离谱。
别把铣刀当放大版的钻头
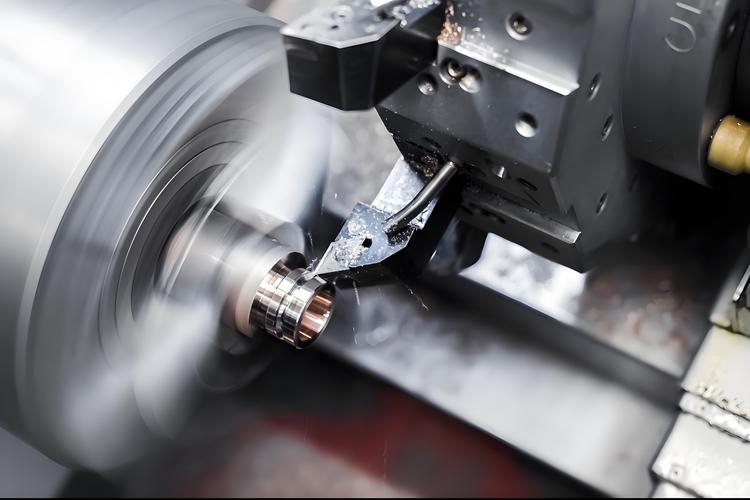
钻头是顺着轴向往下钻的,吃的是正压力。铣刀不一样,它是靠圆周上排列的齿,侧着身一点点啃金属,就像你拿小锯条一下一下拉木头,只不过它转得快,拉的力道匀,才能切出平整的面。
你摸刚从机床上拆下来的旧铣刀,那些刀刃上的细小缺口,不是运输的时候摔的,是每转一圈蹭过金属表面磨出来的。很多新人换刀的时候图快,拿下来就往主轴锥孔里塞,连锥面沾的切削液残留、铁屑渣都不擦。
铣刀和主轴的贴合面,比你家菜板和菜刀的接触面娇贵一百倍,哪怕只是沾了半粒米大的铁屑,转起来的跳动量能直接把整个加工面震出波浪纹。上次有个小孩塞完刀,主轴转起来晃得像筛子,整板铝件直接废了,赔了小两千,哭丧着脸蹲在墙角擦了一下午铁屑。
那些突然崩掉的刀,根本不是质量差
刚进厂的时候我也总骂供应商送的刀质量水,动不动就崩齿、烧尖。直到跟着师傅拆了三次崩掉的刀,才发现锅根本不在刀上。
上次我们线加工一块硬度偏高的锻钢,操作工为了赶产能,把进给量直接往上提了两格。刚开始转了二十秒,刀还好好的,第三十秒的时候”啪”一声,半块刀头直接飞出去,砸在旁边的防护板上哐当响,所有人都吓一跳。
每把铣刀的“饭量”是定死的,你给它喂超了,它扛不住,不是崩刀就是烧刀。烧过的刀最好认,齿尖会变成暗蓝紫色,摸上去都发粘——那是切削液没跟上,热量散不出去,把刀本身的硬度直接烧没了,再装上去切东西,跟拿萝卜切铁没区别。
很多人觉得切削液开得越大越好,其实根本不对。水流要对准刀和工件接触的那个缝隙,不是对着刀身瞎喷。上次有个小孩把切削液开得像喷泉,结果接触点根本没淋到,连续烧了三把刀,班长追着他骂了半层车间。
你嫌麻烦省的步骤,最后都要加倍还
车间里最常出的问题,从来不是什么高深的技术故障,全是图省事省出来的。
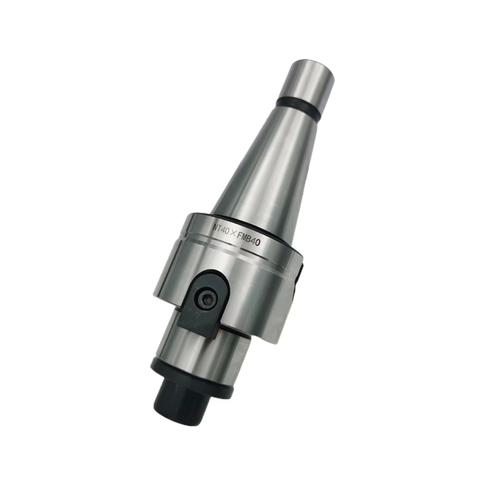
比如对刀的时候,拿个对刀块往刀下面一塞,差不多就抬主轴开干,根本不看刀的悬伸长度。悬伸长度是最容易被新人忽略的致命细节——就是刀从主轴夹头伸出来的那段长度,伸得越长,转起来晃得越厉害,就像你拿筷子夹花生米,伸出去半米远,肯定夹不准对吧。
有次赶一个急单,操作工为了少换刀,把本来伸30mm的刀硬拉到80mm,结果加工出来的孔,公差超了0.2mm,整批20件零件全部返厂。光返工就花了整整两天,大家本来该下班的,全留下来加班,那天车间的灯亮到凌晨两点,谁都没给那个操作工好脸。
说实话,我刚进厂的时候也干过这种蠢事。把铣刀悬伸拉得老长,结果加工到一半刀直接颤起来,铣出来的面像搓衣板。师傅站我后面看了五分钟,没骂我,就拿卡尺量了一下那个搓衣板的深度,说”你这是给工件做肌理呢?”我当时脸烧得比刚拆下来的铣刀还烫。
前几天路过那个工位,看见当初烫了我手的小孩,正拿着擦布一点点擦铣刀的锥面,擦完了还拿手电照了半天,确认没有铁屑残留才往主轴上装。
我站在后面没说话,想起我刚进厂的时候,师傅也是这样,站在我后面,看着我把擦干净的刀装上去,第一次加工出来的面摸上去平平整整的,没有搓衣板纹,他才拍了拍我肩膀。
车间里的铁屑永远卷得像弹簧,切削液的味道永远飘在空气里,铣刀转起来的声响从来没变过——只是每个站在工位旁边的人,都要在踩过足够多的坑之后,才懂这把转着的刀,到底该怎么伺候。
作者|制造
排版|制造
审核|安然