这东西看着是个绕成圈的硬铁丝,娇贵着呢。你随便造,它分分钟给你掉链子。
绕出螺旋圈,只是它漫长生产路的第一步
冷绕车间的机器转起来是那种低低的嗡鸣,不是脆生生的咔哒声。硬得能划玻璃的碳素钢丝从送线轮卡着进去,被带导杆的绕头硬生生掰出均匀的螺旋,你手贴在导丝架上,能感觉到从钢丝传过来的、细密的震颤,那是金属被强行掰出形变时攒的劲儿,不把这些劲儿慢慢放掉,这弹簧哪怕看着跟图纸一模一样,装上去也是个定时炸弹。很多人不知道,刚绕完的弹簧根本不能直接用。
我之前带的徒弟,刚上手的时候总觉得数对圈数就行,上次给冲压机配的复位弹簧,绕完直接往回火炉里塞,装上去按下去弹不回来,拆下来量自由长度,比图纸要求短了快两毫米——就因为他绕的时候给的送线张力忽大忽小,内部应力压根没匀,回火的时候直接缩成了短一截的废件。
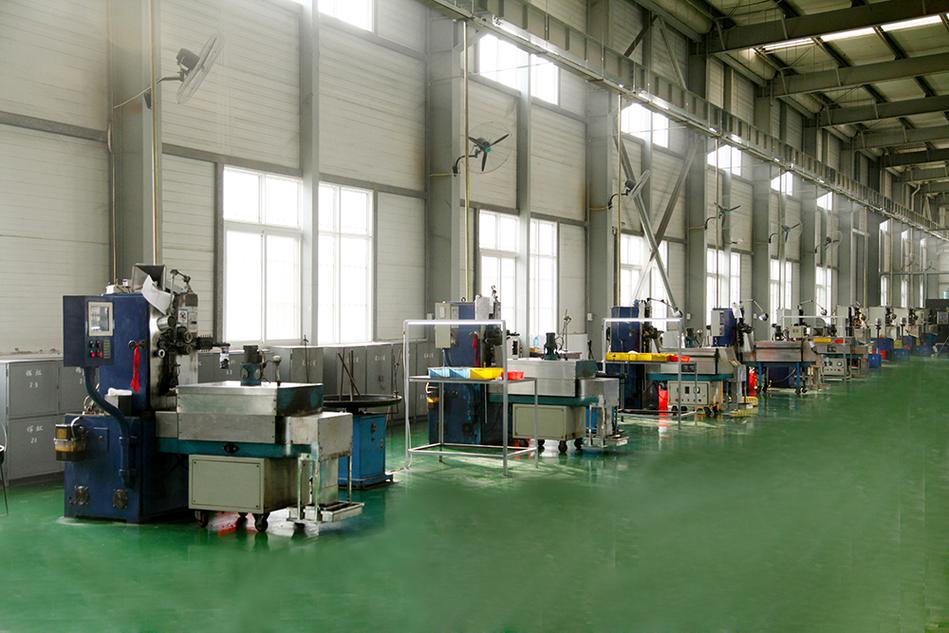
别觉得这是小事。我见过太多刚入行的人,觉得弹簧嘛,不就是圈数够、粗细对就行,真到装到设备上,按个几十次就塌,拆下来看,圈距歪得跟被猫踩过的毛线团似的。
你感受到的弹力,从来不是钢丝本身的硬劲儿
很多人对弹簧的认知还停留在“钢丝越硬,弹性越好”的阶段,真不是。真正决定弹簧能用多久的,是回火之后的应力释放程度。
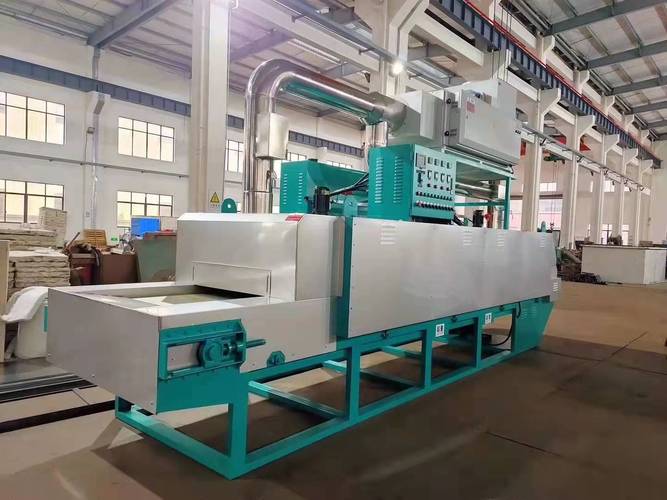
你把一根直的硬塑料吸管弯成U型,要是拿打火机在弯的位置稍微烘个几秒钟,它弯的地方就会定型,不会一松手就弹回直的——弹簧的回火工序,本质上和这个动作是一个道理。但炉温差个几十度,出来的东西完全是两个性质。温度高了,钢丝被烤软,按个三五次就被压得扁扁的,再也弹不回原来的高度;温度低了,内部攒的应力没释放干净,看着硬邦邦的,其实脆得像冬天室外冻透的胡萝卜,说不定哪天受个力,“啪”的一声就断成两截。
之前有个做流水线的客户找过来,说他们线上的弹簧刚装三天就断了,崩出来的钢丝把传送带的皮带划了个大口子,停了俩小时线,损失快六位数。拆下来的弹簧拿回来测,才发现上次外协厂回火的时候炉温没盯紧,比工艺要求低了快四十度,那弹簧敲在钢板上声音发闷,根本没有该有的脆响。
最坑人的故障,从来都藏在看不见的细节里
我干这行快二十年,见过太多因为几毫米的细节问题,导致整台设备趴窝的事。就说弹簧的端面吧。很多小厂做弹簧,绕完就直接卖,根本不做端面磨平。你把这种弹簧往平台上一放,晃得跟个不倒翁似的,歪歪扭扭的。这东西装到设备上,永远是斜着的那一侧受力最大,别的圈还没咋受力呢,偏的那侧已经被压变形了,用不了俩月就从应力集中的位置断了。
还有个最容易被忽略的点——弹簧表面的细微划伤,比尺寸差一点的问题严重十倍。
比如绕丝的时候,导丝轮上卡了个小铁屑,在钢丝表面划了个一毫米深的细印子,你拿卡尺量尺寸,啥都对,装上去用的时候,那个印子就是天生的裂缝起点,就像你撕海报之前,先在边角划个小口子,稍微一扯就从那个位置裂到底。之前有个做包装机的客户,他们的弹簧每批都有3%左右的断裂率,查了快半个月,才发现是运输的时候没垫软泡沫,一整箱弹簧在货车里晃来晃去,表面全是互相磕出来的小印子,后来换了带隔板的泡沫包装,断裂率直接降到千分之二都不到。
说实话,我最烦那种上来就说“不就是个几毛钱的弹簧,至于这么较真”的人。
之前有个做消费电子的客户,一开始图便宜找的小厂供按键弹簧,用户按个几百次就塌了,退货率高到快把渠道商得罪光。后来找我们做,我们把回火时间多延长了二十分钟,端面磨的时候多留了一圈精磨量,单颗成本就涨了两分钱,最后退货率直接降了90%。
真的不值钱。
但出问题的时候,能让你整台设备趴窝。
作者|制造
排版|制造
审核|小准