2026-09-19 06:26:03 分类:正文
上周带新来的大学生徒弟逛磨床工段,小伙子盯着工作台刚加工完的轴件眼睛发亮,伸手就要摸。被我一把打开。
不是不让看,是真碰不得。刚从冷却液里捞出来,凉得刺骨,还满是油性磨削液,沾一手洗半天都散不掉味道。更关键的是——你手上指纹的凸起凹陷,换算成公差,比我们今天要做的这个零件精度要求还大出好几倍,碰一下就可能给面儿上留下划痕,废了大半天的功夫。
看起来平?其实差了头发丝的千分之一
很多外行对精密加工的认知,就是“磨得光,摸得平”。上次跟一个做设计的朋友聊天,他说不就是把零件做光滑吗?能差到哪去。
我给他举了个例子。普通人一根头发丝的直径,大概是几十微米,我们做普通机械加工,公差能控制在几丝就不错了,一丝是一百微米。那精密加工呢?我们常做的精度要求,是一两个微米,甚至更小。换算一下,就是头发丝直径的几十分之一,千分之一。
你肉眼根本看不出这点差距,摸也摸不出来。只有放在精密测量仪上,才能看出差了多少。
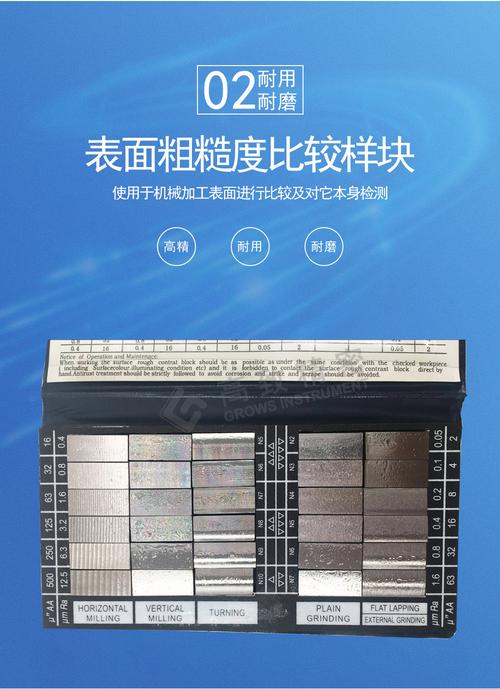 精密加工轴类零件表面粗糙度对比样块
就拿这个粗糙度对比来说,0.8和0.1的差别,你眼睛看都是亮堂堂的,放到显微镜下,一个是沟壑纵横,一个是平整得像广场。这就是精密加工要干的事——把你看不到的差距,磨到符合要求。
最后一刀,老师傅都要歇半小时再下刀
说实话,干了几十年,我觉得精密加工最熬人的,不是调机器,不是换刀具,是等。
很多新手不知道,只要是加工,就会发热。刀具切工件,摩擦生热,机床主轴转,自己也会发热,连房间里的温度变个一两度,都会影响精度。我刚干这行的时候,有次赶一批急活,粗磨完不等工件降温,直接上精磨,当时在机床上量尺寸,刚好卡着公差线,我美滋滋下了件,放车间凉了一晚上,第二天一早复测,直接小了快一个微米,超差报废。
我心疼了好几天。那是当时排了一周队才拿到的毛料。从那以后,不管活多急,精磨最后一刀,我必须等温度稳了再下。
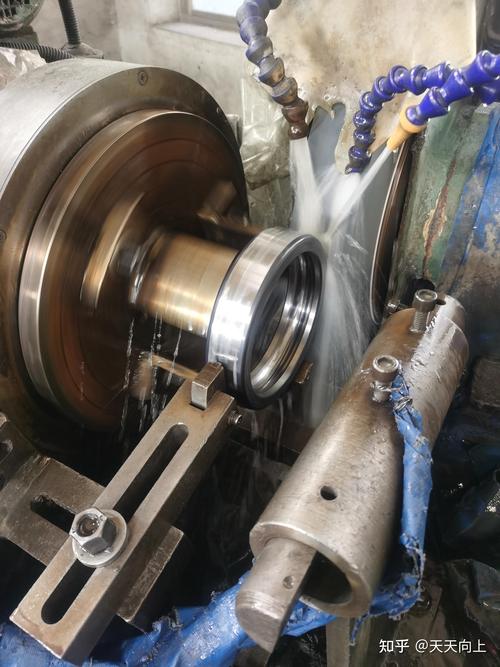 机械加工车间磨床工作台冷却液冲屑场景
不过话说回来,现在的机床比原来好太多,本身带温度补偿,但是该等还是得等。你算啊,一百毫米长的零件,温度变一度,伸长量差不多就是一微米,刚好就是我们要卡的公差。差一点,整个零件就废了,装到机器上就是大问题。
精密加工拼到最后,拼的是耐心
 精密加工拼到最后,拼的是耐心
很多人聊起精密加工,就说要靠多好的机器,多贵的设备。机器当然重要,但真到了微米级的精度,人对细节的把控,比机器还重要。
我之前遇到过一个活,客户拿过来一个组件,说别的厂做出来,装上去高速转起来总是抖,找了好几个地方都没查出问题。我们把零件拆下来测,翻来覆去测了大半天,最后发现就是内孔的圆度差了半个微米。就这半个微米,你肉眼根本看不出来,常规测量也容易漏过去,转起来就是偏一点点,抖得整个机器都不得安生。
最后我们重新修磨了一刀,收了很少的钱,客户千恩万谢走了。你说这有什么技术难度?不就是愿意多花时间,多测几遍,抠那一点点误差吗?
刚才出来巡检,徒弟还蹲在磨床边上呢,盯着工件上的温度探头,半小时了还没下令下刀。阳光透过车间的窗户照在冷却液上,亮得晃眼。没人催他,急也没用。
精密加工哪有什么惊天动地的黑科技,就是把别人不在乎的那一点点,抠到极致而已。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:你摸不到的精密加工,藏在车间这台机器的缝隙里
文章链接:https://www.lfdjt.com/p/zhizao/a/1003.html