2026-09-18 22:35:54 分类:正文
昨天跟着徒弟整理热处理槽,他拎着块刚淬完火的冲头跟我嘚瑟,你看这硬度,锉刀都划不动。我拿过来敲了敲,声音脆得像碎玻璃,直接扔给他:不回火,你明天就得回来捡碎渣。
刚淬完火的硬钢,为什么非得回火
很多刚进车间的新人都有这个误区:淬火才是决定硬度的关键工序,回火就是走个过场,随便烧一烧意思一下就行。
真不是。淬火说白了就是把钢烧透了扔去冷水或者油里猛激,一下子把硬度提上来。可你想啊,钢从里到外冷的速度不一样,外层缩得快内层缩得慢,里面攒了一堆拧着劲儿的内应力,就像你把弹簧压到最紧锁死,碰一下就直接弹崩。
这种硬就是虚的,看起来能打,稍微受点冲击就直接裂,根本用不了。我刚当学徒那会,车间有个师傅赶订单,淬完十把冲头跳过回火直接装机,打了不到八十个工件,一把冲头直接崩开,碎渣飞出来擦着安全帽过去,差一点出大事。
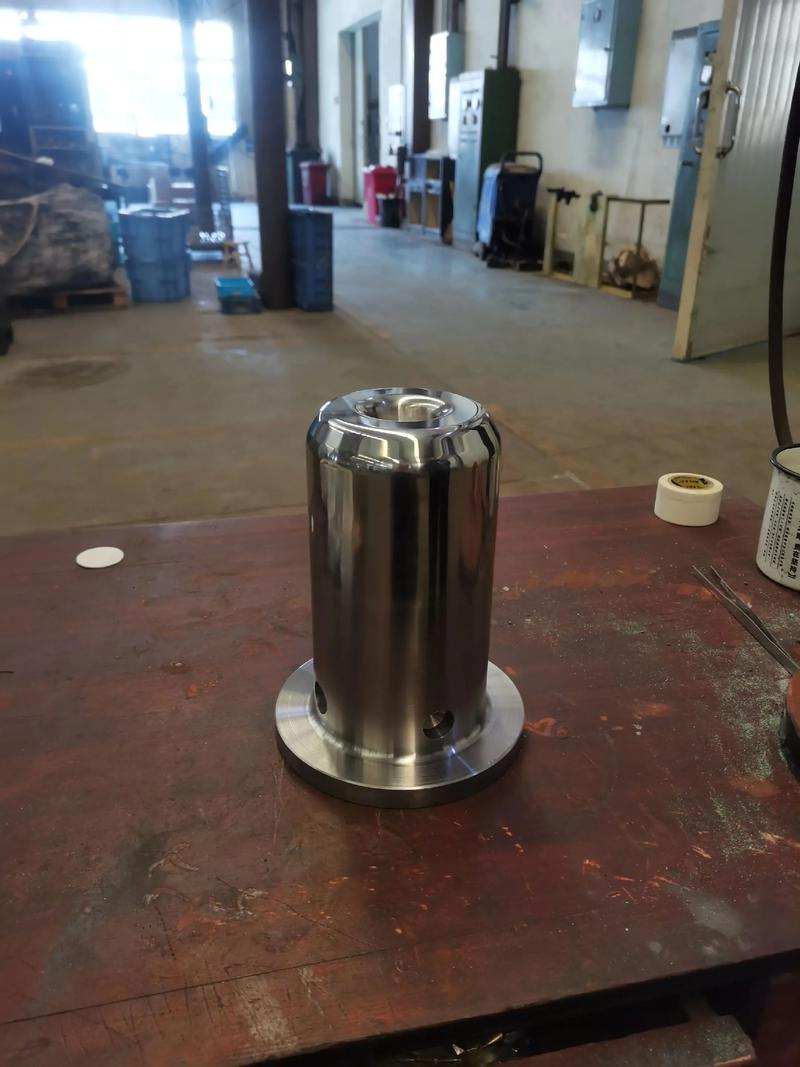 热处理后崩裂失效的钢制冲头
回火就是给这股憋着的劲儿松绑。把淬完火的钢再放到炉子里,烧到没那么高的温度,保温一段时间再慢慢凉下来,把乱晃的内应力给排出去,顺便还能调钢的晶体结构,让它该硬的硬,该韧的韧。
好多干了十几年的工人,都踩过回火的坑
别笑,我真见过。最常见的坑就是温度乱调。
有人怕硬度掉了,故意把回火温度压得很低,炉子里烤二十分钟就拿出来,结果应力没排干净,零件放了半个月,自己裂了。还有人反过来,温度烧太高,硬度直接降了十几个度,磨完的刀切两个工件就卷刃,全废了。
还有一个坑,淬完火不及时回火。我前几年带过一个实习生,赶下班的时候淬完六把车刀,随手往料架上一放就走了,周末休了两天回来,三把刀已经自己从内部裂开了,连修都没法修。内应力憋在里面找不到出口,它就自己给你拆家,这点半点没得商量。
还有些要精度的零件,以为回一次火就一劳永逸了。不对,有些大轴粗加工完,还得再来一次定性回火,不然你磨得再平,放半年自己弯了,前面的工全白做。
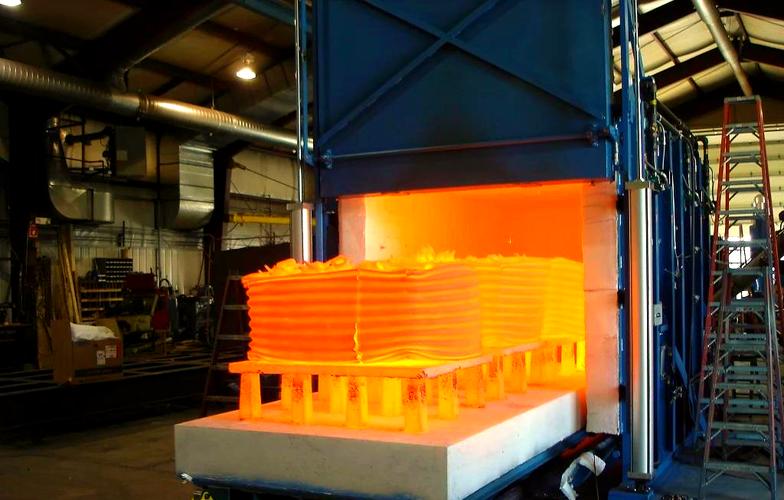 工厂热处理车间回火加热炉现场
回火是给钢调脾气,不是偷懒工序
 回火是给钢调脾气,不是偷懒工序
很多外行看热闹,说不就是再烧一遍吗,能费什么事?其实这里面的讲究,全在对“度”的把握。
要做刀具轴承,要硬还要不崩,就用低温回火,留住大部分硬度,把应力排走,用起来顺手不裂。要做弹簧,就得要弹性够好还不容易断,就用中温回火,把钢的弹性调出来,压十万次都不塌。要做齿轮传动轴这种受大冲击力的零件,就得要强度韧性都够,就用高温回火,刚柔并济,扛得住造。
说白了,淬火是把钢“定形”,回火是给钢“调脾气”。淬火给了它硬骨头,回火教它怎么把劲儿用对地方,不会一撞就折。
说实话,我见过太多小厂为了省那点电费和时间,要么简化回火工艺,要么干脆直接跳过,看起来成本降了一点,最后整批零件出问题退货,赔的钱比省的多好几倍。
昨天徒弟按要求把那批冲头回完火,我拿小锤敲了敲,声音闷实得很,划了下硬度刚好。现在打了快五千个工件,连个缺口都没有。你看,它不抢风头,可缺了它,就是不行。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里摸出来的道理:回火到底回的是什么
文章链接:https://www.lfdjt.com/p/zhizao/a/939.html