2026-10-11 16:05:03
作者:
制造
昨天逛装配车间,撞见新来的小徒弟蹲在码料工位发呆,盯着搬钢板的吸盘直挠头。不就是一块橡胶连个管子?抽两口气怎么就能把几百斤的钢板吊得稳稳的,晃都不晃一下?
你信错了,根本不是吸盘吸住的
很多人刚接触都搞错。真不是吸盘「吸」住的,是大气压「压」住的。抽走吸盘和工件中间那点空气,里外压力差一出来,外面的空气就使劲把吸盘往工件上按,摩擦力够,就掉不下来。
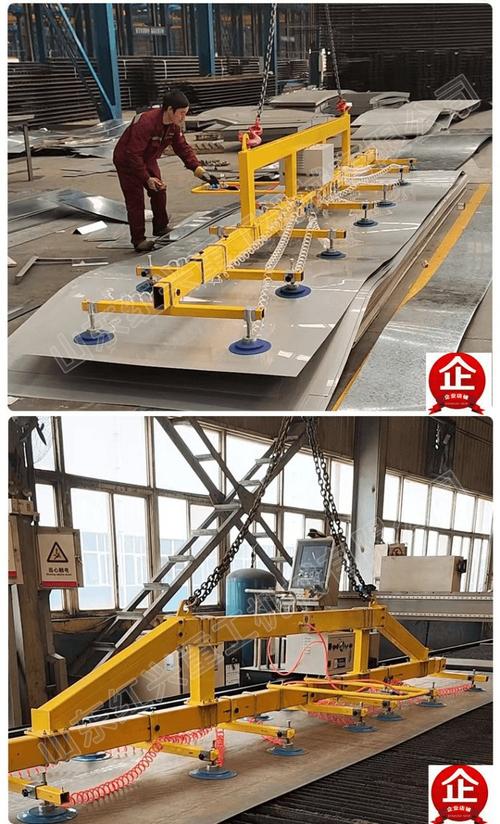 工业真空吸盘吸附钢板现场图
我刚入行那会跟着师傅学徒,课本上写的真空吸附,我一直以为是吸盘本身能拉出一股劲儿抓牢工件,直到第一次拆旧吸盘换密封圈才转过弯来。就这么简单的道理,好多干了两三年的学徒都没掰扯清楚。
最常见的坑,就是盲目堆参数
很多人踩坑,都默认真空度越高,吸附就越稳。真是这样吗?
前几年我们线调工艺,新来的工艺员看见偶尔有吸盘掉木板,二话不说把真空压力调到最大。结果呢?不到一周坏了四个吸盘,还压坏了三张高光门板,赔的钱够他小半个月工资。
说实话,真空太高没用,甚至帮倒忙。吸软泡沫,压力太大会把泡沫压出凹痕,成品直接废。吸薄玻璃,压力太大容易把玻璃吸裂,哪怕当时没裂,放两天自己就断了。哪怕是吸厚钢板,压力太高只会加速橡胶老化,平白增加成本。
 老化开裂的真空吸盘实物图
不过话说回来,真空太低也不行,得刚好卡在你工况的那个点上。这个点,没人能给你现成的参数表,得自己试。我一般都是调到刚好不掉,再往上提个百分之十就停,绝不多调。
选吸盘,比参数更重要的是这两点
 选吸盘,比参数更重要的是这两点
选吸盘,参数永远要给现场工况让路。
第一看接触面是什么。工件是坑坑洼洼的铸件,就得选厚一点软一点的橡胶,能顺着坑填进去,不漏气就行。要是抛光过的玻璃钢板,就得选薄一点硬一点的,贴合好,不容易留印。要是吸带水带油的工件,那得选耐油耐水解的,别用三个月就烂得掉渣。
第二得留余量。说明书上标着能吊一吨,那是在实验室光滑干钢板上测出来的额定值。你现场搬的是凹凸不平的石材,或者带锈的钢坯,打个四折都不一定够。多留余量,不是浪费钱,是省得掉下来出事。我干这行快二十年,见过吸盘掉下来砸坏十万块的模具,见过图便宜买劣质吸盘半路掉下来砸伤人,那场景,我现在想起来都后背发麻。
就这么个看起来平平无奇的小东西,整条重工件产线的效率全靠它撑着。一个吸盘坏了,停一小时产线,损失的钱够买一箱子好吸盘。
昨天小徒弟听完,蹲在吸盘旁边摸了摸那层发黑的橡胶,说原来这么点东西还有这么多门道。我笑了笑没说话。车间里哪件小东西不是这样?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:真空吸盘凭啥能吊起半吨重的钢板?
文章链接:https://www.lfdjt.com/p/zhizao/a/8940.html