2026-10-11 02:46:04
作者:
制造
今早绕车间转班,脚后跟磕到一块凉冰冰的钢件。
疼得我一咧嘴。低头看,是一根半加工完的传动轴,外圆磨偏了三道,整根料要回炉重炼,或者干脆堆在角落等着卖废铁。
不少人觉得,返工率就是财务报表上一行不起眼的小字,是质量部填完就忘的数字。只有天天踩废料的老工人知道,这玩意儿就是吸厂子利润的隐形蚊子,咬你一口不疼,但慢慢就能把你血吸干。
报表上的低数字,脚边的一大堆废料
很多厂算返工率,只算最后一步成品检验不合格拿回去修的活儿。那过程返工呢?
比如镗孔差了两丝,师傅手工再修一刀;比如钻孔偏了零点一毫米,扩孔补一下;比如焊接变形了,火工校一下。这些活儿没出车间,没进报废台账,所以很多厂根本不算进返工率里。
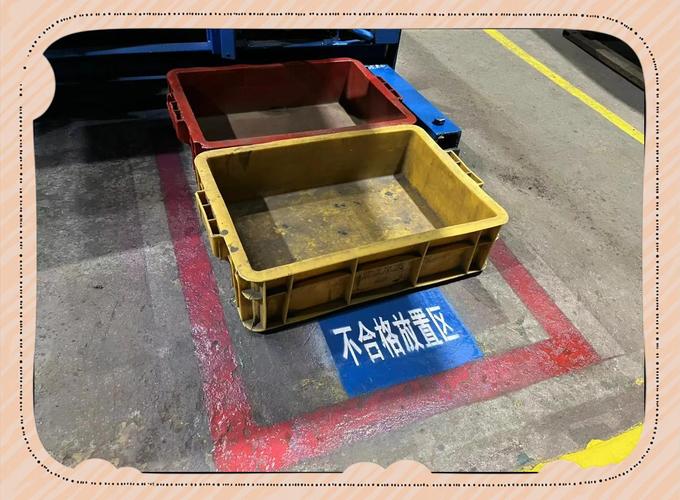 机械加工车间返工不合格零件堆放区
说实话,我见过不少厂子,报表上返工率连百分之一都不到,实际算上这些偷偷藏的过程返工,能摸到十个点。什么概念?每十个工件里就有一个,要额外花一倍多的工时救,设备空转、工人加班,钱全烧在这儿了。
上个月我帮一个朋友调生产线,原来镗床工位每天下班都剩一堆半修完的活儿,班长说就是“顺手调调”,不算返工。一算工时,这个工位每天有效加工时间才四个小时,剩下三个半小时全在给前面的错补锅。说出来你不信,把前面下料的定位改了两毫米,这个工位的额外工时直接掉了八成。
为什么返工总杀不完?
出了返工不合格,第一反应骂谁?十有八九骂操作工手艺差,注意力不集中。
我干了快三十年,敢说九成的批量返工,跟操作工手艺半毛钱关系没有。都是工装定位的锅。
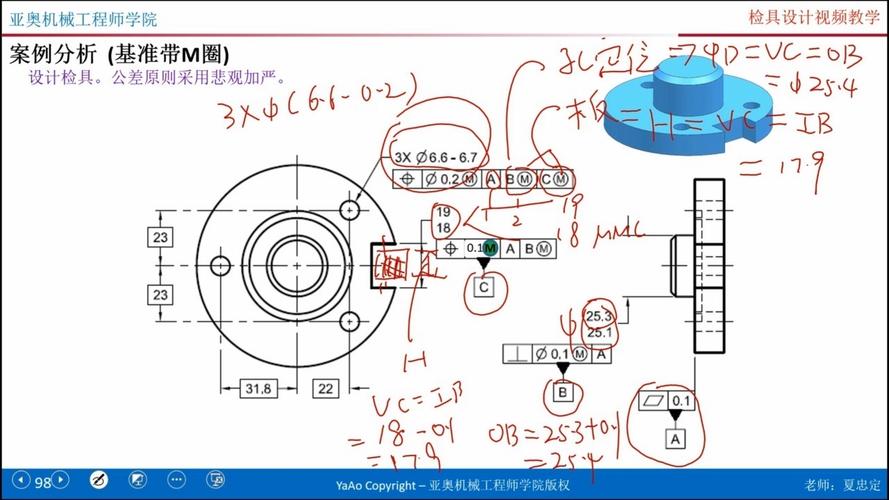 批量机械加工工装定位误差示意图
就说加工长轴,一头夹在卡盘里,另一头顶在尾座上。料硬,走刀速度快一点,刀头震,定位就跟着飘,做十个三个尺寸超差。你骂师傅卡活卡不紧?卡太紧要把料夹变形,更完蛋。
很多人找原因,只盯着最后出问题的工序。下料的时候歪了一毫米,淬火变形歪了半毫米,到最后成品加工,怎么调都调不回来,错全算最后工序的返工,师傅冤不冤?
不过话说回来,这也不能全怪现场管理,很多人脑子里就是“出问题就找个背锅的”,懒得往前捋,改工装要花钱,改流程要停工,骂个人多简单啊。对吧?
降返工率,从来不是逼工人背锅
 降返工率,从来不是逼工人背锅
我见过最离谱的操作,老板定规则,出一件返工扣工人当天工资的十分之一。结果呢?工人为了不扣钱,偷偷把差个一丝半丝的工件混进合格品里,流到客户那里,整批退货,那损失是十件返工都比不了的。
说白了,降返工率的核心,从来不是罚人,是找病根。
很多时候改个几十块钱的定位块,换个耐磨一点的挡块,就能把返工率砍掉一半。就这么点钱,很多老板舍不得出,宁愿月月亏几万块的返工成本。这就像你穿鞋,鞋垫歪了,你不摆正鞋垫,光骂走路姿势不对,有啥用?
还有更鸡贼的,为了报表上的返工率好看,把不合格的工件直接当废料卖,不算进返工台账,反正老板只看数字不看仓库。数字好看了,利润没了。
返工率这东西,不怕高,就怕藏。你把它摊开了,一块一块找原因,改一个少一个。藏在角落,堆在料架底下,报表上数字好看,亏的钱可一分都不会少。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间角落里的返工率:你看不到的隐形浪费
文章链接:https://www.lfdjt.com/p/zhizao/a/8738.html