昨天带刚出校门的小徒弟逛总装车间,刚进门就被脚边的大木箱绊了一下。
箱子里堆得满满的,全是镗过孔的主轴座,尺寸差了两个丝,全废了,要拉去回炉。车间主任蹲在旁边抽烟,挠头挠得头发掉了一地——说机床刚调完不到半天,又出问题,产能卡得死死的,返工的人工堆得比料钱还贵。
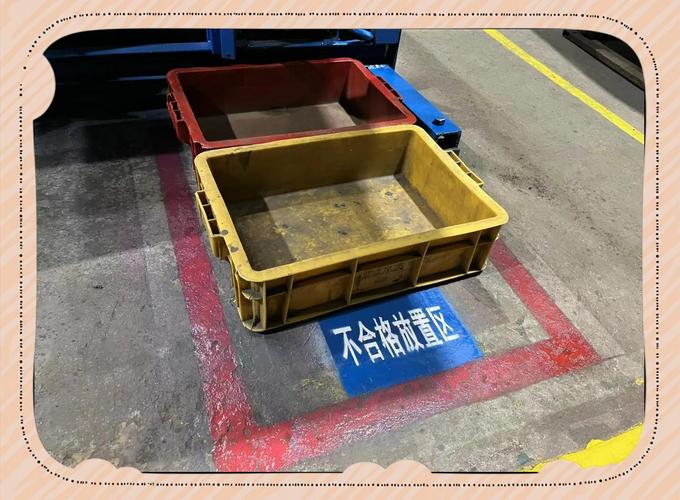
进门先踩堆废件,问题到底出在哪
小徒弟蹲下来翻了翻,说不就差两个丝嘛,磨一磨能不能用?干嘛全废了?
这话其实很多刚进厂的新人都会说。我见过太多工厂,从上到下都觉得,差一点没关系,挑出来返工打磨就行,最后能出货就没问题。反正我全检给你把好关,怕什么?
说实话,这笔账全算错了。
我们说的一次合格率,说白了就是生产一百个零件,不用修、不用补、不用磨,直接能流到下一个工位的比例。就是一次做对的比例。
你别小看这个比例。一次合格做不到,说什么产能、成本都是虚的。一个零件从下料到粗加工精加工,走一遍流程已经占了机床工位,返工又要占一遍。本该做新活的机子,天天围着不合格的旧活转,产能怎么上得去?工人天天改错,心态能好吗?
更坑的是隐蔽成本。磨出来的尺寸,就算当时合格,内部应力早就变了,装到机器上,用个一年半载出问题,售后赔的钱,够你做十批合格零件了。
别拿“事后补锅”当常态
很多小老板算成本,只算原料钱,不算返工占的工位、人工、还有隐性的质量风险。我之前碰过一个开小厂的老板,天天哭着说赚不到钱,我帮他盘了盘,他那一次合格率才七成多,一百个里有二十五个要返工,还有五个直接废,算下来,每出十个合格产品,就搭进去三个废件的成本,能赚钱才怪。
他还跟我辩,说全检就是干这个的,反正多雇两个检验员就行。哦,合着检验员的工资不是钱?全检盯着一堆不合格品挑错,时间久了眼睛都花,真漏过去一个,客户找上门,那损失不是更大?
死磕一次合格率,磕的到底是什么
很多人觉得,要提一次合格率,就得换最贵的机床,买最准的检测设备,投入太大,小厂玩不起。
扯。大部分时候,一次合格率上不去,根本不是设备的问题,是人的习惯和流程的漏洞。
我之前待过的厂做齿轮,原来一次合格率不到八成,天天返工。后来我们把半年里所有不合格品的原因都理了一遍,发现七成不合格,都是滚齿机刀架磨损到临界值了,工人觉得还能切,舍不得换刀,硬着头皮做,做出来尺寸飘了,再返工。
后来就改了个简单规矩:不管刀看着能不能用,走够一定步数直接换刀,绝不超期服役。就这么一个小改动,没加多少成本,一次合格率直接涨到九成七。省出来的返工人工和废料钱,三个月就把换刀多花的成本赚回来了,剩下的全是纯赚。
说白了,死磕一次合格率,磕的不是精度,是把所有可能出问题的漏洞,都堵在生产之前,而不是出了问题再去擦屁股。
你原料换了批次硬度变了,换料的时候先调两圈进给,花不了五分钟,总比做了一堆废件再回炉强吧?你班前检查花十分钟调机床,总比做了半天再出问题停线擦屁股强吧?
上次那个徒弟翻完废件堆,抬头跟我说,原来不是越贵的设备越能赚钱,是能稳定一次做对才赚钱。
我踩了踩脚边的废木箱,这里头堆的哪是废零件,全是工厂交过的学费啊。
作者|制造
排版|制造
审核|柚子