2026-10-10 07:03:57
作者:
制造
今早站在磨床边看热闹。
师傅拿角尺靠住一根刚磨完的轴,摇摇头,直接丢进了废料堆。
我凑过去看,拿卡尺量直径,丝毫不差啊。
师傅点根烟:“直度差了两丝,你拿卡尺当然量不出。装上去转三天,轴承就磨坏了。”
这两丝,也就一根头发丝的五分之一。就把一根几百块的轴直接判了死刑。
这就是形位公差的厉害。
尺寸对了就合格?你错大了
绝大多数刚入行的新手,都会踩同一个坑:只标尺寸,漏标形位公差。
你做一个带两个孔的底座,每个孔的直径都卡得准准的,两个孔中心距也完全符合图纸,拿卡尺量全对,结果就是螺丝穿不过去。
为啥?孔歪了啊。
就像你点了一份外卖披萨,盒子尺寸是对的,拿出来披萨本身歪歪扭扭,一半在盒子里一半挂在盒盖上,盒子盖当然扣不上。
尺寸管的是披萨多大,盒子多大。形位公差管的是披萨歪不歪,位置正不正。
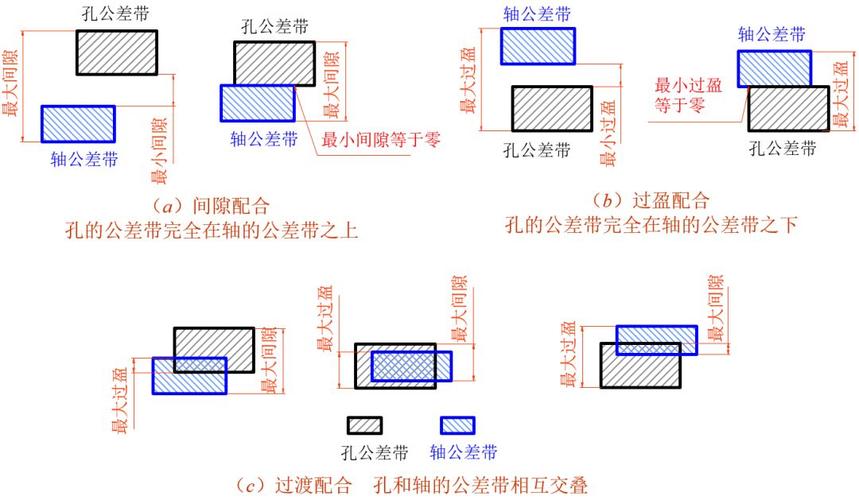 机械加工轴孔配合形位公差示意图
拆成两半讲,其实没那么复杂
 拆成两半讲,其实没那么复杂
很多人一听形位公差四个字就头大,一堆符号记不住。其实拆开来就懂了。
形,就是零件本身的形状。你要做一根直轴,它弯了,就是形状公差超差了。你要铣一个平面,中间鼓起来了,也是形状不对。
形状公差管的是你自己长歪了没有。
位,就是零件上各个特征的相对位置。你要在板上钻两个孔,孔本身大小对,形状圆,但是两个孔歪了,中心不在一条线上,就是位置公差不对。
位置公差管的是你和别的特征对不对得齐。
我刚上班那会,同组一个小孩画一套治具图,二十多个尺寸标得工工整整,就是漏了四个安装孔的位置度。发出去做回来,整批二十块板全部穿不上固定螺丝,只能拿铣刀一点点扩孔,硬生生拖了半个月工期,小孩在走廊蹲了一下午,烟蒂扔了一地。说起来都是眼泪。
这坑,踩一次记一辈子。
差一点真的不行吗?分地方
有人说,不就是差个一丝半丝吗?至于这么较真吗?
真至于,也真不至于。
你做个公园长椅的支架,表面有点歪,不晃就能用,形位公差放宽松点完全没问题,还能省加工钱。
但你做发动机里的曲轴,试试?
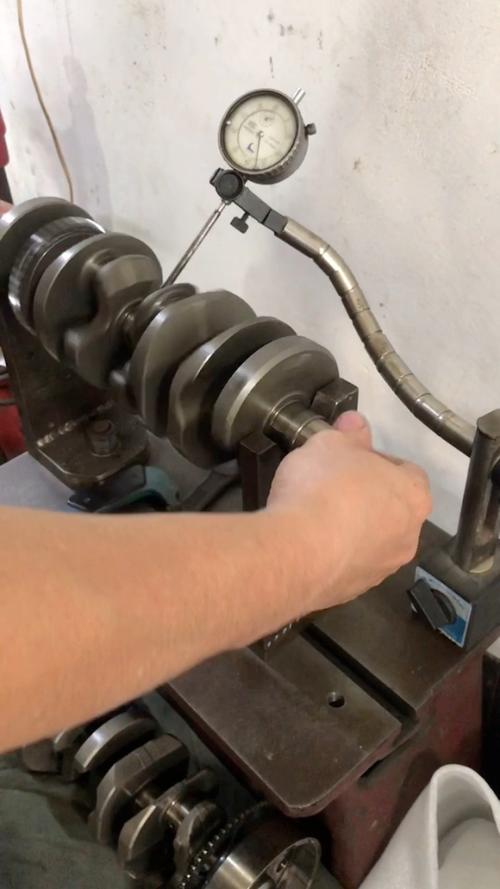 发动机曲轴形状公差检测现场
圆柱度差个一丝,转起来动平衡就不对,发动机开起来抖得像按摩椅,没一万公里曲轴就断了,那是要出大事的。
说实话,现在很多坐办公室画图的设计师,没摸过毛坯,没进过车间,根本不知道这个道理。要么就是全漏标,加工厂做出来不对,返工整批。要么就是不管什么零件都把公差卡到顶级,搞得加工厂叫苦连天,成本翻好几倍,最后产品价格下不来,卖不出去,亏的还是自己。
上次我们厂接了一套注塑模具的单,客户要求模板的平行度卡到一丝,本来以为是什么高精度产品,结果做出来是装一次性餐盒的模具,你说这不是浪费钱吗?反过来,也有客户该严的不严,型腔的位置度放了半毫米,开出来的餐盒合不上缝,整批模具废掉,钱和工期全打了水漂。
形位公差说白了,就是设计师给加工厂递的一张说明书。告诉你哪里松哪里紧,哪里不能弯哪里不能歪,什么样的零件就算合格。
没什么玄乎的。你多摸两次合格的,再摸两次不合格的,就懂了。差一丝和对一丝,手摸都能摸出区别来。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间老师傅说形位公差:差一丝,为啥整台机器就废了?
文章链接:https://www.lfdjt.com/p/zhizao/a/8438.html