2026-09-18 08:59:40 分类:正文
昨天跟着车间调度巡线,老远就听见线长在骂娘。白板上OEE的红箭头又掉了两个点,下周部门会要挨骂。
好多新人刚进制造部,第一天就被教填OEE表。问OEE到底是啥,老师傅只会说,“用来算设备效率的”。转头就教你怎么调数字,把不好看的部分都刨出去。
为什么你的OEE看着好看,产能却上不去
我刚入行的时候也懵。同一条线,报上去的OEE快八十了,老板说怎么还达不到订单要求?线长挠头,我也挠头。后来蹲在线边吃了三天盒饭,才看出门道。
大家报的数字,都是挑过的。计划停机八小时,把所有零碎的停机都塞进去,剩下的时间一看,可用率就上去了。性能率按设计最高速度算,哪怕机器实际从来没跑到过那个数,数字照样好看。不良品呢?返修一下就能出货,不算进损失,质量率直接拉满。
算下来OEE能不好看吗?
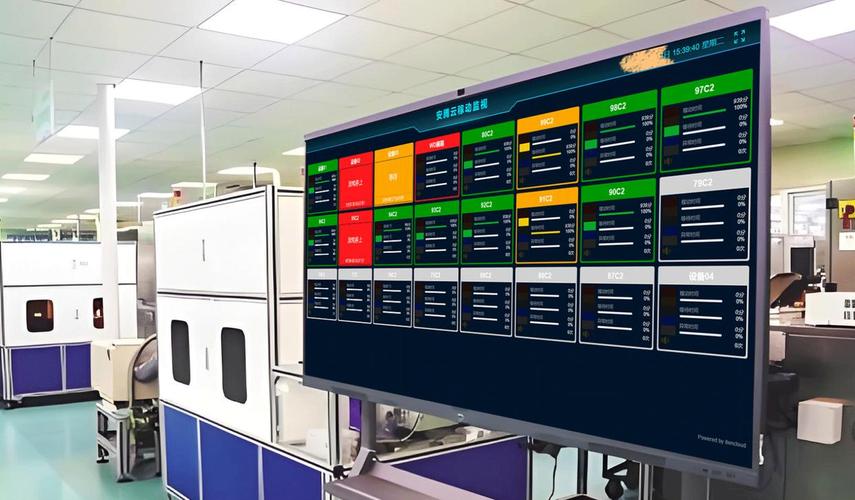 汽车总装车间OEE生产看板实拍
你实际去数产出,一天比理论少出小一百件。去哪了?都被那些三五分钟的小停机、卡料、换型慢吃掉了。这些损失太碎,没人专门记,攒起来就是大窟窿。数字好看了,窟窿还在那。
算OEE的三个坑,新手一踩一个准
说实话,OEE公式本身不难,三个数乘起来就完了。但就这三个数,十个新人算九个歪。
第一个坑,可用时间的计算。很多人上来就把每天吃饭、换班、保养的时间全刨了,剩下的都算计划运行时间。对不对?不对。那些换料卡的两分钟,操作工去喝水临时停的三分钟,设备报警排障的五分钟,这些不是计划内的吧?你不把这些算成停机损失,那不就是自欺欺人吗?
第二个坑,性能率的水分。设计额定速度是一回事,你实际生产,换了不同的产品,本身就要降速对不对?很多人直接拿设计速度当分母算,性能率能不高吗?我见过最夸张的,产品换了大尺寸,实际速度只有额定的七成,直接把额定速度改了,性能率还是满的,这不叫算效率,这叫改数字。
第三个坑,质量损失的模糊地带。很多工厂把返修合格的产品不算不良,对吧?那你生产的时候花的时间呢?你修这个废件花的半小时,本来能出三个好产品,这个损失不算,OEE能不虚吗?
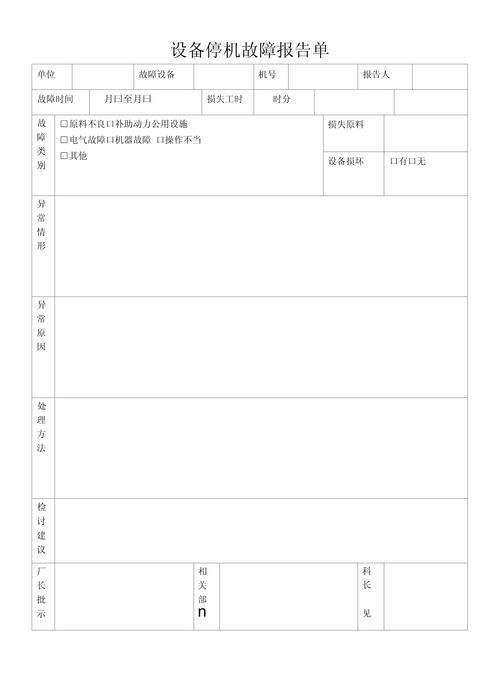 机加工车间设备手工停机记录单实拍
对吧?你绕开所有真实的损失,算出来的OEE,除了用来应付报表,还有啥用?
用好OEE,本质是帮机器抓小偷
 用好OEE,本质是帮机器抓小偷
我刚当工程师那会,我的师傅跟我说,OEE不是给领导看的,是给你找问题的。你就把它当给设备做体检,不是拿体检报告评优秀,是找哪里长了结节哪里有炎症。
OEE的核心从来不是算数字,是找看不见的产能损失。什么叫偷产能的小偷?就是那些你看不见的小损失。每次停三分钟,一天停二十次,就是一个小时,一个月下来就是二三十个小时,能出多少货?你不算OEE,你根本发现不了。
之前我碰见过一条机加工线,常年OEE报七十八,大家都觉得差不多了,产能够不上就说要加设备。后来我们要求把所有停机不管大小都记进去,重新算,OEE直接掉到五十六。你猜损失在哪?就是每次换刀具,大家都慢悠悠的,平均换刀要十五分钟,其实标准化之后八分钟就能干完。还有卡屑,每次排屑要两分钟,一小时三次,一天下来四个多小时没了。
改完之后,没加一台设备,产能涨了快两成。OEE回到七十多,这个七十多,才是真的七十多。
很多工厂现在把OEE用歪了。做成了KPI考核的工具,线长为了不被扣钱,只能调数字。本来是找问题的工具,变成了上下糊弄的游戏。
其实说白了,你算OEE,就是要把那些藏起来的损失挖出来。你设备没坏,但是没干活,这个钱你没赚到,就是损失。OEE就是帮你把这个损失摆到台面上。
你要是不信,明天你就去你车间那条最忙的线边蹲半天。拿个本子,把所有停下来的时间,不管长短,都记下来。等你加完那个数,你自己都要吓一跳。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:逛车间才懂:OEE不是你用来凑KPI的数字游戏
文章链接:https://www.lfdjt.com/p/zhizao/a/811.html