2026-10-09 04:15:17
作者:
制造
刚蹲在总装线边上啃完盒饭,脚边还滚着半颗卤花生米。新来的实习生拎着个笔记本凑过来,问为啥东边那条线一到点准下班,西边那条天天加半小时班还堆一堆半制品?我把筷子一扔,往那边扬了扬下巴:这不就是你们课本上学的产线平衡么,跟我走。
别翻教科书了,先看看你脚边堆的半箱零件
刚进厂的学生娃,十个有九个会犯同一个错。拿着秒表蹲在工位后面掐,掐够十次取个平均值,然后吭哧吭哧算平衡率,算完一拍桌子:你看,三号工位慢了五秒,五号工位快了七秒,把三号的活儿匀一个去五号不就完了?
上次就有个这么干的,算出来平衡率从百分之八十九涨到九十八,老板乐坏了给他发奖金,结果上线第一天,下午两点就全线堵死。为啥?五号工位贴标签,本来就要对着订单找型号,时不时还要换标签纸,匀过来一个锁外壳的活儿,手上一下堆了三样,错了三次牌,后面全等着。
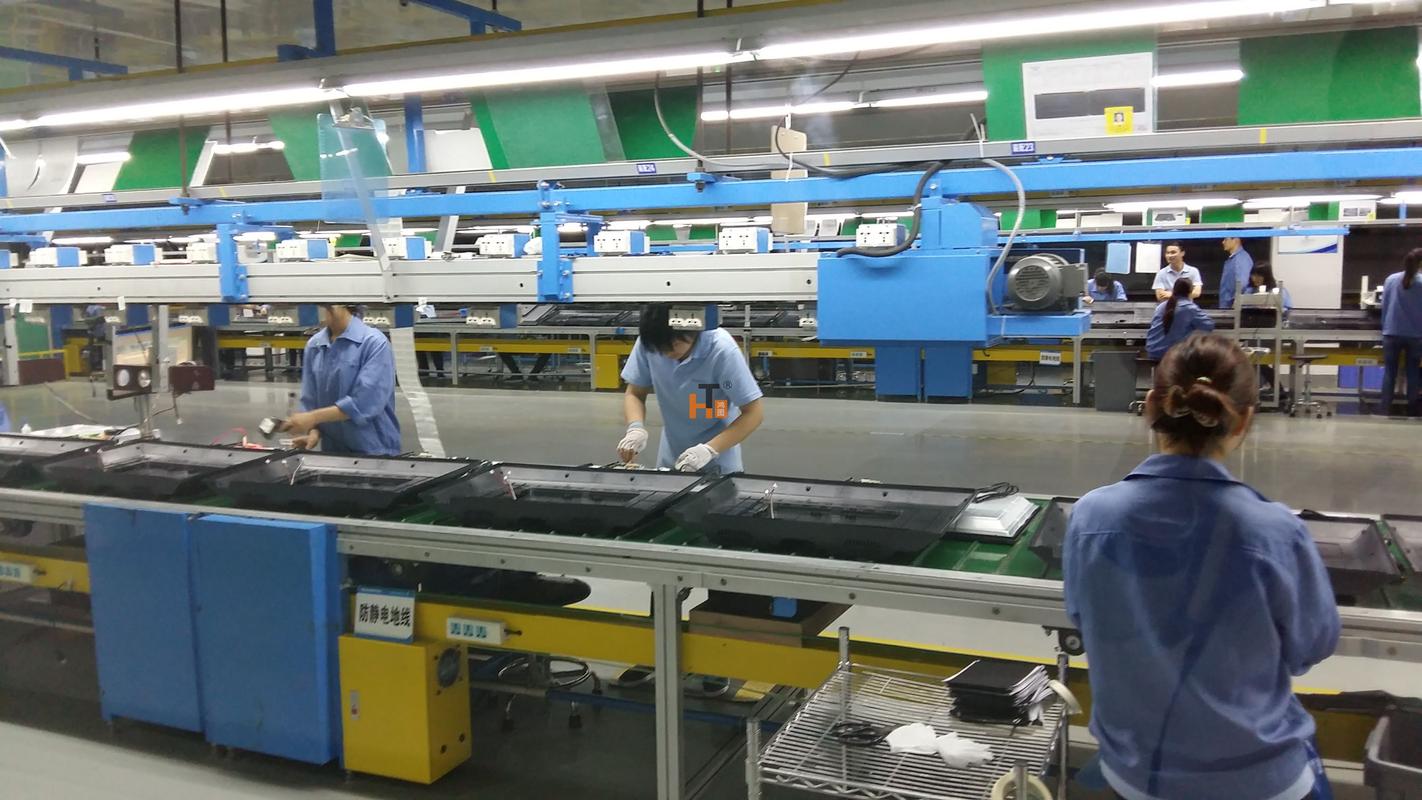 制造车间组装产线工位堆料场景
说白了,你坐在办公室算的都是死时间,现场都是活的。工人捏了一小时螺丝手会酸,料箱放远了拿料要多走三步,换型号的时候要调治具,这些零碎时间加起来,比你匀的那一两秒多太多了。
原来产线平衡,平衡的从来不是“时间”
很多人听不懂这话。我给你举个例子,你下班排队买包子,三个窗口每个都是一分钟出一个,按说够平了吧?偏偏有个大爷买五个还要打包,占了三分钟,后面立马排起长队。产线也是这个道理,你卡得每个工位平均时间一模一样,那是给报表看的,真走起来,一点小波动就能给你堵死。
产线平衡真正要平衡的,是波动。 是把那些随时可能冒出来的小延误,给兜住,别让它传导到整条线。瓶颈也不是永远是那个时间最长的工位,是那个扛不住波动的工位。
还是刚才那条堵死的线,后来怎么改的?我们去蹲了大半天,发现原来三号拧螺丝,本来每次可以拿五个工件放在手边的料架上,原来为了省地方,料架改小了,每次只能拿两个,每做两个就要转身去料箱补料,一次补料多花三秒,一小时下来就是小半分钟的延误,堆着堆着就满了。
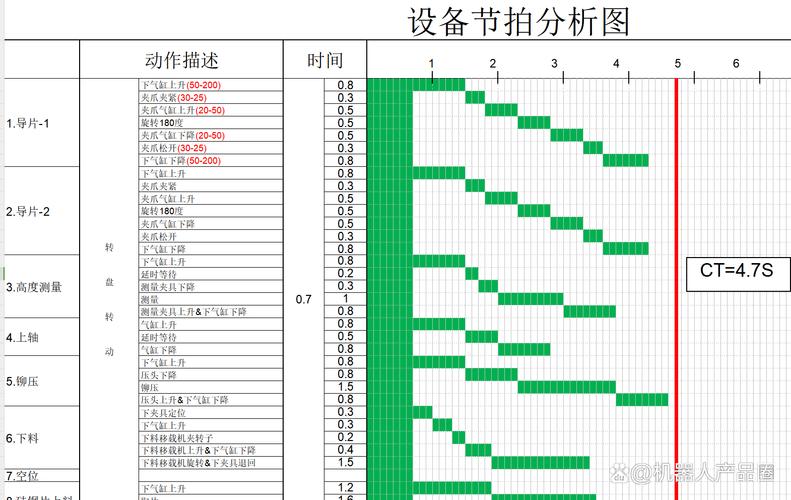 制造业产线工位节拍时间平衡分析表
我们把料架改回原来的大小,给三号工位多留了一块放工件的地方,没动任何工位的分工,平衡率不用调,自己就上去了,也不堵了。就这么简单。
调平衡那点事儿,老工人都是凭手感调的
 调平衡那点事儿,老工人都是凭手感调的
说实话,干现场干久了,没人追求百分百的平衡率。谁要说我们线平衡率要做到九十九以上,我转头就走,那是不懂行的老板拍脑袋说的。
留缓冲,才是调产线平衡的核心。 你给每个工位都卡得死死的,连喝口水的空隙都没有,工人稍微慢个一步,全线停开,损失比你堆几个半制品大多了。我们调线,一般都会给瓶颈工位多留个三五秒的富余,再每隔两三个工位留个能放两三个工件的小架子,万一前面慢了,后面还能接着干,不至于停线。
就说最常见的装配线,前头是上零件,中间是装配,后头是打包。一般上料的工位干完自己的活,总有个几秒闲工夫,你把拿料、拆包装这种零碎活儿匀给他们,不用加人不用减人,只是把闲的时间用上了,瓶颈工位的压力一下就小了。这比你硬把装配的活儿拆分,给工人加负担强一百倍。
对吧?你得琢磨人的习惯,琢磨料的流向,不是光对着数字切豆腐。干现场的都懂,数字好看没用,工人能准点下班,机器不天天停,老板能拿到货,这才是真的平衡。哪那么多花里胡哨的理论。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间逛出来的门道:没人告诉你的产线平衡真相
文章链接:https://www.lfdjt.com/p/zhizao/a/8025.html