2026-10-05 11:22:57
作者:
制造
刚进车间第一天,师傅扔给我一副劳保手套,没让我碰数控,直接拉去角落那台嗡嗡转的机器跟前。”站这看,看一下午。”我那时候还纳闷,不就是个钻床?有啥好看的。就是钻个洞?错。好多干了五六年的机加工,都不一定能把钻床玩明白。
别拿打孔不当技术活
外行眼里,钻床无非就是电机带个钻头转,往下一压就出个洞。真上手你就知道,打什么料用什么钻头,钻头顶角磨多少度,进刀速度压多少,全是手上的感觉。
打硬钢,你顶角磨太尖,钻两下就崩刃。打铝料,排屑槽开不对,钻出来的孔直接挤变形,废了工件不说,钻头也断得干净。我刚学那会,师傅让我磨钻头,我磨了一上午,拿过来一试,钻出来的孔歪歪扭扭,孔径比要求大了快一倍,直接被师傅把钻头扔我脚边。那时候脸都烧得慌。
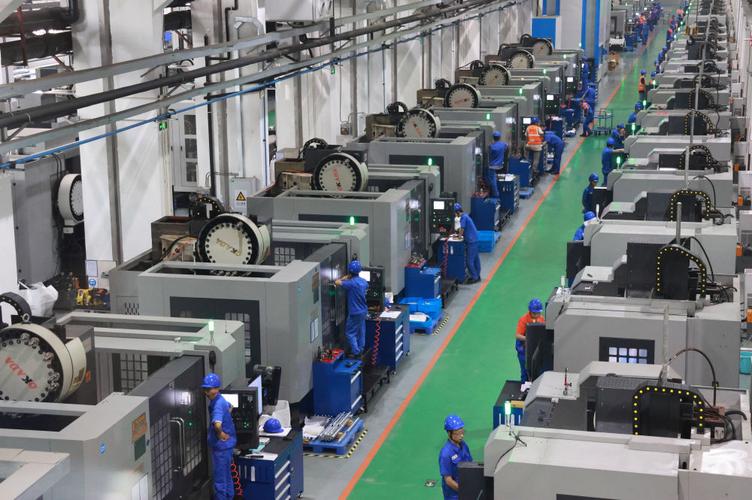 机械加工车间立式钻床工作场景
摸透钻床的脾气才不会出事
干机加工的,谁没见过钻床出的意外?最常见的就是工装夹紧没到位。你想,钻头每分钟转上千转,工件没夹紧,直接跟着转起来,那就是个带劲的飞镖,隔着好几米都能打伤人。
我进厂第二年见过一个新人,急着赶活,只拧了一个夹紧螺丝,结果工件飞出来,正砸在防护挡板上,哐当一声,整个车间都安静了,那新人脸白得跟纸一样,半天没缓过来。说实话,现在想起来都后怕。
进刀太急也不行,新手总想着快点干完,使劲往下压进给,钻头温度一下子上去,退火变软,直接断在孔里,掏都掏不出来,整块工件就废了。老师傅都懂,下刀要轻,找准中心再慢慢压,遇到硬料还得退刀排屑,急不得。
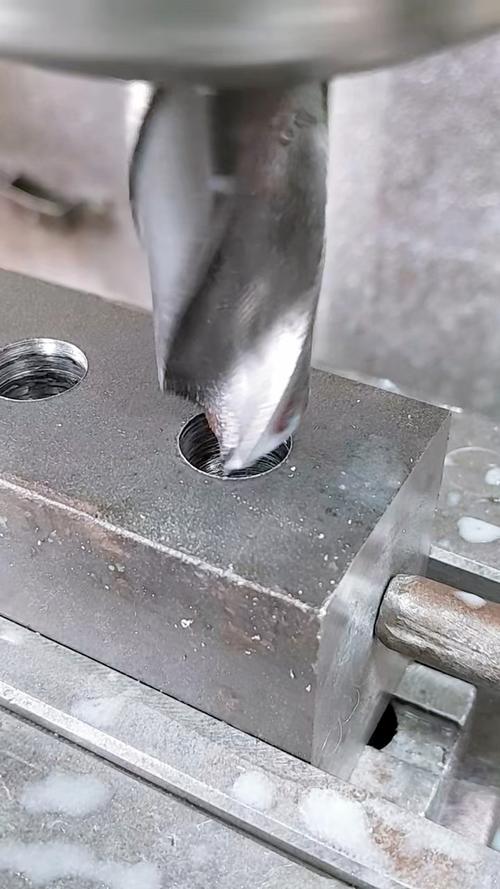 钻床加工断钻头卡孔实物图
为啥老家伙还没被淘汰
 为啥老家伙还没被淘汰
现在数控加工中心这么普及,什么活都能干,为啥大大小小的车间里,永远留着一两台钻床?
不过话说回来,钻床干零散小活的优势,真的没法替代。你改个模具修个工装,就打两个小孔,你开加工中心,得调程序夹工装,半小时过去了,钻床这边,夹好工件对准标记,两分钟搞定。成本低,上手快,随手就能用。
而且真论手艺,老师傅玩钻床能玩出花来,我见过老师傅给一个急活扩孔,要求公差两丝以内,人家把钻头在砂轮上轻轻修了两下,找了块废料试了一刀,直接干成,拿千分尺量,正好卡在公差中间。真的服。
好多人说以后钻床都会被全自动设备取代,我看未必。它就像车间里蹲在角落的老伙计,平时没人天天念叨,真要干点零活碎活,伸手还是它最顺手。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:钻床:车间里不起眼的打孔大师
文章链接:https://www.lfdjt.com/p/zhizao/a/6691.html