别拿“看一眼”不当技术活
很多外行人一听说外观检测,第一反应就是流水线找几个人挑不良,没技术含量。说实话,那是早八百年的老黄历了。现在的精密零件,错一丝都出不了厂。表面的划痕、缩痕、色差,很多比头发丝还细,人眼盯满八个小时,早就是重影了。
上个月我跟着调新线,那批零件表面的凹痕,正常日光下完全看不出来,换了三十度斜光打过去,才清清楚楚露出来。你说换个没经验的,能想到换角度看?我刚入行那会,就因为漏检了一个刮痕,整批货发出去又退回来,全车间跟着翻了三天箱,吃饭都在流水线边上蹲着,那种滋味,我记到现在。很多人觉得这是最后一步,无所谓,其实这是给客户的第一张名片,你外观都不对,谁信你里面的精度?
换了自动检测就万事大吉?想多了
这几年不少厂子跟风上AI视觉检测,觉得换了机器就能把人全撤了,省成本。我见过最少五家踩了大坑。前年有家客户,上了新线之后合格率掉了快两成,老板急得天天蹲线头上骂,找我们过去修。结果拆开来一看,什么算法不对,就是光源装错了位置。他们的铸件本身表面就有天然的色差,机器把色差当成划痕,全打回了。
外观检测的核心,从来不是设备多贵,是光对不对。这句话我跟徒弟说了八百遍,还是有人不信。同样一个零件,换个打光角度,换个光源颜色,结果能差出天差地远。
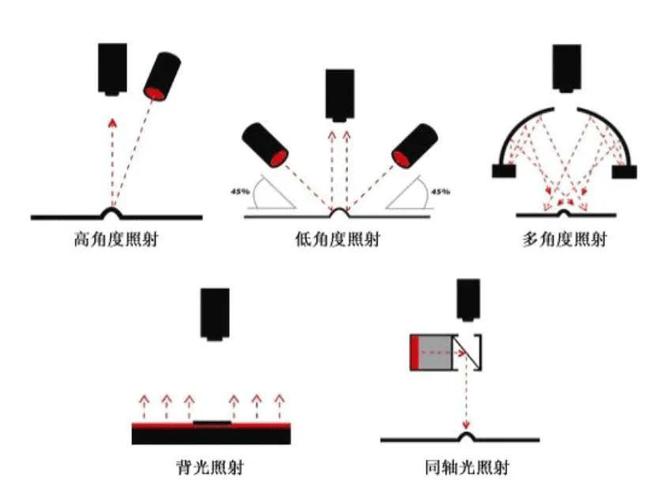
比如透明塑料件的暗纹,得用背透打光才看得清;金属表面的浅凹坑,就得用低角度环形侧光。我带过一个刚毕业的大学生,上来就抱着电脑调算法参数,调了三天没弄好,我过去搬了搬光源的支架,挪了不到两厘米,合格率直接上去了。就这么邪门,不服不行。机器是死的,你给它什么样的图像,它就给你什么样的结果。源头的光不对,参数调上天也白搭。
人机配合才是现在的主流玩法
很多人爱抬杠,说以后AI肯定能完全代替人做外观检测。我看没那么快。不管多先进的算法,都得靠人喂标注好的图片,真遇到点没见过的缺陷,直接就傻了。再说,有些产品本身就允许一点点不影响性能的外观误差,这个度怎么把握?客户能接受什么样的,不能接受什么样,机器哪能学得会?
现在很多产线走的都是机器初筛,人工复核的路子,这不丢人,反而比全机器全人工都靠谱。机器把明显的不良都挑出去,把模棱两可的疑似不良留给人判断,既省了人力,又降低了漏检率。昨天我还在调新的检测程序,线上的小姑娘跟我抱怨,说现在这机器太矫情,一点小印子都挑出来,耽误干活。我跟她说,矫情点好啊,总比把坏的放出去,大家跟着一起翻箱强。她听完也就笑了。
其实外观检测这活,说穿了就是给产品把最后一道颜值关。前面几十道工序都做对了,最后这一步栽了,前面的功夫全白费。没人看得见你里面的精度做得多好,第一眼都是看外观。
作者|制造
排版|制造
审核|乐乐