2026-10-04 03:09:57
作者:
制造
昨天陪刚转岗的徒弟整理车间角落,翻出来半堆锈得掉渣的专用夹具,都是前两年接小订单做的,活干完就没用过。徒弟挠头说,当时怎么就没想到用组合夹具呢?
对啊,坑踩多了才懂。很多刚进机械加工这行的,一听到要做夹具,第一反应就是做专用的,结实,精度够,哪知道算下来亏到姥姥家。
刚入行的新人,多半踩过专用夹具的坑
接个十几件甚至几件的试制订单,客户要求急,你为了做专用夹具,先切钢板做底板,然后划线、铣定位槽、钻压紧孔,前前后后少说三四天,慢的话一个礼拜都搭进去了。材料钱、加工钱加起来,往往比你做这十件活的工费还贵。活干完了呢?这个夹具就废了,客户改个尺寸,它一点用都没有,堆在车间占地方,卖废品都嫌占地方。
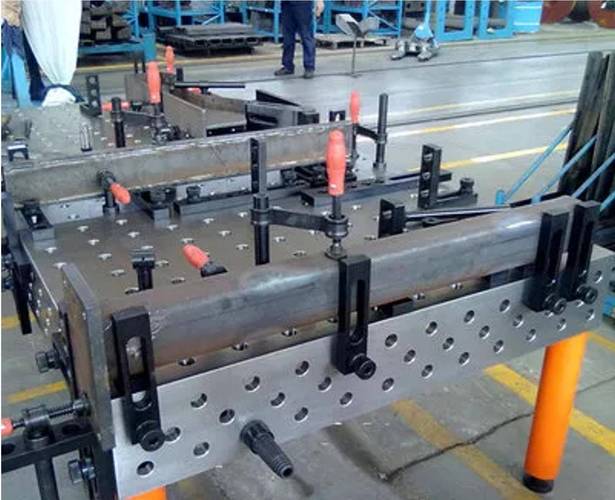 机械加工车间组合夹具组装现场
说实话,我刚入行的时候也踩过这个坑,当年为了一个八件的试制品,熬了三个通宵做夹具,最后活干完,夹具直接丢角落,一年后清理的时候连螺丝都锈死了,那叫一个懊恼。后来老师傅带我认识了组合夹具,才发现原来还有这么省心的东西。
拼出来的精度,比你想的靠谱多了
很多人对组合夹具的误解就是,凑出来的东西精度肯定不行,不如一体做的专用夹具稳。其实真不是。它说白了就是一套标准化的通用夹具元件,底座有标准的孔或者槽,所有的定位块、压紧件、支撑件都是按统一尺寸做的,你要夹什么工件,直接按尺寸拼就行,就像小孩玩的乐高积木,想要什么形状拼什么形状。
拼的时候只要找对定位基准,压紧力调到位,精度完全能满足普通加工的要求,甚至很多高精度的试制活,它都能拿得下来。我见过拼完之后定位误差控制在一丝以内的,不比专用夹具差。
而且它最大的好处就是,改起来方便。客户说改个孔位,你把定位块拆下来换个位置拧上就行,哪像专用夹具,改都没法改,直接废掉重做。拼错位置从头再来都比做新夹具快。
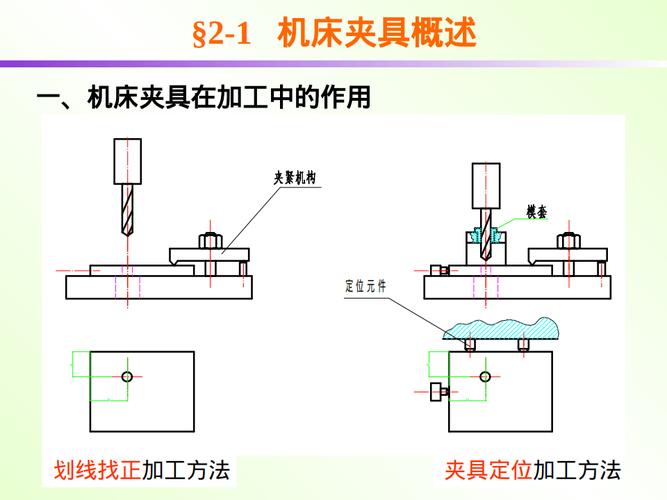 机械加工组合夹具定位元件安装示意图
上次我们接了个异形工件的加工订单,一共才十二件,客户中途改了三次设计要求,每次我们就是换两个支撑块,调一下压紧点,半天就改完了,要是换专用夹具,得做三次,亏得底裤都没了。
它也不是什么活都能接
 它也不是什么活都能接
不过话说回来,我可不是说组合夹具能包打天下,它也有自己的舒服区。大批量的量产活,肯定还是专用夹具或者专用工装更划算,毕竟你总不能换一件拼一次吧,效率太低。还有那种特别重、特别大的工件,组合夹具的底座也兜不住,还是得量身做。
很多人说现在自动化普及了,组合夹具该淘汰了吧?不对,现在很多做定制设备、做新产品试制的厂子,反倒离不了它。你想啊,新产品谁也不知道最终改成啥样,订单量也小,做专用夹具成本太高,用组合夹具拼一套,活干完拆了,元件还能下次用,摊下来成本几乎可以忽略不计。
以前我们总说,做机械这行,能省就是赚。组合夹具就是这句话最好的例子。它不是什么高大上的发明,就是几代工人师傅为了省点时间省点钱,攒出来的实用办法,用到现在,还是好用。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的百变积木:组合夹具到底神在哪?
文章链接:https://www.lfdjt.com/p/zhizao/a/6212.html