2026-10-03 20:00:59
作者:
制造
刚擦完手上的润滑油,蹲在车间辊道边盯了俩小时。
就看一个个方箱子顺着滚轮往前滑,时不时卡一下,整线红灯亮个十秒,等工人掰过来才能继续走。
大部分人进车间,眼睛都盯着动辄几百万的机器人、高速冲压机,谁会多看一眼装零件的料箱?
别拿料箱不当产线核心
很多人对料箱的认知还停落在「能装东西就行」,反正坏了换一个也没几个钱。
真放到自动化产线上,这个认知能害死人。
砸大价钱上六轴机器人改自动化,偏偏在料箱这种看不见的地方省钱,连统一规格都懒得做,捡旧箱子凑活用的不在少数。
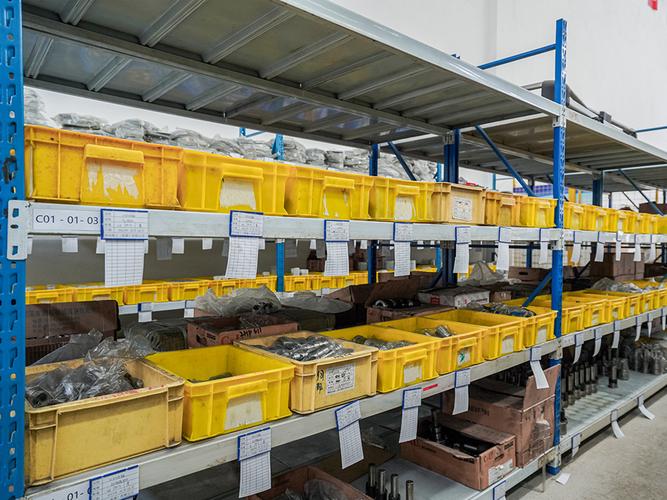 自动化产线待加工零件料箱摆放实拍
你摸过用了大半年的旧料箱就懂,装金属零件的料箱,天天拖来拖去,边角撞得翘起来,底部承重压得凹进去,就算肉眼看不出来,差个两三个毫米,机器人的吸盘就吸不准,抓手就抓歪。
一次抓空,整线停十分钟,一天停个三四次,大半天的产能就没了。
我之前遇过一个车间,算了一笔账,就因为料箱不标准,每个月浪费的产能,够买整整三批全新的标准料箱。亏不亏?
出问题的地方,全在没人注意的细节
说说我见过最多的三个坑,全都是看起来没问题,实际上坑产线的主。
第一个是叠放公差。料箱大多要堆起来存,很多做料箱的为了省材料,侧壁做得薄,堆个三五层,最底下那个直接被压得侧鼓出来,放到辊道上,宽出来小半公分,直接就卡在上料口。
第二个是边角倒角。便宜料箱全做直角,机器人伸进去抓第一层零件,动不动就撞到箱角,撞多了抓手歪,吸盘掉,运气不好直接把整箱零件带翻,撒一地,清理就得半小时。
第三个就是定位不对。很多自动化线都有定位销,料箱放上去要卡到销子里才能对位,就有好多料箱的定位槽开得歪,或者槽口做得太直,推到位卡不住,稍微晃一下就偏,机器直接亮红灯报警。
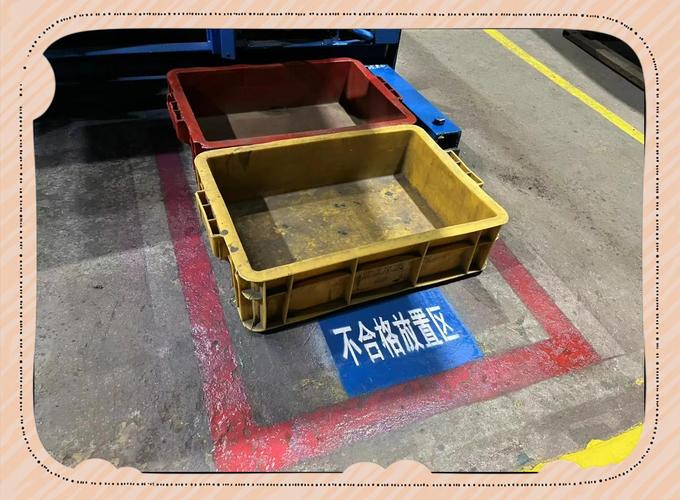 车间料箱定位工位卡料故障实拍
说实话,这些问题你不蹲在现场盯大半天,根本发现不了。所有人都在怪机器人调试不好,怪辊道做得差,谁能想到根源就是个几十块钱的箱子?
改一点,就能省出几十万的利润
 改一点,就能省出几十万的利润
上个月帮朋友的工厂调线,产能一直上不去,找了好几个团队都没查出问题。机器人精度测了,辊道调了,程序也改了,就是时不时停线,产能一直比设计值低两成多。
最后我蹲了一天,顺着线从开头数停线次数,八十次停线,有六十七次都是在上料位卡料箱。
问题找到了,怎么改?其实也没花多少钱,就是重新做了一批料箱:侧壁加了一圈一毫米厚的加强筋,底部做了冲压硬化,定位槽改成圆角,把公差控制在一毫米以内。
就这么点改动,换完料箱的第二天,停线次数直接掉了九成,产能直接冲到设计值以上,连机器人的保养周期都拉长了,因为不用天天撞箱角了。
不过话说回来,现在还是有很多老板想不通这个道理,觉得买设备是看得见的投资,买料箱是看不见的消耗,能省就省。
我刚入行的时候跟着老师傅巡线,老师傅当时就一脚踹在歪歪扭扭的料箱上,跟我说,啥线都是靠喂料活的,喂料的容器不对,再金贵的机器也喝不上顺溜的粮。
那时候没太懂,现在见得多了,才明白这句话是什么意思。
昨天路过那个改完的车间,隔着门就能听见辊道转的声音,哐当哐当,节奏匀得很,没有那种时不时卡一下的突兀停顿。
远远望进去,一排料箱整整齐齐顺着线走,蓝的灰的,方方正正,看着就舒服。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:没人在意的车间料箱,居然卡掉了整线三成产能?
文章链接:https://www.lfdjt.com/p/zhizao/a/6111.html