2026-10-03 19:26:46
作者:
制造
刚才带新来的大学生转车间,小伙子眼睛直瞟那台晃来晃去的六轴机械手,追着问重复定位精度,问最大负载,问各种各样花里胡哨的功能。我笑着踢了踢他脚边那坨凉冰冰的黑铁,问他这东西是干嘛的?
他低头哦了一声,说这不就是托盘吗,放工件的架子啊。
得,这就是绝大多数人对托盘的印象——工具人一样的存在,干活的时候有它,出问题的时候绝对想不到它。
托盘真的只是个放东西的架子?
很多人进车间逛一圈,注意力全在会动的玩意儿上,机械手、传送带、加工中心,哪一样都比蹲在地上的托盘显眼。
但只要干过两年高精度产线的人都懂,整个产线的核心基准,从来都不是那些动辄几百万的设备,是托盘。
所有设备认的不是工件,是你放在托盘上的这个基准。机械手抓不准,检测仪器读数飘,加工出来尺寸差了,追根溯源,十有八九是托盘的位置歪了零点零几毫米。
我们之前赶订单的时候出过一次事,加工好的汽车缸体上线,连续废了三个,一个大几千块,全车间调了大半夜,最后发现就是新换的托盘平整度差了一张A4纸的厚度,就这么点误差,直接废了小一万块的工件。
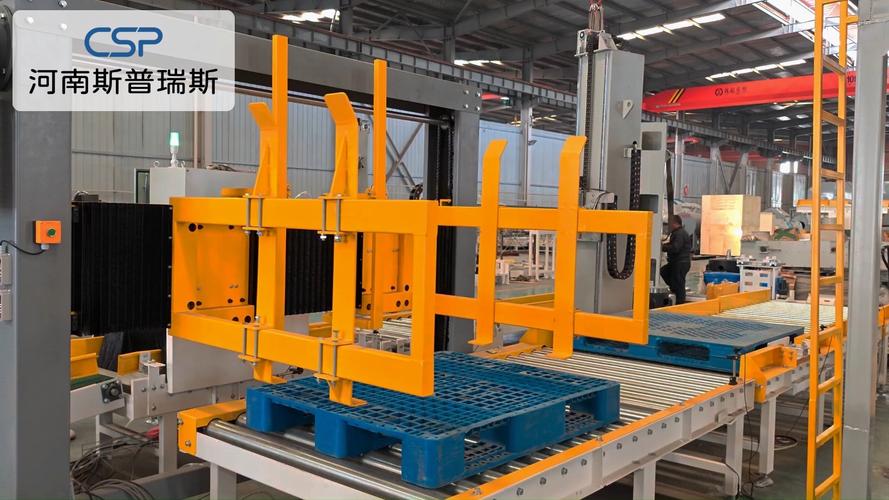 自动化汽车零部件产线定位托盘实拍
说实话,要不是真踩过坑,没人会把托盘这点事当回事。不就是块铁铣几个孔吗?能有什么技术含量?这话我听得太多了。
卡壳撞机,十有八九是托盘出了问题
车间里出了停机故障,大家第一反应就是查PLC,查编码器,查机械手的零点,一群人围着电控柜捣鼓大半天,最后发现就是托盘侧边磨掉了两个米粒大的坑,定位销插不到底,整个位置偏了。
你说去哪说理去?
托盘要扛的苦,真不比任何一台设备少。每天在流水线上跑几百上千次,每次都要硬插定位销对准,天天蹭天天磨,十年八年下来,没点余量根本扛不住。还要扛工件的重量,几吨重的工件往上面一放,要是刚性不够,自己弯个一丝半毫,后面所有工序全错。
更别说很多加工车间冬夏温差十几度,钢铁热胀冷缩,高精度产线里,这点膨胀量都得提前算进托盘的设计里,不然白班夜班做出来的零件尺寸都不一样。
不过话说回来,我见过太多甲方,投大几千万建产线,把钱全砸在进口设备上,轮到托盘,就让配套厂家随便做做,省那几万块成本,后面每年花十几万调精度修故障,亏到姥姥家。
之前有个做精密光学镜片的客户,原来用的普通钢材托盘,每次换班都要工程师调半个钟头机器,后来换了做过去应力处理的托盘,调机时间直接降了八成,就改了个托盘,产能直接提了一成,就这么点事,很多人就是想不通。
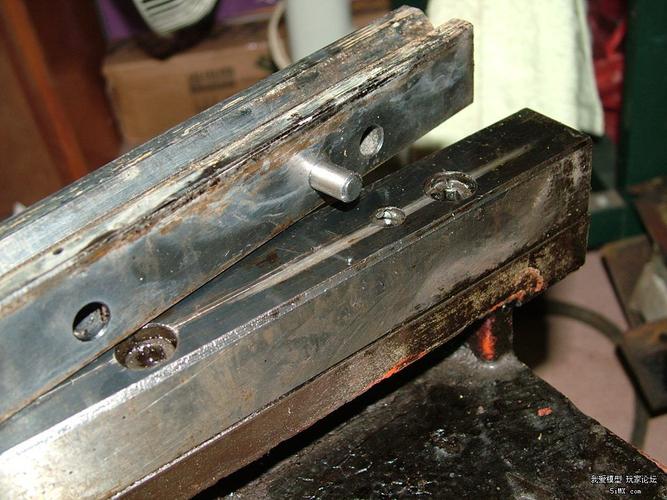 工业托盘定位销孔磨损对比实拍
好托盘的门道,全在没人看得见的地方
 好托盘的门道,全在没人看得见的地方
做一块好托盘,真不是越重越贵就好,门道全在细节里。
比如轻工件的装配线,用铝合金托盘就够了,本身轻,流水线驱动省电,还不容易生锈,犯不上用沉得要死的铸铁。但要是重工件的加工线,必须用铸铁,还得做去应力处理,很多大厂会把粗加工好的托盘扔外面露半年,做自然时效,让它自己变形稳定了再精加工,不然用个两三年自己偷偷变形,到时候哭都没地方哭。
还有要进高温烘箱的工件,托盘得选线膨胀系数低的材料,不然进去的时候位置准得很,出来温度一升,涨了零点几毫米,检测直接不合格,去哪说理?
现在流行柔性产线,都用快换结构,换产品不用换整个托盘,换个夹头就行,但很多人不知道,快换的基础托盘精度要求比普通托盘还高,基础盘歪了,你换啥夹头都没用。
我之前见过一个聪明的改造,他们把定位孔做成可更换的镶套,磨坏了直接换个套,几百块搞定,不用换整个几万块的托盘,这才是懂行的做法。
说白了,托盘这东西,就像房子的地基,没人会盯着地基夸好看,所有人都盯着上面的客厅花园夸设计好。可要是地基歪了,再漂亮的楼房,也站不住。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:流水线上的托盘:藏在产线角落的隐形主角
文章链接:https://www.lfdjt.com/p/zhizao/a/6102.html