2026-10-03 15:37:45
作者:
制造
刚进车间的新人,多半会被机床边角那股酸臭味劝退。不是机油味,是那种混了烂铁腥气的腐臭味,飘半天散不开。很多人不知道,这全是瞎对付切削液搞出来的。
为啥用不了半个月就臭得没法闻
很多小工厂图省事,挖个水泥池就是储液槽,铁屑磨渣掉进去就沉底,半个月不搅一次。说白了,那就是厌氧菌的温床。这些家伙不喜欢氧气,闷在池底吃切削液里的有机质,拉出来的硫化氢就是那股臭鸡蛋味,懂了吧?
很多老板第一个反应就是:臭了就放掉,换新的不就完了?
现在什么行情?危废处理一吨大几千,新切削液一桶也不便宜,这么造,半个月造出去小一万,一年下来几十万打水漂。还不说偷偷排被环保抓了罚的钱,那才叫肉疼。
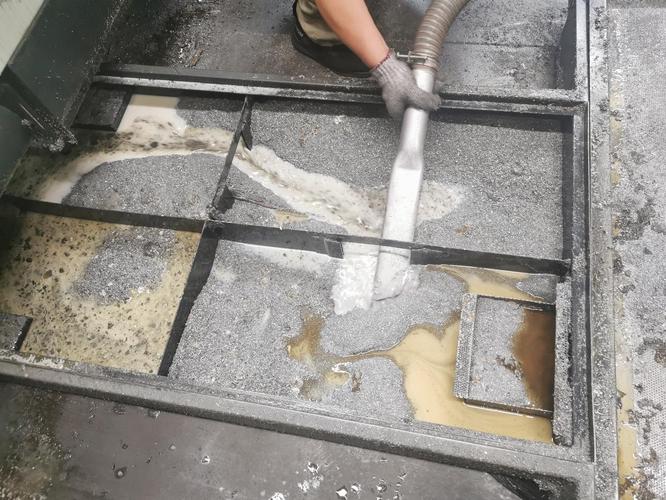
 机加工车间地下切削液储槽现场图
正经处理真不是捞捞渣这么简单
我见过太多产线,就是拿个铁网在槽口滤一滤,大块铁屑捞走就完事了。剩下的细磨屑、浮在液面的导轨油,全留着继续用,那不臭才怪。
说实话,正经处理得按步骤来,一步都省不了。头一步就得把浮油去掉——就是机床导轨漏下来的润滑油,飘在液面上,把空气和切削液隔开,厌氧菌就是这么养起来的。现在有刮油板、有带吸附的除油装置,哪怕弄个溢流口让浮油自己流出去,也比不管强。
然后是滤细渣。网眼大了滤不掉细小的磨屑,这些小东西混在液里,刮刀具,磨工件,还会堵泵管。很多厂用滤纸过滤,或者离心机甩,能把头发丝细的渣都分出来。分离出来的渣也不是直接扔,得压干脱水,不然含水量太高,危废处理又得多加钱。
我之前碰见过一个老板,为了省几万块的压滤设备钱,湿渣拉出去,人家按重量收钱,多花的钱三个月就够买台新的了,找我吐槽的时候我都想笑,算不清账啊这是。
 切削液过滤渣压滤脱水作业图
日常维护比事后处理省十倍钱
 日常维护比事后处理省十倍钱
很多人对切削液处理的误解就是,这是废了才要做的事。其实不是,处理是日常的,真等臭了再救,大多救不回来。
说几个只要花十分钟就能做好的事,比什么都强。
每天开机前撇五分钟浮油,花不了多少电,大部分设备都是自动的,开了开关你就可以去干别的,回来关了就行。这点小事,能少八成的发臭概率。
每周测一次浓度,太稀了补原液,太浓了兑水,浓度不对,不光容易臭,加工出来的工件精度也受影响,还伤工人的手,很多工人手上掉皮,就是切削液浓度不对又没处理好搞的。
杀菌剂要定期补,别等臭了再加猛药,很多图便宜用那种劣质杀菌剂,臭了倒半桶进去,当时味没了,其实把切削液本身的添加剂都破坏了,用不了几天还是臭,反而浪费。
不过话说回来,现在环保要求越来越严,倒废液的成本一年比一年高,能把切削液多用一个月,一年算下来真不是小数。我上个月去一个做汽配的车间逛,人家按这个法子维护,切削液三个多月才换一次,池子里清清爽爽,车间里连怪味都没有,工人舒服,省下来的钱还能给大家发点福利,这不比把钱扔给危废厂强?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间臭黑水的变身:切削液处理的现场门道
文章链接:https://www.lfdjt.com/p/zhizao/a/6045.html