2026-10-03 11:45:58
作者:
制造
刚跟着师傅逛车间那天,我一脚踢到个铁疙瘩,差点把大脚趾指甲掀翻。师傅蹲下来摸了摸那半成型的机架,吐了个烟圈,说这玩意儿就是咱们车间最费钱的鬼——你天天听组长喊返工率,这就是活例子。
你以为返工率只是补错?错得离谱
很多新人刚进车间,都觉得返工就是手滑做错了,磨一磨补一补就完了,损失无非是多烧两根焊条多费两个工时。我刚入行那会也这么想。
那年赶一批活,我焊机架的时候,基准孔差了两毫米,想着反正是内部结构,磨一磨凑装上也能用,省得拆了重焊耽误进度。结果呢?整机装完调导轨,跑起来抖得跟筛糠一样,连带着已经装好的电机丝杆全都得拆下来,清理干净重新定位,最后整个机架割了重焊,硬生生耽误了三天交期。
那时候我才懂,返工从来不是单个零件的事,一个小错拖垮一整条线的进度,才是返工率最狠的地方。
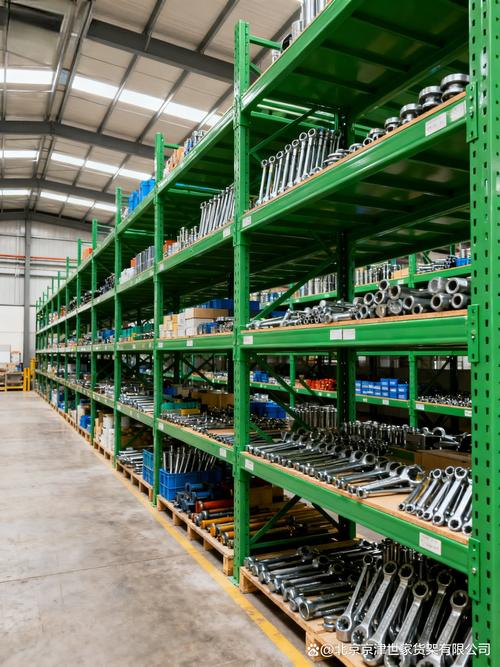 机械加工车间不合格返工工件堆料区
说实话,我见过不少厂子把返工率全算在操作工头上,扣分扣钱连眉头都不皱,可从来没人去算,一堆返工活堆在那里,占着工位占着叉车,连原材料都跟着浪费,那点扣的钱,连零头都补不上。
藏在工艺里的返工隐形坑
你别觉得返工全是手笨的人搞出来的。干久了你就发现,九成的批量返工,根源都在工艺开错了头。
就说最常见的焊接件,很多工艺为了赶进度,直接要求焊完就切料加工,跳过了时效静置这一步。当时量尺寸,一点错没有,发出去半个月,客户打电话说机架弯了,拉回来一看,应力释放完变形,差出去快一个厘米,只能整个重造。
还有划线的时候,余量留多留少都有讲究,留少了,精加工完尺寸不够,整块料废了;留多了,加工完配重不对,动平衡过不了,照样返。很多时候我都想吐槽,那些坐在办公室出图纸的,少给你留一毫米余量,你就得花一整天磨,磨不出来就返,找谁说理去?
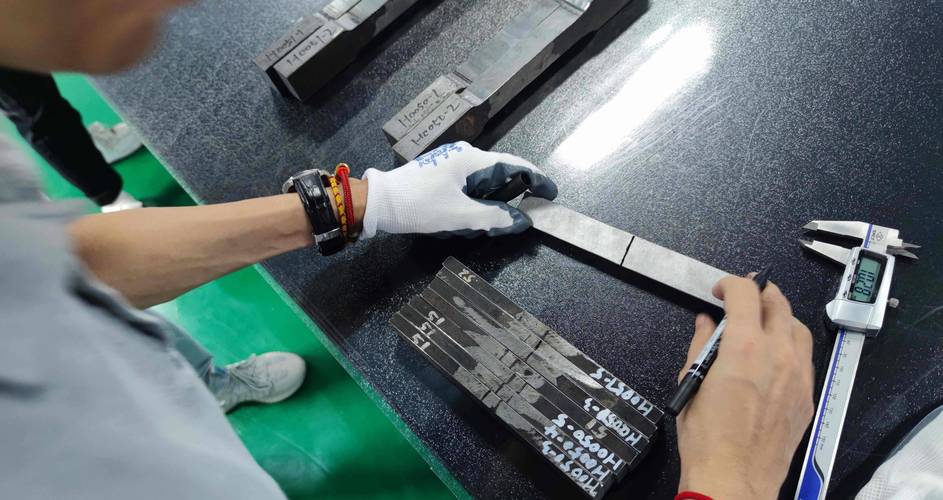 焊接工件应力变形精度检测现场
不过话说回来,就算工艺开对了,也架不住有人急着赶活跳步骤。我见过一个老操作工,为了抢当天的产能,把本该三次淬火的活改成两次,当时硬度合格,用了不到一个月客户退回来,刀头崩了,整个工件废掉,不说返工成本,连厂子的牌子都砸了一块。
降返工率的笨办法,比花活好用
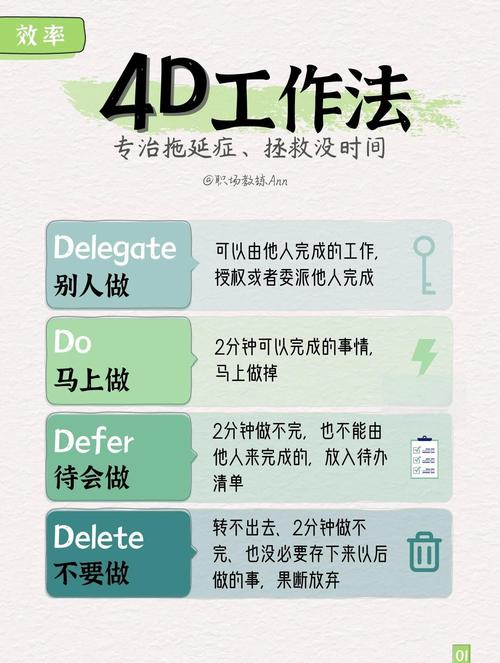 降返工率的笨办法,比花活好用
说出来你可能不信,我待过的这么多车间,返工率最低的那个,没上什么高大上的智能检测,就是老师傅定了个死规矩:每一步干完,量准了再干下一步。
就这么简单?就这么简单。很多人嫌麻烦,干完第一个工序眼睛扫一下就往下做,想着错了最后改,结果错一点带歪一串,最后全返。你花两分钟卡个尺寸,能省你两天返工的功夫,这笔账怎么算都划算。
还有,别嫌静置等应力释放费时间,你多等二十四小时,一年下来少返几十件活,那点时间早就赚回来了。我现在带新人,第一天就带他们去看角落堆的返工工件,让他们摸一摸那些补了又补的焊疤。硌手吧?那都是烧钱烧出来的教训。
很多厂子天天喊降本增效,挖空心思砍人工砍工序,结果返工率蹭蹭往上涨,省了小的亏了大的,这不就是捡芝麻丢西瓜。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里没人说的秘密:返工率到底卡了谁的脖子
文章链接:https://www.lfdjt.com/p/zhizao/a/5986.html