2026-10-03 11:11:46
作者:
制造
昨天带新来的小孩逛车间,走到东南角那堆锈巴巴的废零件堆,小孩蹲下来摸,问为啥这么多不合格?为啥我们天天喊降,降了好几年还这德行?
我干了快二十年机加工,就爱说大实话,很多人对这个东西的理解,从根上就错了。
别把废品率的锅全扣在操作工头上
很多工厂老板一看到废品率超了线,第一反应就是工人没上心,要么看错尺寸,要么装夹不对,手笨活差。
说实话,我见过太多技术顶好的老师傅,平白无故背了大半年废品率的黑锅。就说原先我们那条加工轴的生产线,连着一个礼拜废品率超了警戒线,厂长骂班长,班长骂工人,扣了所有人的绩效,折腾半个月没见好。最后拆开机床床身查,才发现是进给丝杠磨耗超了间隙,机器本身走刀就歪,工人哪怕把百分表架在刀杆上盯着,该出废还是出废。
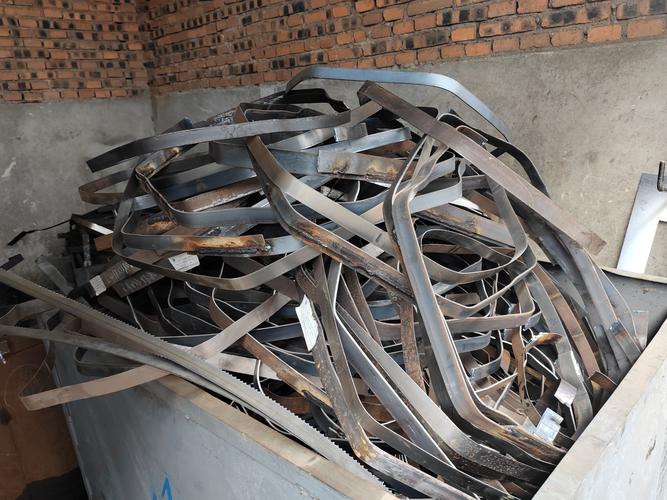 机械加工车间不合格零件废料堆
还有不少时候,废品率高跟加工环节半毛钱关系没有,是设计端留的坑。设计工程师坐在办公室拍脑袋给公差,留的区间窄得离谱,现有设备根本达不到那个精度,那不就是批量出废吗?换谁来干都一样。
你算的废品率,可能从根上就算错了
现在绝大多数工厂算废品率,就是一句:不合格数量除以总生产数量。太粗糙了。
同样出一件废品,一个是上吨重的粗铸件,成本抵得上上百个小标准件,你把它和小螺丝按个数平均,算出的百分比能反映真实的损耗吗?很多人盯着Excel里那串小数点做报告,转头就忘了,废品率本质算的是钱,不是冷冰冰的个数。
哦对,还有隐形废品,你算进去了吗?就是那种尺寸超了一点点,没完全报废,班组长说凑合用吧,装上就能发货,结果卖出去大半年客户退回来,连带着整台设备都返厂,这个损耗你要不要算进对应的废品率里?很多工厂为了报表好看,把这些隐形废品全藏起来,报表上废品率降了两个点,背地里售后成本翻了一倍,算下来亏得更多。
 机加工车间零件尺寸检测记录表
不过话说回来,也有故意做假数字的,有些工厂为了拿某些补贴,故意把合格品打成废品,报表上的废品率高得吓人,实际根本不是那回事,这里面的水,深得很。
降废品率的核心,从来不是“逼工人少出废”
 降废品率的核心,从来不是“逼工人少出废”
我见过最蠢的操作,就是一出废品就扣操作工工资,美其名曰质量承包,结果呢?工人为了不扣钱,把稍微超差的零件偷偷混进合格品里,流到市场砸牌子,最后亏的是老板自己。
真正能把废品率降下来的,从来都是在根子上调,不是逼人。
比如出废最多的工序,换成自动化不是坏事,不是说机器就完全不出错,是机器出错的规律好找,固定偏差好调整,人出错都是随机的,今天熬了夜走神,明天手疼握不住卡尺,你防不胜防。还有就是把公差往合理了调,设计的时候别为了凑参数硬提精度,够满足使用要求就行,精度提一丝,废品率可能翻好几倍,没必要花那个冤枉钱。
还有最容易被忽略的,就是工装夹具。很多小工厂舍不得换用了五六年的旧夹具,夹个零件晃悠悠的,走一刀偏一点,那不天天出废才怪,换个精度够的新夹具,花不了几个钱,省出来的废品钱,两三个月就赚回来了。
我之前碰见过一个管事的,不天天坐办公室,就蹲在出废最多的工位看,看了三天,发现工人每次换料都要重新对刀,对十次错两三次,后来他自己画了图,让钳工做了个固定定位块,一次对刀能用半个月,直接把那个工位的废品率砍了八成。就这么简单的事,很多人就是不愿意挪屁股去现场,盯着表格改数字,那能降得下来才怪。
刚才说的这些,都是我蹲车间蹲出来的道理,不信你去废料堆翻一翻,十件废件里,有八件的锅,根本不在干活的人手上。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间角落里的废品率:你以为是工人手笨,其实是机器在撒谎
文章链接:https://www.lfdjt.com/p/zhizao/a/5977.html