别把通用化做成“大杂烩”
很多刚搞工艺的新人都会踩这个坑。一提通用化,上来就想把所有规格所有型号都塞进一套结构里,最后做出来个四不像,底座做的比产品还重,定位精度掉了一半,成本翻了一倍还多,反而没人愿意用。
说实话,通用化从来不是啥都能装,而是把重复的东西先定死。我见过最蠢的设计,为了兼容三种差不到一厘米的产品,居然做了可调的滑动底座,每次换产还要重新打表找正,折腾半天,比原来重新换工装还慢。
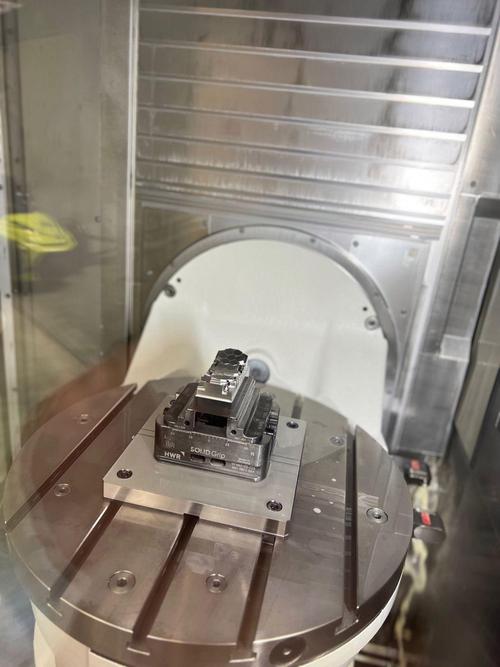
我们前两年改一条小批量多品种的加工线,只动了一个地方:把所有原来跟着产品走的定位孔,统一成同一个间距的标准孔,底座不变,只换上面的快换夹头。原来换一次产要拧十七八个螺栓,现在扳手搭上去咔哒一声就锁死,最多十分钟就能开机。手上再也不会蹭得满螺栓油洗不掉,小年轻都愿意干。
通用化省的不止是换产时间
大部分人只盯着换产快这点好处,看不见藏在车间各个角落的隐性成本。
就说备件。原来每个产品对应一套工装,坏一个零件就要重新加工,仓库堆半间房的备用工装,占地方压资金,放久了还生锈。做了通用化之后,底座就两种规格,定位销锁扣都是标准件,坏了随便从备件架抽一个换上就能用,备件库存压到不到原来的十分之一。
上次有个班组夜班定位块断了,换做以前,得等白班加工完送过来,整条线停八九个小时。那天晚上班长从备件架拿了个同规格的换上,十五分钟就开回去了,啥都不耽误。
你算算,停线大半天亏的钱,够买十套通用工装了。这笔账,很多老板就是看不见,总觉得通用化是额外花钱,不知道省下来的都是纯利润。还有售后,原来外协加工的工装坏了,找厂重新做都找不到原图,通用化的东西都是标准件,随便找个机加工就能做,根本不用慌。
做多细的通用化才合适
这里有个大坑,不是所有线都适合往死了做通用化。
我去年见过一个老板,听人说通用化好,砸了几十万把整条大批量单产品的线改成全通用,结果一年下来也没换过几次产品,几十万全打了水漂,天天在会议室骂找人忽悠他。
说实话,通用化就是给小批量多品种的产线准备的。说白了,核心就一句话:把不变的部分锁死,只让变的部分动。你就拿插线板打比方,不管你插手机还是插电水壶,墙上的插座接口都是统一的,你不用换插座,只要换插头就行,这就是最通俗的通用化。
那些做汽配的,做五金定制的,同一个产品改个孔位改个长度就给不同客户,这种就是刚需。只要把核心的定位安装界面统一,变的地方做成可快速更换的标准模块,不管客户怎么改规格,都不用动整个工装。
很多新人刚入行,总盯着高大上的全自动化,看不起这种改改工装的小改造,其实赚大钱的都是这种不起眼的改进。投入不多,见效极快,一线工人用了还说你好。
刚写完两行笔记,抬头就看见刚才蹲地上骂街的小徒弟,已经把新夹具装完了。现在正蹲在车间门口啃冰棒,风一吹,帽子都歪了。
作者|制造
排版|制造
审核|见微