车间里的标准化:为啥一模一样的零件装进去,机器就是转不动?

刚进车间当学徒那会,我干过最丢人的一件事,就是装一台小减速机。图纸尺寸我背得滚瓜烂熟,挑出来的齿轮内径外径都卡过,全在公差范围内,结果捣鼓了一下午,盖端盖的时候死活盖不上,硬敲进去之后,轴转不动,跟灌了铅一样。 师傅过来瞟了一眼,没骂我,拿起游标卡尺卡了键槽位置,转头就让我换个新齿轮。我还不服,说我卡过尺寸了,都对。师傅把卡尺递我手里,你自己量键槽到基准面的距离。 一量,差了三丝。就三丝。 换了仓库拿的批量标准件,对准线一推,端盖轻轻落下去就到位,手转轴,顺得能转半分钟才停。 那是我第一次懂,原来零件尺寸对了没用,得整个流程都对。
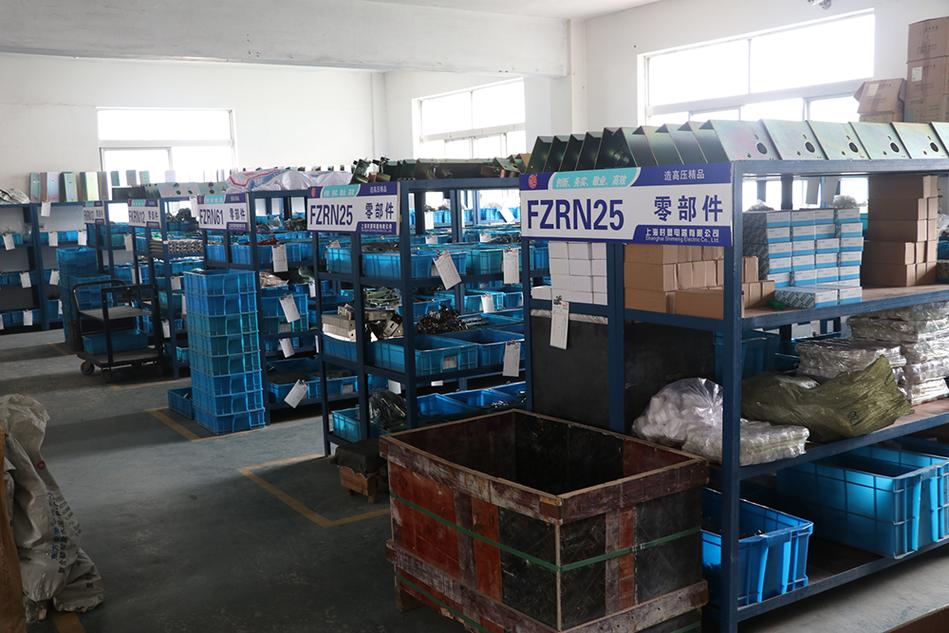
机械加工车间标准化零件存放现场
机械加工车间标准化零件存放现场

新人最容易懂错的标准化

很多人刚进车间,都会觉得标准化就是图纸上标的公差,就是给每个零件卡死尺寸,不对。 公差是结果,基准统一才是标准化的根。 就说刚才那个齿轮,下料的时候从圆钢切,如果你第一刀找基准找的是外圆面,那接下来切齿轮坯、铣键槽、钻定位孔全用这个面当基准,从头到尾不变,那所有做出来的齿轮,键槽位置误差都不会超过两丝。 如果换了个师傅,下料用的是端面,切齿换了外圆,铣键槽又随手找了个边,哪怕每一步的尺寸都卡在公差范围内,最后键槽偏个三五丝太正常了。三五丝放在单个零件上,根本不超差,装到一起,就是卡轴,就是转不动,就是用半个月齿轮打齿。 说白了,标准化就是让所有做零件的人,都站在同一个起点干活。你走你的,我走我的,起点一样,哪怕走点歪,终点也差不到哪去。起点不一样,走得再直,终点也偏。 不过话说回来,标准化的好处远不止装的时候顺。之前我们车间做非标小批量,每个师傅做的同一类型零件,换个人修,得重新改孔重新配键,仓库里堆了一堆备用件,找的时候能把人眼找花。现在全按标准化来,哪个坏了,仓库翻出对应型号,拿过来就能装,十分钟换完,半天都不用停。 省下来的都是钱啊。
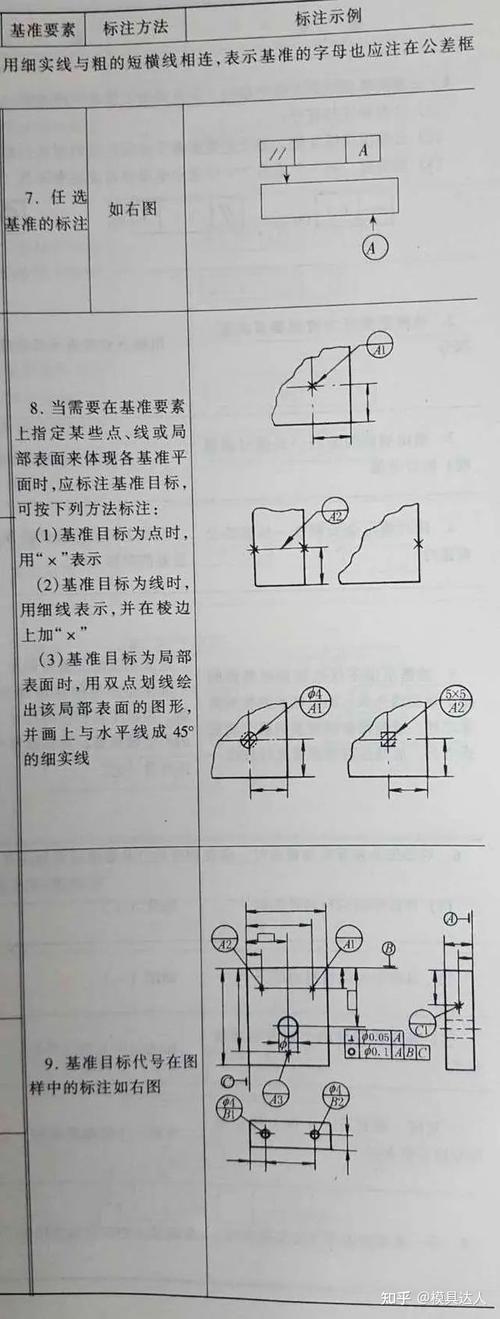
机械装配标准化基准定位标记
机械装配标准化基准定位标记

别把标准化做成死规矩

别把标准化做成死规矩
别把标准化做成死规矩
我干了快三十年,见过太多搞标准化走歪的。 喊着要全流程标准化,大到整机装配,小到拧螺栓,每一步都卡死,螺栓要拧三圈回半圈,扭矩必须卡到多少牛米,一点改的余地都没有。 这不是标准化,这是瞎折腾。 我见过一批螺栓,同一批次出来,硬度差了一点,按标准扭矩拧,直接把螺纹拧崩了,工人明明摸着手感不对,不敢改标准,硬拧,废了一整批法兰。你说找谁说理去? 标准化的本质,是把容易出问题的共性环节统一,把错的可能性降到最低,不是把工人的经验都掐死。你见过哪个老车工拧螺栓要查标准扭矩?手上一使劲,就知道松紧对不对,比扭矩扳手准多了。 还有那种为了标准化而标准化,给一百种不同的零件定同一个标准,最后为了满足标准,成本翻了一倍,性能还没提上去,何苦呢?

标准化到底是什么

标准化到底是什么
标准化到底是什么
我这么多年总结下来,就是一句话:让傻子都能干活,让聪明人有空间发挥。 新来的学徒,不用自己琢磨基准找在哪,不用自己猜公差留多少,按标准来,做出来的东西就能用,不会出大错。经验丰富的师傅,遇到特殊情况,在标准的基础上调,心里也有底,不会偏到哪去。 上次那个齿轮的事,我记到现在。就差三丝,就能把一台整机器废掉。很多人觉得标准化是虚的,是办公室里搞出来的条条框框,不对。你站在车间里,闻着切削液的味道,摸过装不进去的零件,听过不合格齿轮转起来的噪音,你就知道了。 标准化那一条条,都是之前的人踩坑踩出来的脚印。你顺着走,就不会掉坑里。

作者|制造

排版|制造

审核|白杨

免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的标准化:为啥一模一样的零件装进去,机器就是转不动?
文章链接:https://www.lfdjt.com/p/zhizao/a/5773.html