2026-10-02 11:33:08
作者:
制造
上周在装配车间蹭茶喝,刚好碰到加工区吵吵嚷嚷。过去一看,新来的小孩脸都白了。刚编完程序没查,直接上五轴开干,主轴头撞在工装夹具上。刀断成三截,工件废了,主轴精度还得拆了调。
一万多块的毛坯,说没就没。
没人说他故意的,但就是省了那俩小时仿真的功夫,捅了大篓子。
你以为加工仿真就是走个过场?
很多干了五六年的老师傅都看不起这一步。不就是电脑上画一遍刀路吗?我闭着眼都知道哪里下刀,犯得着等软件跑?
我刚进厂那会也这么想。直到亲眼见班长撞了进口刀,赔了小半个月工资,才改了这毛病。
说实话,加工仿真真不是给新人添麻烦的东西。它也不是简单给你演一遍刀具怎么走,它是把整个机床、工件、工装甚至螺丝的位置都放进虚拟空间,挨个查有没有干涉。
你编的刀路看起来没问题,转角处刀杆会不会蹭到工件侧壁?加长刀杆加工深腔,后半截会不会碰到夹具凸台?这些地方,你对着程序一行一行看,根本看不出来。
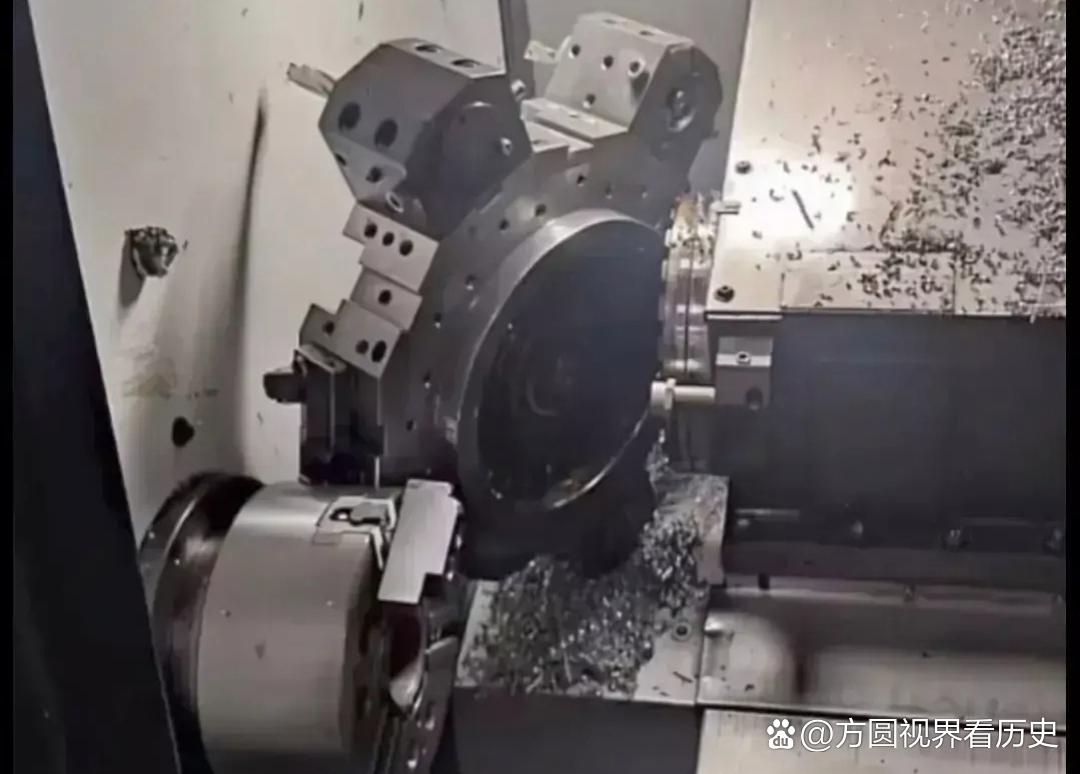 数控加工碰撞事故现场实拍图
就说这次撞机,程序里刀路到夹具那刚好拐了个小弯,编程的人没注意坐标系偏了一个毫米,肉眼哪看得出来?仿真一跑,红色碰撞警报直接就跳出来了。偏一个毫米,就足够撞得你大修。
加工仿真到底在算什么?
别以为它只会查碰撞。
很多人对加工仿真的认知就停在“别撞机”,其实它能算的多了去了。
你用多大的刀,开多大的进给,切多硬的材料,刀头每个位置受多大的力,哪里会因为切削量太大颤刀,哪里会因为排屑不畅堵刀,这些都能提前算出来。
举个例子,之前我们加工一个带复杂内腔的结构件,一开始编的程序,粗加工每刀下三个毫米,仿真跑出来,刀头根部受力已经超过了刀具的额定载荷快一倍。我们本来还想省时间一刀干到位,这下直接改成两刀下,改完之后,不光没断过刀,表面粗糙度还直接合格了,省了后续抛光的功夫。
你把加工仿真当成你考试前的模拟考就行。平时不模考,上了考场才发现题量做不完,哪里来得及改?
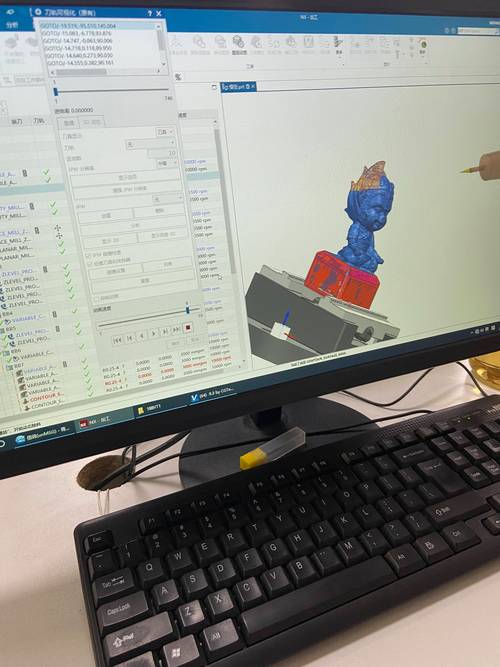 数控加工刀路仿真软件操作界面
为什么没人敢跳过仿真了?
 为什么没人敢跳过仿真了?
放在二三十年以前,加工的零件简单,大多是规则的方块轴类,老技师凭经验就能hold住,跳过仿真也没大问题。
现在呢?现在随便一个航空汽车的零件,曲面多到数不过来,五轴联动加工,刀路动辄几十万行,你让谁挨着检查?
我见过一个做叶轮的师傅,一个叶轮一百多个叶片,每个叶片的刀路都不一样,哪里会想到刀杆转的时候会蹭到相邻的叶片?真开机了,一整个叶轮废了,几十万打了水漂,找谁哭去?
有人说,跑一次仿真少则十几分钟多则几小时,太耽误生产进度了。
这话听着有理,可你撞一次机,拆主轴修精度就要两三天,重新下料做毛坯又要一周,哪个更耽误时间?
算算账就明白。亏一次,够你跑一百次仿真的电费和时间了。
现在车间里新师傅老师傅都养成习惯了,编完程序第一件事就是扔去仿真跑,跑过了再开机。谁也不想拿自己的奖金和下个月的绩效赌。
对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:为啥开机就废刀?加工仿真藏着你不知道的门道
文章链接:https://www.lfdjt.com/p/zhizao/a/5626.html