我笑了。很多刚入行的都这么问。
加工用的振,和故障的振根本不是一回事
很多人听见“振动”两个字,第一反应就是机床坏了——刀松了,轴歪了,震得零件表面全是刀纹,出废活。
超声振动加工偏不,它的振,是我们刻意加进去的“有用的抖”。而且这个抖,频率还特别高,通常都在两万赫兹以上,人耳其实都听不太清,更别说传得整个机床都晃了。
说白了,就是给原本匀速进给的刀具,额外叠了一个高频的微小振动。本来刀是闷头使劲往材料里扎,现在变一秒钟剁几万次,每次切进去一点点,再退出来,再切进去。
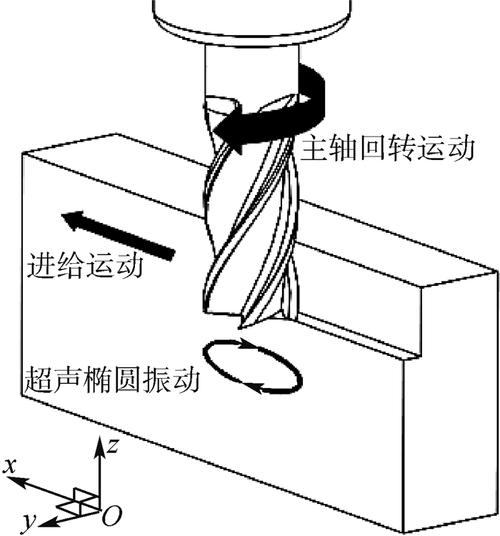
是不是一下就懂了?就像你切冻硬的五花肉,硬怼的话刀容易歪,肉还容易碎,你拿着刀轻轻抖着切,是不是既整齐又省力?道理一模一样。
越硬的难啃材料,它越能显出本事
干机械这行,最怕碰什么?硬得离谱,还脆得一碰就裂的材料。陶瓷、碳纤维、碳化钨,这些东西,普通刀切上去,要么刀直接崩个口子,要么零件直接裂了,精度差得离谱,磨大半天出来还是废活。
我刚当学徒那会,跟着做一批复合陶瓷零件,那会车间还没上超声加工,磨完拆下来一看,边缘全是隐裂,一检测十个废了七个,那料子贵得要死,我站在废料堆旁边,心疼得半天说不出话。
后来换了超声振动加工,你猜怎么着?隐裂直接没了,切出来的边缘整整齐齐,表面粗糙度直接降了好几个等级,连后续抛光的工序都省了一半。
就说加工那种直径不到一毫米的微孔,普通钻加工,钻头细得像头发丝,进去就容易断,排屑还排不出来,堵在孔里直接把孔壁拉花。超声振动就不一样,刀一进一退高频动着,切屑自动就带出来了,断刀率直接降了一大截。
它不是万能神器,别啥活都往上面堆
说实话,现在很多销售吹得天花乱坠,说超声振动加工能包打天下,啥活都能做。纯扯。
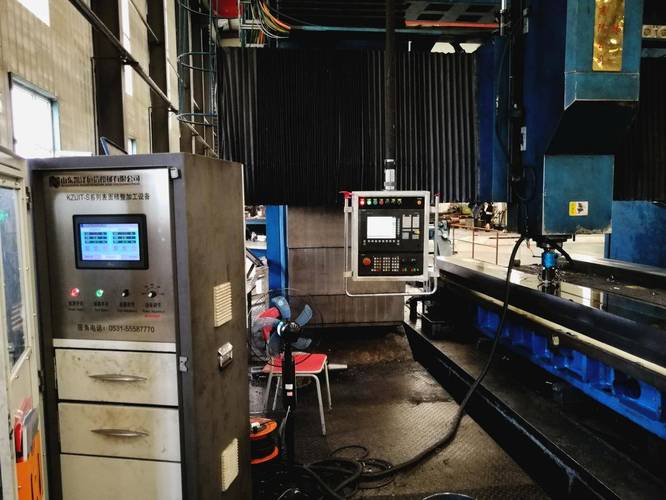
普通的碳钢、铝块,普通铣床车床切得又快又便宜,犯不上花大价钱上超声。一套带超声振动的刀具,比普通的贵好几倍,能耗也高一点,犯不着浪费。
它本来就是干脏活累活,啃硬骨头的。就是给那些普通加工搞不定的材料、精度要求离谱的零件准备的。现在很多航天、精密医疗的零件,离不开它,但是普通民用的五金件,真犯不上。
我刚上手调参数那会,没经验,把振幅调大了一倍,开机之后刀杆抖得手心发麻,切出来的零件表面全是不均匀的麻点,又废了一块料,被班长骂了一顿,到现在都记得那触感。
哪有什么全对的参数,都是在现场摸出来的。看多了废件,调多了振幅,自然就懂了。说白了,技术这东西,哪是看几页PPT就能学会的。
作者|制造
排版|制造
审核|乐乐