2026-10-02 06:40:04
作者:
制造
昨天带新来的徒弟逛车间,他指着角落那台呼呼转的机床拽我袖子:“师傅,为啥这台不喷冷却液啊?是不是坏了?我看报价比隔壁喷水的贵两倍呢。”我笑着拍他后脑勺:这是干式加工,你少见多怪了。
没冷却液,刀不会烧糊吗?
刚入行的时候我也问过同样的问题。加工哪有不用冷却液的?降温、冲屑、润滑,少了这三样,刀转不了两分钟不就红得像烙铁?
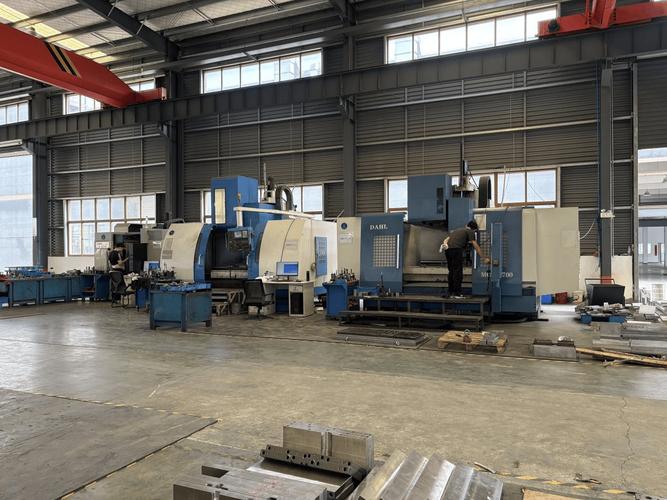 车间干式加工机床切削现场
说实话,真要是普通刀具往上怼,确实是这个结果。干式加工本来就不是给普通刀具玩的。现在能用干式加工的刀,表面都涂了好几层特殊的隔热耐磨涂层,硬度比普通刀具高一大截,只要参数选对,大部分切削热直接被飞出去的切屑带走,根本留不到刀和工件上。
很多人第一反应是,哦,那不就是为了省冷却液的钱?不对,完全搞反了。光是一把合格的干切刀,价格就是普通刀的两三倍,算下来耗材成本比湿切还高。那为啥还要做?
有些场景是真的只能用干切。比如加工石墨电极,切出来全是细粉,你一冲冷却液,直接变成黏糊糊的泥浆,沾在工件缝隙里抠都抠不出来,后续清理成本比加工费还贵。还有做食品医疗级的零件,哪怕你把切削液冲得再干净,一点点残留都可能出问题,干式加工从根源上就没这个麻烦。
干式加工真的全是好处吗?
当然不是。我见过太多厂家脑子一热上干式加工,最后亏得底掉的例子。
干切对机床要求高得多。没有冷却液润滑吸振,一点点间隙都会放大成振动,刀抖两下就崩了,工件表面也全是刀纹,不合格。所以机床的整体刚度要求比普通湿切机床高一大截,光是设备投入就贵出不少。
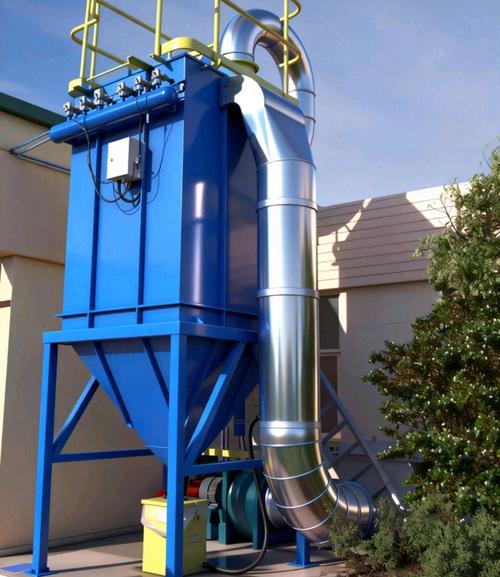 干式加工金属切屑收集除尘装置
排屑也是个大问题。湿切是冷却液带着切屑直接冲到排屑槽,安安稳稳流走。干切全靠高压气流吹,或者主轴高速旋转甩,碰到一些深孔、凹槽的结构,切屑卡里面出不来,一不小心就刮花已经加工好的表面,整批零件直接废掉。
不过话说回来,也不是所有加工都能用上干切。通常粗加工挖大余量的时候,一刀下去热量堆得快,干切根本hold不住,目前还是老老实实湿切靠谱。只有精加工,或者本身材料不适合碰切削液的活儿,才轮得到干式加工上场。
为啥现在干式加工越来越常见?
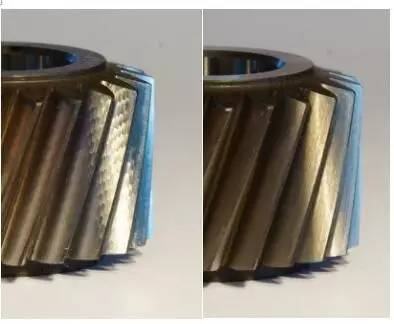 为啥现在干式加工越来越常见?
最早干切只是用在少数特殊行业,现在很多普通产线也开始换了。除了刚才说的特殊场景需求,还有两个绕不开的原因。
第一个是环保。原来大家不觉得,现在切削液废液属于危废,处理一吨的费用大几千,很多厂子一年光废液处理费就是几十万上百万,攒起来比干切的刀具成本还高。干式加工没有废液,顶多就是收集点干切屑,切屑还能直接回炉卖,算下来反而更划算。
第二个是精度。你别不信,很多微米级公差的零件,湿切反而做不稳。冷却液开久了温度变,工件本身热胀冷缩,刀具也会伸长缩短,干切只要提前做好机床的热补偿,温度反而更容易控住,精度稳定性比湿切还好。
昨天徒弟还蹲在机床出料口,伸手摸了摸刚掉下来的铝切屑,抬头惊讶地说居然只是温温的。我笑着说,哪有什么黑科技,无非就是转速走刀量选对了,热量都跟着切屑飞出去了,哪轮得到刀和工件发烫。
加工这行,从来就没有什么技术高低,能解决问题的就是好法子。对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里没冷却液的干式加工,凭什么比带水的还贵?
文章链接:https://www.lfdjt.com/p/zhizao/a/5553.html