2026-10-02 05:31:58
作者:
制造
刚进机加工车间那年,我站在一台满是油星的机床边,听着主轴嗡嗡转得脚底板发麻,师父踹我一脚说,站远点,这是干高速加工的,崩刀了能把你安全帽打穿。
别被“高速”两个字骗了
很多新人第一反应,不就是转速开高点吗?
错。
不是转得快就是高速加工。
就像你骑电动车,不是把油门拧到底就叫跑得快,路况、刹车、轮胎抓地力都得跟上。高速加工本质是把切削的参数整体提上去,不光转速,进给、切深都得跟着调,核心是改变切屑的形成过程,让切削热大部分都被切屑带走,而不是留在刀头和工件上。
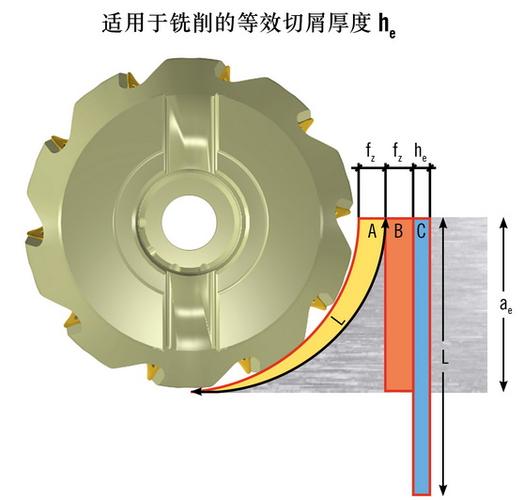 普通铣削vs高速加工切屑对比示意图
我见过不少老板花大价钱换了新机床,结果还是按十几年前的老参数走刀,刀不敢开快,进给不敢拉满,纯粹拿好刀砍柴火,太浪费。你说他不懂吧,他还说我这稳,不容易出废品,得,那你花那冤枉钱干啥?
试过一次你就知道它有多爽
我第一次见高速加工出成品,是做一个模具型腔。
以前做这个,粗加工完半精加工,换刀挪工位,最后还要钳工抛三天光,才能达到要求的光洁度。那次高速加工一刀走下来,卸完工件我伸手摸,滑得跟家用的化妆镜似的,一点刀纹都看不到。钳工师父拿着砂纸蹲那愣了半天,只修了两个进刀的小转角,就交活了。直接省了三天的手工抛光时间,换谁不香?
还有那种薄得像纸一样的薄壁零件,你用常规方法切,一刀下去零件直接颤得变形,切完歪歪扭扭直接报废。高速加工呢?因为单位时间里的切削力小很多,就像你用快刀切奶油蛋糕,一刀划过去,不会把蛋糕压变形,薄壁零件也不会颤,合格率直接提了一大截。
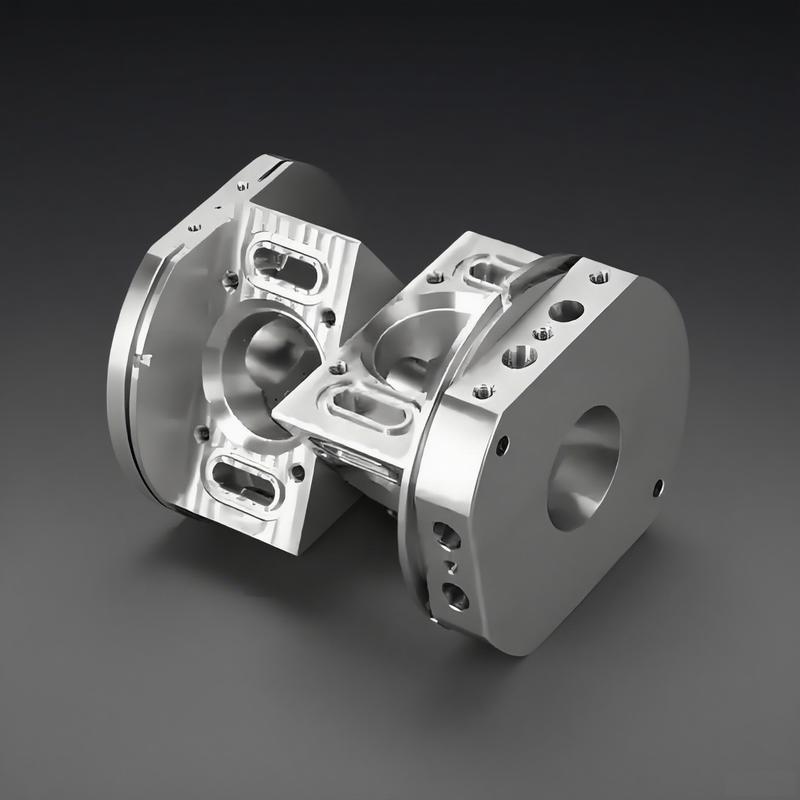 高速加工完成的薄壁零件实物图
说实话,这种效率提升,真的是用过就回不去了。
坑也不少,不是谁都敢玩
 坑也不少,不是谁都敢玩
高速加工好是好,为什么不是所有厂都铺开用?
坑太多了。头一个坑就是钱,普通刀根本顶不住,那么高的转速,普通刀转十分钟就烧得跟炭一样,必须用特制的刀具,一把刀的价格顶得上普通刀五六把,普通人舍不得。再一个坑是机床,高速旋转对主轴的动平衡要求高到离谱,一点点不对,转起来震得整台机床都跳,用不了半年主轴就废了,维护成本比普通机床高太多。对整个加工系统的要求都翻了好几个等级,从刀具、机床到编程,哪一步错了都白搭。
我刚上手那会,记错了进给参数,一刀下去刀直接崩了,碎刀片打在防护罩上哐哐响,那一把刀快顶我半个月工资,心疼得我那顿晚饭都没吃下。
不过话说回来,现在做高端精密件,你不用高速加工真干不出来。那些要求光洁度到几分之一头发丝的零件,常规加工磨破头也达不到要求,高速加工一刀就搞定。
哪天你进加工车间,听到那种低沉平稳的嗡鸣,不是那种撕心裂肺的尖啸,那十有八九就是在做高速加工了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:高速加工:为什么老车工都爱它又怕它?
文章链接:https://www.lfdjt.com/p/zhizao/a/5537.html