不是所有打磨都叫磨削
很多人对磨削的印象,就是磨个刀口,抛个光,其实完全不是一回事。前面车、铣加工出来的零件,尺寸精度顶多到零点零几毫米,想要再往上提,就得靠磨削。它就是给零件做最后一次“精修”,切掉的余量可能只有一根头发丝的十分之一,差一丝都不行。
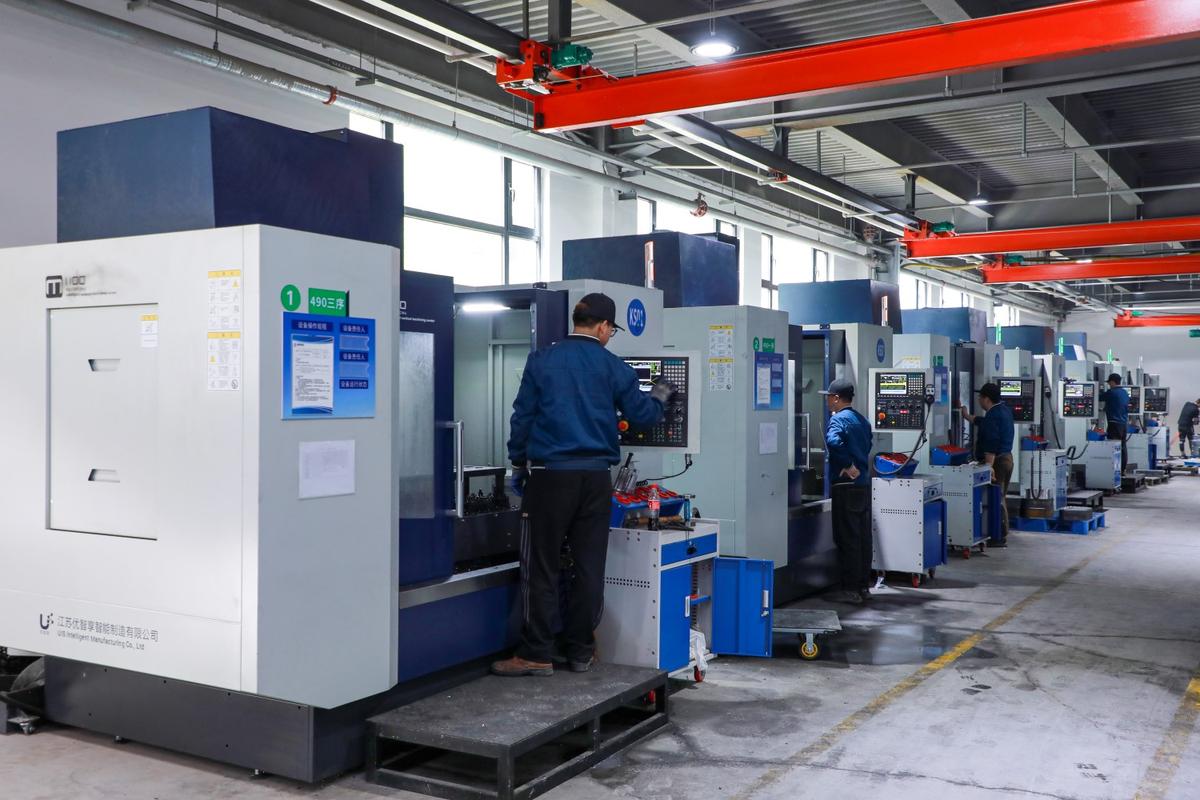
站在磨床边待十分钟,你就能感觉到和旁边车床铣床完全不一样的氛围,没有切削铁屑哗啦啦往下掉的痛快,只有细密的、像蜂群一样的嗡嗡声裹着你。磨下来的不是大卷的铁屑,是细得像面粉一样的金属粉末,混着冷却液往下流。说实话,很多做了几年机加工的学徒,都分不清楚磨削和抛光的区别。抛光是改表面粗糙度,只求好看摸着滑,不管尺寸。磨削是先控尺寸,再整表面,精度差个几微米,整个零件直接报废。比如轴承里的滚道,哪怕磨出来凸了头发丝十分之一那么一点,转起来噪音就大,寿命直接砍半。
磨坏一件零件,只需要一个小失误
干机加工的都懂,前面十几道工序都对,最后磨削出问题,前面所有功夫全白费。我刚当学徒那会就犯过这种错,现在想起来都懊恼。当时赶一批活,着急交,进刀量给大了,磨完三件拿去检测,尺寸倒是对,结果过探伤的时候才发现,表面已经烧伤了。
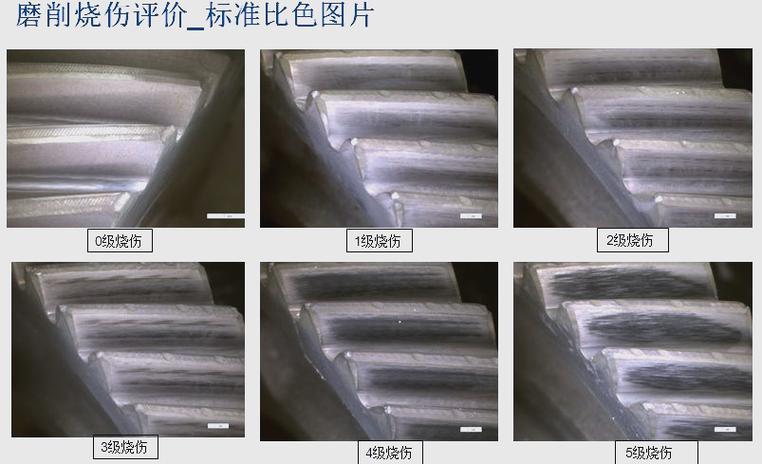
什么是磨削烧伤?磨的时候砂轮和零件高速摩擦,会产生大量的热,进给太快,热量散不出去,零件表面温度一下窜到几百度,表面金属的硬度就变了,相当于悄悄给零件烫了个内伤,肉眼有时候都看不出来,等用的时候断了裂了才发现,那时候锅你背定了。那天老师傅拿着那三件报废的工件,给我讲了俩小时,从砂轮修磨讲到冷却水压,我记到现在。还有很多新手容易踩的坑,比如砂轮装上去不做动平衡,开起来整个机床都抖,磨出来的面全是波纹;或者砂轮选不对,硬砂轮磨软钢,用不了十分钟砂轮孔就堵满了金属屑,磨出来的面全是划痕。就是这么苛刻,差一点都不行。
磨削的门道,全在“匹配”两个字
很多人觉得不就是拿砂轮蹭吗?能有啥门道?其实不对,选砂轮就是第一个大学问。不是越硬越好,也不是越细越好。磨硬的零件就得用软砂轮,磨软的就得用硬砂轮,磨淬火钢和磨铝合金,砂轮的材质差得远了去了。说个通俗的比喻,这不就跟你化妆选底妆一样,油皮用粉膏干皮用粉底液,不对付就是出不了好效果对吧?不过话说回来,现在的设备确实先进了,原来老师傅手摇磨床练十年的功夫,现在数控磨床输个程序就能跑,但是调砂轮、修砂轮的功夫,还是得靠老师傅手上的感觉,机器学不来。你听开机的声音,抖不抖,有没有杂音,老师傅一听就知道哪里不对。很多产线现在把前面的工序都自动化了,最后磨削这一步,关键活还是得靠老师傅盯。
别小看这最后一刀,所有精度要求高的零件,都绕不开它。大到发电机的轴,小到手表里的齿轮,哪一个不得经过这道工序?你不磨,尺寸差一点,装都装不上,装上了也用不了半年就坏。逛机械厂的时候,别光盯着那些个头大、看起来洋气的加工设备看,往角落走两步,那嗡嗡转的磨床,藏着整个制造行业最吃功夫的细节。
作者|制造
排版|制造
审核|小准