2026-10-02 02:01:11
作者:
制造
刚跟着师傅进车间第一天,我蹲在数控车床旁边看了半小时,心里犯嘀咕,不就是拿刀转着切金属吗?跟我在家削土豆有啥区别。
别拿削水果的经验套车间的活儿
外行对切削的最大误区,就是把它当成“切掉多余材料”这么简单。你削苹果,刀歪一点,最多是苹果丑点,不影响吃。车间里切出来的工件,是要跟其他零件严丝合缝卡在一起的。差一根头发丝十分之一的量,整个部件都装不上。
刀具转起来的速度,比你削水果快几十上百倍。切下来的碎屑不是软乎乎的苹果皮,是带着高温的碎钢片,崩出来能打穿工作服。我第一天开机,没按要求关防护门,被师傅一巴掌拍在肩膀上,现在想起来还后怕。
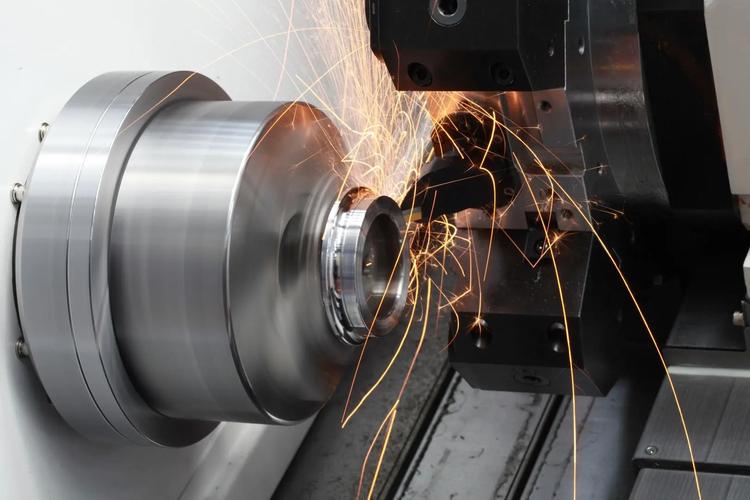 车间数控车床切削金属现场
最容易被新人忽略的:冷却液不是随便浇的
说实话我刚上岗第一个礼拜,就废了一把好刀。那天赶工单,开机后忘了开冷却液,硬切了不到一分钟,停下来一看,刀刃已经烧得发蓝,摸一下都烫手,直接废了。那时候还委屈,不就是降个温吗,至于发这么大脾气?
后来才懂,冷却液的作用远不止降温。切下来的切屑如果排不出去,嵌在刀具和工件之间,直接就会刮花成品表面,还能把刀刃崩出缺口。冷却液冲下去,一边把切屑带走,一边给刀和工件的接触面润滑,减少摩擦。
不同材料用的冷却液还不一样。切软铝的时候,要用油性大一点的,不然铝屑容易粘在刀刃上,切出来的面发乌。切硬钢的时候,就得用降温快的水性液,不然刀扛不住。很多新人图省事,不管切啥都开同一个阀门浇,十有八九出问题。
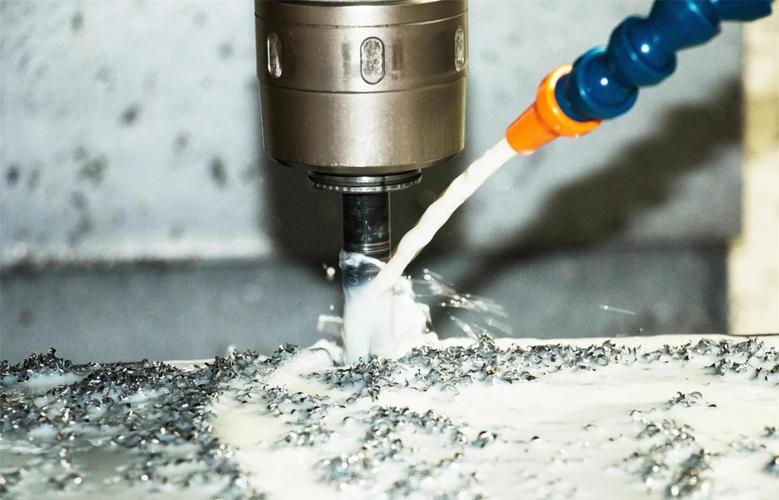 金属切削加工冷却液喷头工作图
好切削,一半看刀一半看“抖”
 好切削,一半看刀一半看“抖”
干这行久了,你脚踩在车间地上,就能感觉到哪台机床不对。振纹是切削里最头疼的毛病,没有之一。机床放久了,垫铁松了,床身不平,转起来整个机器都抖,切出来的工件表面就是一道一道的波浪纹,手一摸就能摸出来,直接报废。
我见过老师傅调振纹,不用任何复杂仪器,脱了鞋光脚踩在床身上,让徒弟开慢速空转,手敲一敲垫铁,敲一下拧半圈螺丝,再敲再调,折腾十几分钟,震感就没了。再切,出来的面亮得能照见人。
不过话说回来,现在都是自动化数控了,按键就行,很多年轻人觉得经验没用,只要程序对就能出好活。上次我在车间转,碰到一个年轻工程师,程序改了三遍,切出来还是有振纹,急得满头汗。我绕着机床走了一圈,指了指左下角的垫铁,说你把这里紧两圈试试。他半信半疑拧了,再切,出来的活完全合格。
你说这是玄学?不是。这就是摸了十几年金属摸出来的感觉。切削从来不是对着程序按按钮那么简单,你得懂材料的脾气,懂机器的脾气,差一点,就是不一样的结果。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:摸过十年机床才懂:切削工艺根本不是你想的那样
文章链接:https://www.lfdjt.com/p/zhizao/a/5486.html