别听课本瞎扯,冲压不是只会压钢板
很多人对冲压的印象,还停留在「把厚钢板压薄」,这误会大了去了。你揣兜里的手机金属中框,汽车车门的外板,甚至你钥匙串上的金属挂片,全是冲压做出来的。说实话,我带过的新人第一回站冲床边上,十个有八个会被那一声闷响吓一哆嗦。千吨级的力道压下去,几分之一秒成型,快到你眨个眼就完事了。
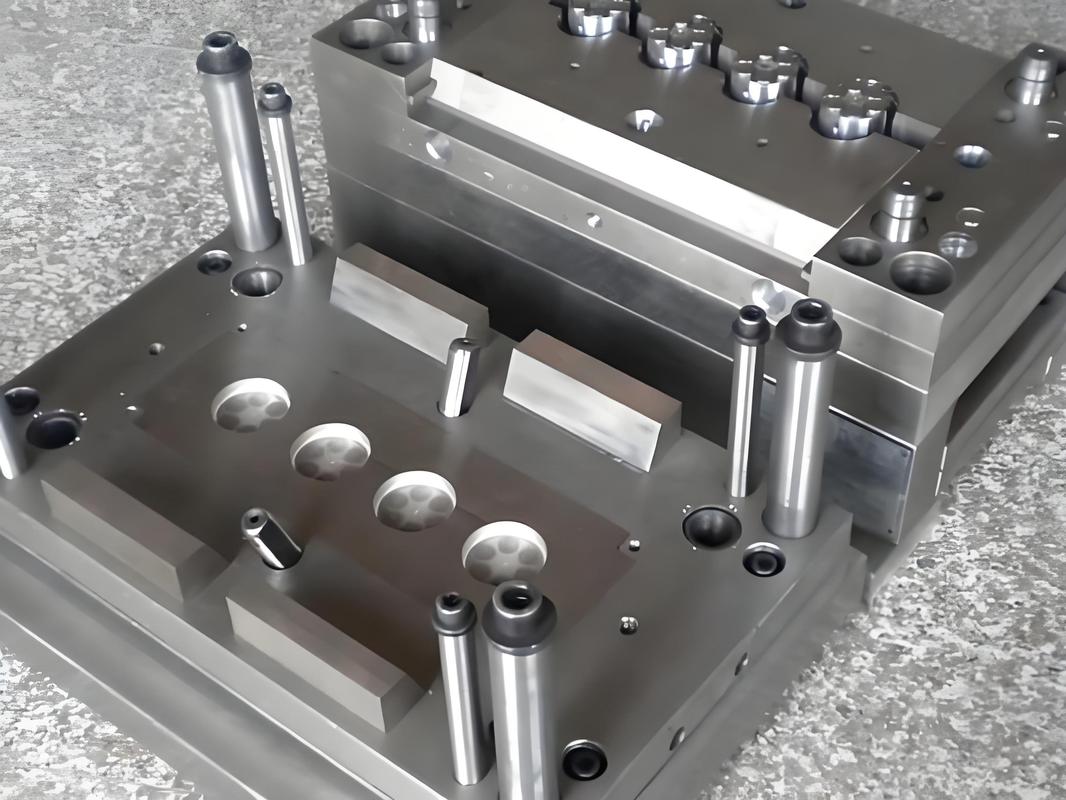
冲压本质就是吃金属的塑性,给它一个固定形状的模具,压一下,想要什么形状就出来什么形状。不是只有大钢板才能冲,薄到一张名片厚的金属片,厚到十几厘米的钢坯,都能冲。
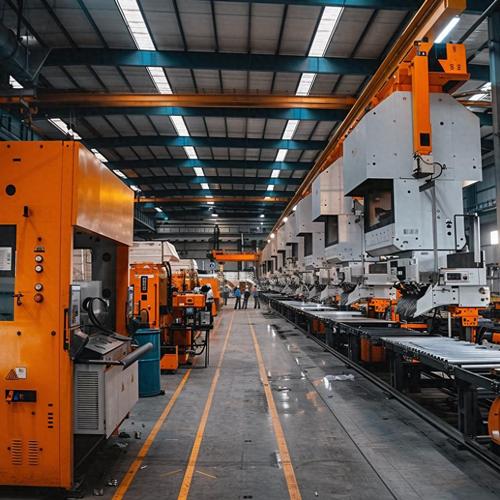
现场踩过的坑,比你见过的零件还多
别以为把料放好,按下启动键就能坐等出货。干冲压这么多年,见过的翻车案例能装一麻袋,最常见的三个坑,全是靠废料堆堆出来的经验。
第一个就是起皱,压好的零件边缘皱巴巴的,像放了半个月的橘子皮,根本没法用。原因说穿了也简单,压边力没调对——就像你熨衣服,熨斗力道不够,褶子怎么可能平?对吧。
第二个就是开裂,往往出现在转角或者拉深的位置,直接裂个大口子,料都废了。要么是材料太脆,要么就是拉拔的力道没控制好,硬生生给扯断了。上个月刚出过一次事,夜班师傅赶产量,调参数的时候手一抖拉过了,小一百个零件全进了废料堆,组长蹲在边上抽烟,抽了整整半包。
第三个就是刮伤,成品表面一道清晰的亮痕,偏偏做外观件最讲究这个,只要有一道,直接报废。十次有九次是模具型腔沾了掉下来的铁屑,没清干净,一压就划出印子。差多少呢?也就几丝的偏差,差不多十分之一根头发丝粗,就能废掉一个零件。你说精细不精细。
别觉得冲压老,它的位置至今没人能替
不过话说回来,现在的冲压早就不是老一辈印象里傻大粗的样子了。原来换一套模具,七八个工人忙大半天,爬进钻出拧螺丝,一身汗一身油。现在全自动换模,十来分钟就能搞定,精度还比人工调得高。原来全靠师傅眼睛瞟着找瑕疵,现在机器视觉一扫,针尖大的划痕都能给你挑出来。
但核心的东西从来没变,还是那一下压。不管材料换成了铝合金还是新型复合材料,本质还是靠塑形,一次成型。
为什么这么多行业离不开它?说白了就是两个字,划算。一分钟出几十个上百个零件,大批量生产下来,单个零件的成本压得极低。你要是换别的工艺,比如数控铣,一个零件铣半小时,成本翻十倍都打不住,一年几千万台的手机,哪耗得起。
当然它也不是万能的,开模成本不低,你要是只做三五个样品,找冲压还不如切一块划算,这点分寸得拎清。
刚听见机修喊我去试新模,就唠到这。下次你摸兜里手机的金属中框,顺着转角摸一摸那流畅的弧度,那就是冲压给的活儿,没你想的那么复杂,也没你想的那么简单。
作者|制造
排版|制造
审核|阿辰