它不是高级版堆焊,是两码事
很多人第一次听,都觉得这不就是拿激光当焊枪的堆焊嘛,换个名字卖贵点。说实话,我刚接触的时候也这么想。直到看见老班长拿普通堆焊和激光熔覆做对比。普通电弧堆焊,焊枪一搭上去,整根轧辊都能烤得烫手,焊完工件变形歪得离谱,还要放炉子里去应力,折腾半个月,一不小心还裂了。不信你看后门废料堆那根,就是前年堆坏的,扔那儿快两年了。
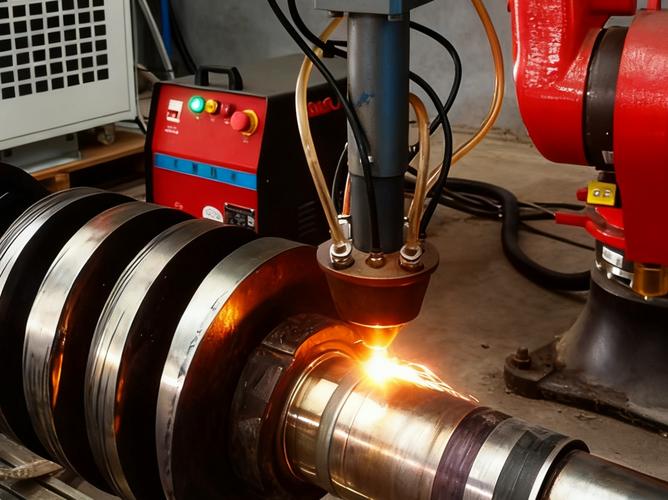
激光熔覆不一样,热输入极低,激光光斑就那么大一点,只熔你要补的那层,基体只有薄薄一层融在一起,大部分地方还是凉的。焊完整根轧辊拿起来摸,也就加工那一点发烫,其他地方根本没变化,变形量控制得极小,后续磨掉多余的层就行,省好多功夫。
看着简单,踩坑的人一抓一大把
我见过不少刚上手的学徒,觉得不就是调功率送粉末吗,有什么难的。转头就把工艺调错,废了好几件好工件。
功率调大了,激光烧的太深,直接把基体烧出坑,粉末填进去也没用,整个工件直接废。功率调小了,熔不牢,粉末只是浮在表面,磨两下就掉了。送粉多了,堆得凹凸不平,磨完尺寸不够,还是废。送粉少了,补不上坑,白忙活。
最坑的是选错粉末。客户要耐磨层,你给用了硬度不够的粉末,客户拉回去上机,俩月就磨穿了,回头找过来,名声都坏了。干久了你就知道,盯着熔池看颜色就能判断对错,正常的熔池是匀匀的亮银色,发暗发蓝就是温度不对,赶紧停了调参数,别等做完才发现错了。
不是所有工件都值得用它修
很多人听我说激光熔覆好,就什么坏了都拿来修,其实根本不是这么回事。
就说我们厂,大轧辊动辄几十万,订货还要等好几个月,停产一天损失都不少,磨坏个几毫米就扔,太可惜了。花不到五分之一的钱做激光熔覆,修完的轧辊,表面冶金结合,耐磨度甚至比新轧辊还高,用个四五年完全没问题,算下来省的钱,真能顶得上一辆家用车。
不过话说回来,几块几十块的小零件,本身买新的就便宜,加工费比零件还贵,犯不上。还有那种裂到芯的工件,基体本身已经不行了,熔覆完也用不了多久,别浪费那个钱。
我刚干这行的时候,总觉得新技术就是用来代替老工艺的,干久了才明白,没有万能的工艺,只有会用的人。激光熔覆好是好,但你得用对地方,才能真的省钱省心。徒弟摸着刚修好的轧辊表面,笑说原来这么回事,之前我还以为这玩意儿能包治百病呢。我拍了拍他肩膀,走了,拉回去上机试,你就知道它有多香了。
作者|制造
排版|制造
审核|小准