2026-09-17 02:07:56 分类:正文
昨天跟着徒弟逛车间转,经过磨床区的时候他突然拽住我,指着卡盘上夹着的工件问:师傅,这轮子咋不圆?是不是加工错了?
我凑过去一看,乐了。这不就是个凸轮嘛。
不是残次品,是天生就长“歪”
说出来你可能不信,百分之九十没碰过机械的人,头一回见凸轮都会说一句“怎么是歪的”。
没错,它就是故意做不圆的。
说白了,凸轮干的活就是“转暗号”:把电机源源不断的旋转力,切成一阵一阵直来直去的冲力,刚好在你需要的时候顶一下,需要停的时候就落下来,一分不差。你家里缝纫机的针一上一下扎布,汽车发动机进气排气的气门开关,全靠凸轮给打节拍。
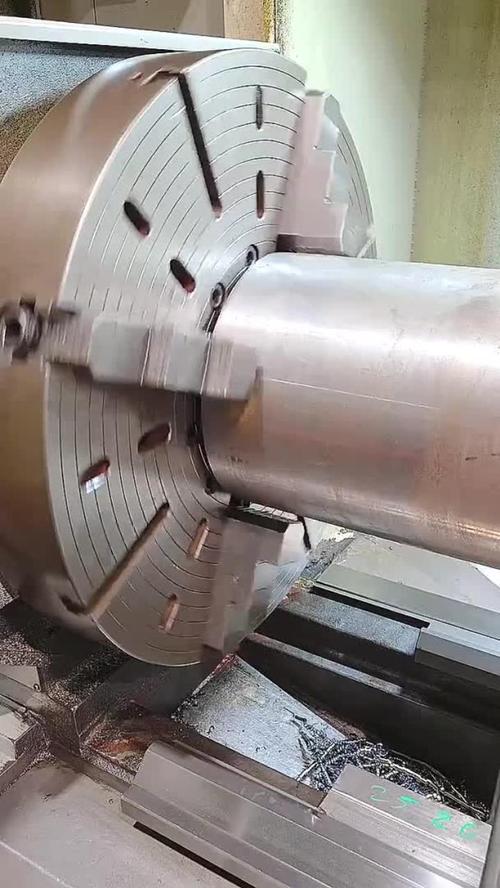 车间车床加工凸轮毛坯现场
说实话我刚入行的时候也闹过一模一样的笑话。当时领了一批零件,我拿游标卡尺量了三个位置,直径差出小半毫米,当场拍桌子找供应商说货不对版,结果被钳工老师傅笑了半个月。
哪有什么对不对?凸轮的轮廓,就是写死的程序。你要它顶出去多少毫米,要快顶还是慢回,全刻在那圈歪轮廓上了。不需要编程,不需要调试,通上电转起来就干活,比多少电控都靠谱。尤其是那种布满金属粉尘、天天震得脚麻的产线,电控箱说不定哪天就短路坏了,凸轮只要润滑跟上,转十几年都不带偏位置的。
最容易出故障的暗坑,九成新人都忽略
我干这么多年,见过太多离谱的故障:整线停产半天,电工把电控柜拆了翻个遍,换了编码器换了传感器,最后发现就是凸轮磨坏了一点点。
很多人觉得,不就是个硬铁轮子吗?磨点掉点肉怎么了?
差一丝,整个机器的动作都乱。
就说包装机切包装袋吧,凸轮轮廓磨偏0.01毫米,切出来的袋口就歪小半个厘米,整批货都得返工。我之前处理过一个灌装机的怪事,每天早上头三罐料永远灌不准,开起来十分钟之后就全正常了,一群工程师修了小一周都没头绪。最后拆开凸轮护罩一看,轮廓上磨出了一个针尖大的小台阶——原来工人每天下班都把机器停在同一个位置,停一晚上,那个位置就沾点潮气锈一点,天天磨,磨来磨去就磨出了台阶。就这么点小坑,每次开机第一转刚好卡在这里,动作就偏了。
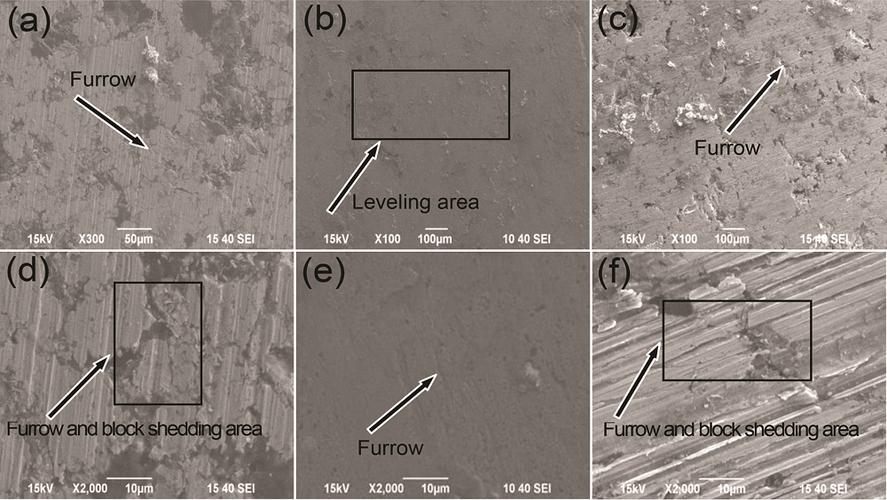 磨损后凸轮轮廓台阶显微图
不过话说回来,好凸轮真的耐造。我早年在老厂见过一台三十多年的冲床,上面的原厂凸轮摸得发亮,连个划痕都没有,那才是真的好工艺,现在不少新做的凸轮都赶不上。
到处都是它,却从来没人夸
 到处都是它,却从来没人夸
现在动不动就提智能升级,好多产线换伺服换电控,都说要把这种老机械零件淘汰了。真能淘汰吗?我看未必。
你算笔账就懂:一个凸轮几十上百块,一套能实现同样动作的伺服系统,少说也要几千块。成本差着十倍不说,恶劣环境下的靠谱程度根本没法比。高温压铸车间,潮湿的水产加工线,到处都是铁屑的冲压车间,伺服电机说不定一年就坏了,凸轮就是铁碰铁,只要按时打油,十年都不带坏的。
还有精度,凸轮的精度是刻在轮廓上的,每次动都是同一个位置,不会飘不会丢步,伺服有时候受干扰还出错,凸轮不会。很多高速运转的设备,比如卷烟机的切刀,每分钟几千次动作,至今还是用凸轮控制,就是因为稳,稳到没朋友。
其实我们身边到处都是凸轮。电梯门开关,打印机进纸,汽车的油泵,甚至你用的自动麻将机,里面都藏着这么个歪轮子。它从来不会抢风头,不像电机、屏幕那样显眼,坏了的时候才会有人想起它。说白了就是机器里的隐形劳模,默默转着,帮你把每一个节拍踩得刚刚好。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:凸轮:机器里那个藏着的隐形节拍大师
文章链接:https://www.lfdjt.com/p/zhizao/a/543.html