那时候我还纳闷,好好一块软乎乎能掰动的低碳钢,进这炉子逛一圈出来,怎么就变了性子?
你天天用的零件,大半都做过渗碳
别觉得渗碳是什么遥不可及的军工黑科技。你电动车的传动轴,汽车变速箱里咬来咬去的齿轮,工厂流水线里转不停的轴承,哪一个没做过渗碳?
很多外行以为渗碳就是把碳粉往钢上抹,糊弄人。不对。渗碳的核心说白了,就是给钢做一件表层硬、芯子韧的分身衣。
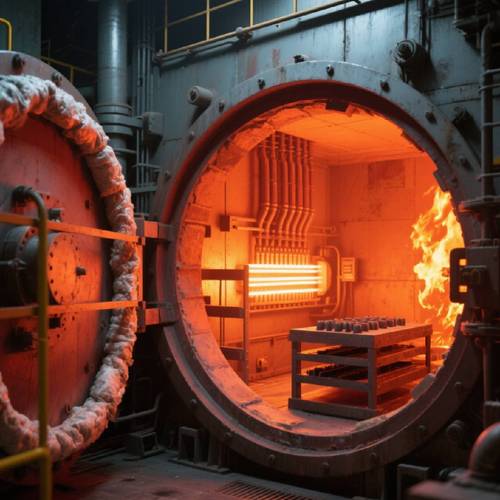
这块事儿说穿了也简单,做齿轮轴承这类零件,天天对着磨,表层软了用俩月就磨坏,可要是整一块硬邦邦的高碳钢做,硬归硬,稍微受点大冲击就直接碎成两半,像玻璃一样不顶用。
渗碳就解决了这个事儿。只让碳跑到钢材表层几毫米的地方,改了表层的性能,芯子还是原来的低碳钢,软乎乎有韧性,能吸冲击力。
碳原子到底是怎么钻进钢里的?
你把钢块当成一块冻软了的海绵,常温下铁原子挤得紧紧的,缝隙小,碳钻不进去。把炉子烧到上千度,铁原子活动开了,缝隙变大,这时候往炉子里通上带碳的气体,碳原子就顺着缝隙慢悠悠往里头钻。
钻多深?全看你要什么性能。一般也就几毫米,足够用了,钻太深反而坏事。钻完了拿出来淬火,表层碳够多,一冷就变得硬得能划动玻璃,芯子温度降得慢,还是保持原来的韧性。
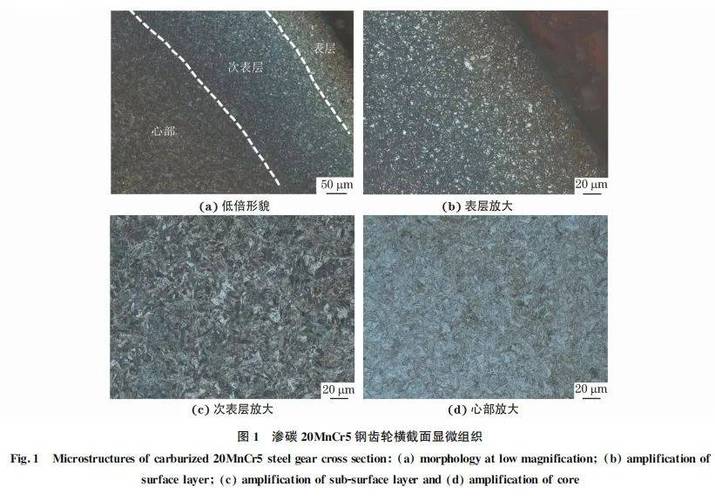
说实话我那时候总搞不懂,为啥不直接用高碳钢,非要费这个劲渗碳?算算账你就懂了,整根轴用高碳钢做,成本是渗碳低碳钢的两三倍,还脆得容易断,哪个厂会做这个赔本买卖?
渗碳最容易踩的坑,老师傅也栽过
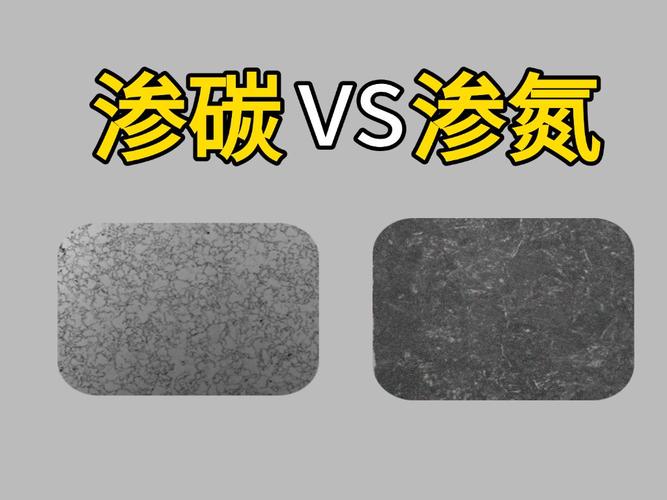
渗碳玩的就是一个平衡,差一点都不行。我刚上岗那年,整批零件出问题,就是我放料的时候靠错了炉壁,温度比要求高了快一百度,结果碳钻得太深,整批齿轮渗碳层超了标,出来一测冲击韧性,直接不合格,全部回炉重炼都救不回来,只能当废钢卖。那回师傅骂得我头都抬不起来,到现在我记着呢。
常见的坑还有碳浓度太高,表层析出大块的碳化物,就像蒸馒头碱放多了结了硬疙瘩,磨的时候整块整块掉渣,零件直接废了。浓度太低呢?表层硬度不够,磨俩月就出沟了,照样用不了。
不过话说回来,现在自动化产线多了,温度时间碳浓度全是电脑控,这种人为的错误少多了。但核心逻辑没变,渗碳从来不是把碳往钢里塞越多越好,刚好到位才行。
上次逛车间看见一批刚渗碳完的齿轮,黑亮黑亮摆在架子上,随手敲一下,脆响飘得老远。谁能想到原本软乎乎能折弯的普通钢,进炉子走这一趟,就能扛十几年的重载磨损,撞不碎磨不坏。
作者|制造
排版|制造
审核|小准