别上来就换,能修的干嘛扔了
工厂里干久了,最头疼的就是这种糟心事:关键零件就坏了一小块,不换不行,换吧,代价太大了。定制一根大轴本身就不便宜,加上停产待料的损失,算下来真能让人肉疼好几天。
以前不是没有修复方法,堆焊、热喷涂都是老办法,但各有各的毛病。堆焊温度高,整个零件烤得变形,精度要求高的件根本hold不住,薄一点的基体焊完直接出裂纹。热喷涂倒是温度低,可喷上去的材料结合力不够,受力大一点就整块掉,相当于白修。
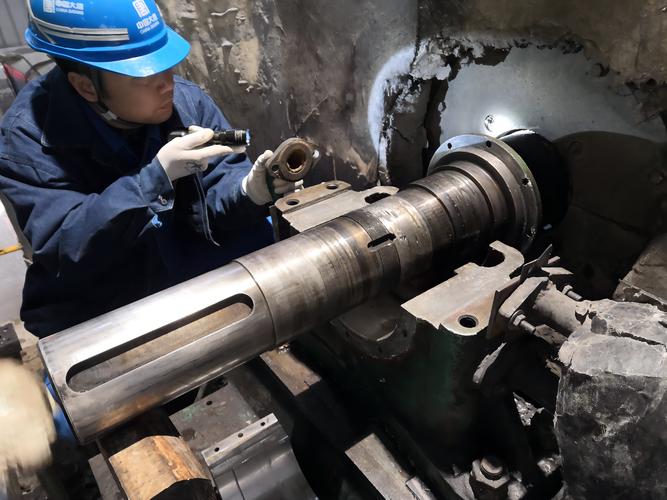
增材修复到底怎么把坑补上
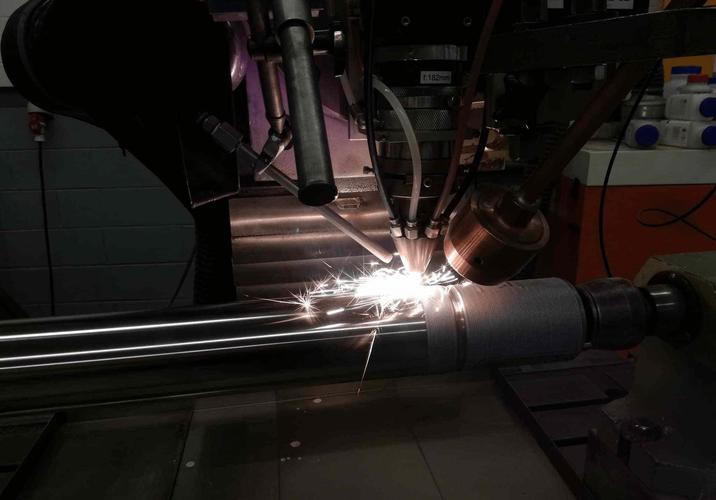
很多人听过3D打印,知道增材制造,但大多没听过增材修复这回事。说白了,两者核心逻辑不一样,打印新件是从零开始堆出一整个零件,增材修复是给缺肉的坏件,精准补上需要的材料,把原本的形状拼回去。
说实话,我第一次见现场操作的时候,真的吃了一惊。坏件先清理干净,处理好表面,设备对着缺块的地方一点点堆,全程零件本体只有一点点温度,手摸上去都不烫。不像堆焊,焊完半根轴都烫得拿不住。
现在成熟的工艺,都能做到补的材料和基体冶金结合,不是粘上去也不是喷上去,就是跟原本的材料长在了一起,强度、硬度跟原零件差不了多少,有的耐磨材料补完,甚至比原本的位置更耐用。补的时候会留够加工余量,堆完直接上车床磨一遍,尺寸精度跟新件一模一样,装上去就能用。
不是所有坏件都值得修
别听人吹得神乎其神,增材修复不是万能的。什么件都拿来修,那肯定要吃亏。
要是那种批量生产的标准小零件,几十几百块就能换个新的,真犯不上修,光调整设备的人工都比零件贵。什么情况最合适?就是那些替换成本极高的定制大件,就像开头说的这根磨坏的大轴,或是大型齿轮断了一两个齿,模具掉了一块,转子轴颈磨损,这些修起来太划算了。
之前我们厂碰过一次急活,大型减速机的输入轴磨坏了,新轴订货要等一个月,增材修复只用了四天就弄好,装上去直接投产,算下来省了几十万的停线损失,那时候真的觉得这个技术太香了。
不过话说回来,要是零件本身已经整体疲劳,整个结构都出问题了,那就算补好了表面的坑,也用不了多久,该换还是得换,不能瞎凑活。
现在很多小工厂还没接触过这个技术,遇到零件坏了第一反应就是订新的,其实多问一句,说不定就能省下一大笔冤枉钱。
作者|制造
排版|制造
审核|满满