它从来不是贴墙的废纸
很多人干了十几年,都觉得这玩意儿就是应付审核的。打印出来钉墙上,落灰大半年没人翻。审核前赶紧拿抹布擦一擦,凑上去拍个照完事。
说实话,我刚进厂的时候也这么想。不就是把操作步骤写一遍吗?老师傅手一摸就知道的事,用得着写在纸上?
直到后来出了那次事。
一道工序错,整批工件全废
那年车间接了一批配套的轴,要求配合精度一丝以内。工艺规程写得明明白白:精磨外圆后,恒温环境静置两小时,再加工销孔。
当时赶订单,负责的老师傅觉得,静置不就是等冷却吗?车间开着空调,差不了那俩小时。磨完直接上铣床打了孔。
结果呢?货发出去不到半个月,客户退回来了。所有轴的销孔都偏了,最多偏了快两丝。为啥?精磨完的轴内部应力没释放,天热车间温度不均,放的时间越长,变形越明显。当时看不出来,装到设备上跑半个月,全露馅了。
百十来根轴,全废了。那个老师傅拿了几十年高工资,那次月月被扣绩效,连年终奖都砍了一半。走路都低着头。
你看,工艺规程里多出来的那两小时,不是故意卡你进度,是把前人摔过的大坑,明明白白给你标出来了。
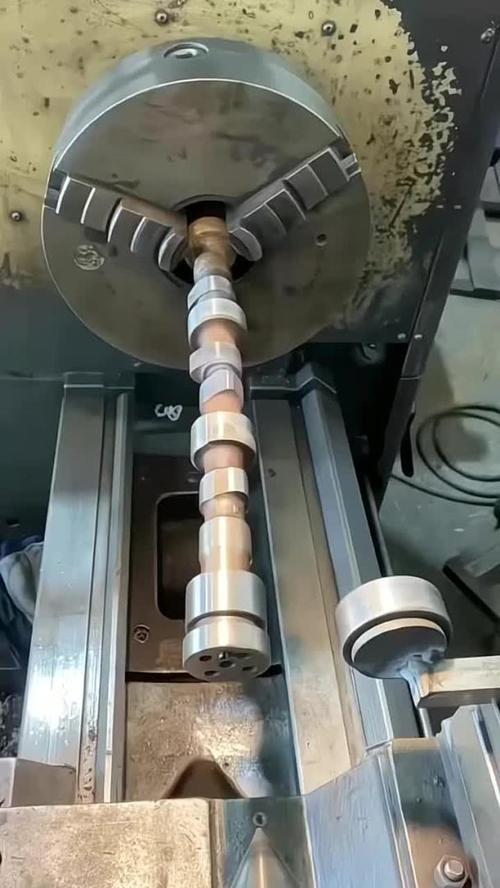
好规程从来不是死的
不过话说回来,我也见过不少烂规程。定下来几十年,不管刀具换了,材料换了,甚至机床都换了三批了,规程还是老样子。
上个月我跟工艺部的小伙子改了一道工序的参数。原来的铣削进给,还是十几年前高速钢刀具定的,现在我们都用硬质合金涂层刀了,硬度够,进给量直接提了三分之一,尺寸稳定性反而更好,效率一下上去了。
很多人觉得定工艺就是拍脑袋,不对。好的工艺规程,是跟着现场调的。下料留多少余量,热处理进炉的时候怎么摆,甚至拿精密工件的时候要不要戴无粉手套,每一条都是试出来的。
哦对,之前做过一批光学镜头的镜座,工艺里写了加工前必须洗手,有人嫌麻烦,直接上手抓,结果手上的油污渗进了定位孔,最后镀膜的时候,那几台全出了瑕疵,拆都拆不下来。
你说这是规矩多?真不是。
很多新人刚进厂,嫌这玩意儿啰嗦,这也要卡那也要查,等真出了事才反应过来:工艺规程每一个字,都是真金白银堆出来的教训。你嫌它麻烦,它帮你省了几十万的报废款,帮你保住了全车间的年终奖。
作者|制造
排版|制造
审核|乐乐