2026-09-16 22:08:48 分类:正文
今天绕车间走巡检,蹭到了机床边一根露出来的丝杠轴。手上沾了一层凉乎乎的润滑油,蹭在工服上没擦——反正干这行,身上哪块没沾过油呢。很少有外行知道,我们整个制造业的精度底牌,大半都捏在这么一根带螺纹的棍子手里。
别光看参数表,摸过转起来的丝杠才懂
很多刚进车间的学生,一上来就背参数,什么导程多少精度等级多少,说的头头是道。你让他伸手摸一下转起来的丝杠,立马缩脖子。说实话,我刚入行也这样,觉得不就是根带螺纹的铁棒子?有什么好摸的。直到老师傅踹我一脚,让我把手轻轻搭在正在低速走刀的丝杠上。那触感我到现在都记得。不是那种硬邦邦的震,是很匀的、像摸猫背一样的微麻,哪怕转了大半天,轴身也只有一点点温,根本不会烫。
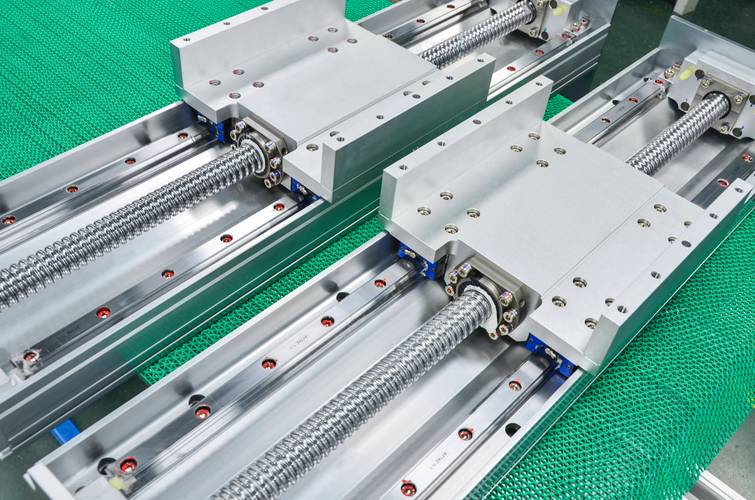 车间数控机床上正在运行的传动丝杠
很多人有误区,觉得螺纹越密,精度就越高。不对。导程大的丝杠,跑起来快,适合快速移位,导程小的,走得稳,适合精切。要是搞混了,车出来的零件要么抖得像波浪,要么慢到让你睡过去。还有人觉得丝杠就是单纯传力的?不对,它本身还要承重。整个刀架或者工作台的重量,全压在丝杠和螺母的滚道上,一点点间隙都会放大成零件的误差,差一丝,加工出来的平面就能差出好几个丝。
好好的丝杠用废,大半都是人为坑的
我见过九成的丝杠提前报废,都不是因为用的时间久,是维护没做好。最常见的就是铁屑进去。你想啊,硬邦邦的碎铁屑卡进滚道缝里,转一圈刮一下,用不了半个月,光滑的滚道就拉出一道一道小坑,一走起来整个工作台都抖,精度直接飞了。还有一个最常见的坑,就是预压量调不对。
我刚独立装机床那会,怕丝杠有间隙影响精度,把预压拧的死紧,结果开机不到一小时,丝杠热得能烫熟鸡蛋,直接抱死,拆下来的时候螺母内圈都磨花了,我那月奖金直接扣了一半,心疼了好久。后来老师傅过来,拿扳手松了半圈,再开机,转一下午都只是微温,一点震感都没有。那时候才懂,丝杠预压就像给自行车轮调轴挡,太松框晃,太紧蹭轴,就得那个劲,差一丝都不行。
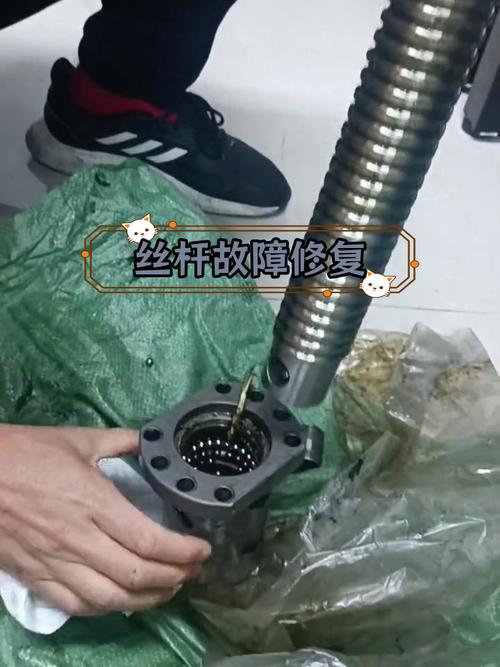 拆下来磨损拉伤的机床丝杠螺母副
不过话说回来,再好的维护也架不住瞎造。很多小厂为了赶订单,二十四小时连轴转,丝杠连个冷却降温的时间都没有,热胀了都没人调,精度掉的比坐滑梯还快,没用两三年就得换,纯属浪费。
看不见的地方,丝杠才是真的精度王牌
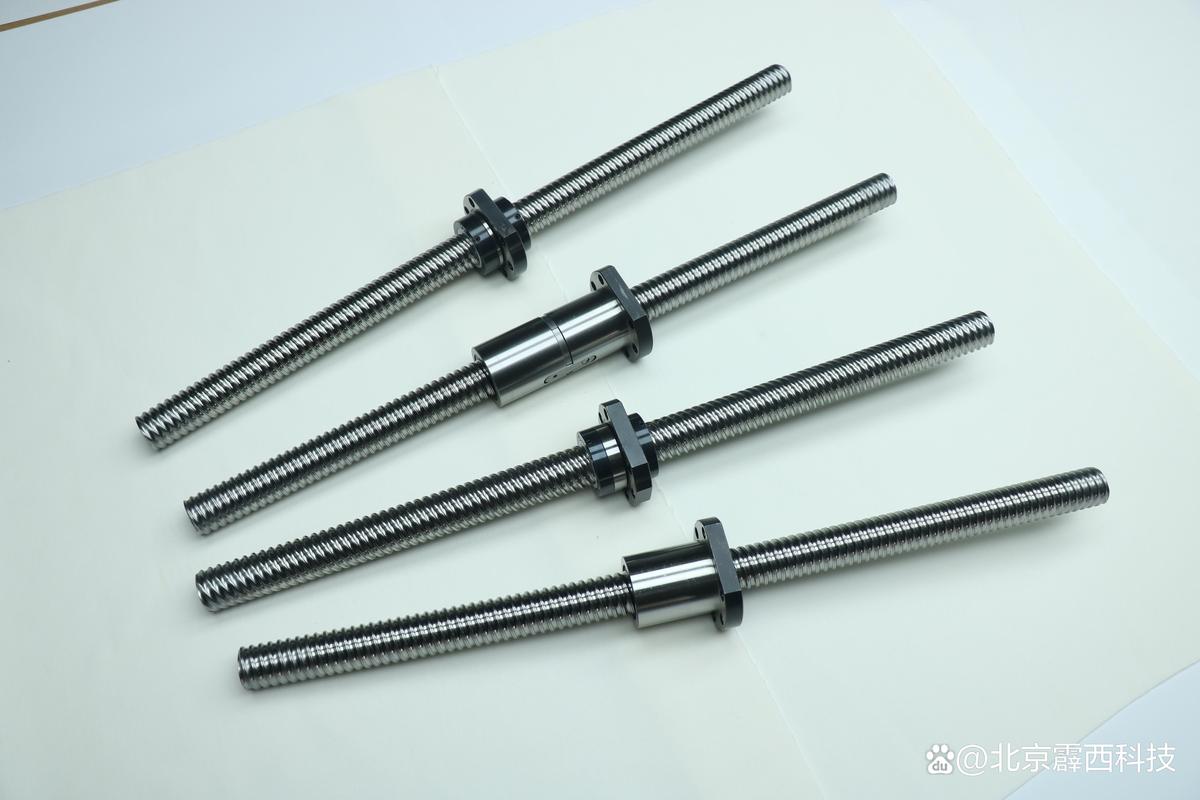 看不见的地方,丝杠才是真的精度王牌
你以为丝杠只在车间机床里待着?不对。你去医院做CT,那个检查床来回移动,要精准到零点零几毫米,不能差一丝,靠的就是丝杠。你手上用的全面屏手机,玻璃后盖切割的时候,刀头就是丝杠带着走,差一点,边框就歪了,你拿到手就会骂做工差。
很多人说现在都用直线电机了,丝杠该淘汰了吧?哪有那么容易。直线电机快是快,成本翻好几倍,重载还容易飘,大多数普通产线,还是丝杠靠谱,皮实,精度稳,修起来也便宜,磨一磨换个螺母就能接着用,哪那么多花里胡哨的新技术能随便替代。
刚才巡检那根丝杠,转了快五年了,精度还跟新的差不多。老师傅说,好丝杠,就是要慢慢转,稳着走,急不得。其实干制造不也这样么,好多核心的东西,本来就藏在这种没人注意的角落。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间角落里转不停的丝杠,藏着工业精度的秘密
文章链接:https://www.lfdjt.com/p/zhizao/a/509.html