2026-09-16 21:43:46 分类:正文
昨天带新人调机,新人盯着高速转的主轴看了十分钟,问我为什么换刀能这么快,十秒不到就能换完一把刀继续干。我一指机床侧面那个黑沉沉、安安静静的铁盒子,这东西才是大功臣啊。新人哦了一声,说那不就是个放刀的架子吗?
这话我听过太多次了。不止新人,不少开了好几年加工厂的老板,都觉得刀库就是个放刀具的储物柜,凑合用就行,坏了再修。这误区可太大了。
别把刀库当普通刀架
刀库要干的活,可不只是摆刀。每一把刀的尺寸、位置、编号,它都得记的清清楚楚。主轴要哪一把,它得立马转到准确位置,把刀稳稳送出去, 差一丝,做出来的工件就废了。
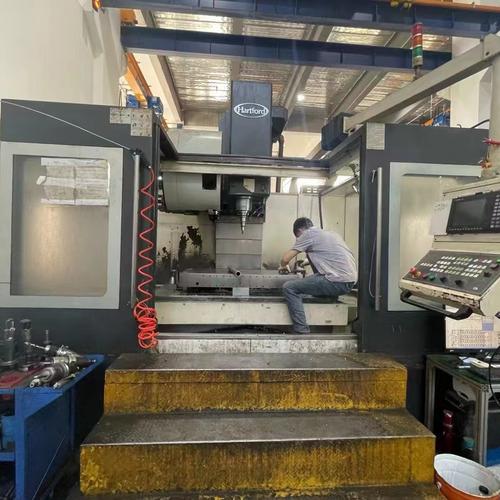 车间加工中心立式刀库实拍图
我刚入行当学徒的时候,见过老师傅调机,刀库定位偏了两个丝,干出来的液压缸体内孔直接公差超差,一整块铸铝料几万块,直接当成废料卖了,老师傅蹲在车间门口抽了整整半包烟,一句话没说。那场景我记到现在。
常见的刀库说起来其实就两种,说出来你也能懂。一种斗笠式的,长得像咱们戴的斗笠,直接扣上去抓刀,结构简单造价低,就是换刀慢一点,适合小机床干简单活。另一种圆盘式的,一圈刀座插满刀,转起来找刀,速度快准头高,现在大部分加工中心都用这个。
你摸过正常运行的刀库外壳就知道,那震感是稳的,找位置的时候电机嗡嗡转,停的时候「咔」一声轻响,那是定位销卡进定位槽,稳得纹丝不动,这就是准头。
十个故障八个是小事闹的
干维修这么多年,刀库出问题,十个里面八个真不是大零件坏了,全是不起眼的小破事堆出来的。
最常见的就是铁屑堵了。加工的时候切削液带着碎铁屑、铝屑冲,顺着缝隙全流进刀库的转动间隙、刀套缝里,没人清,积少成多,最后转都转不动。前两个月我去一个厂子修故障,刀库换刀总是卡半天找不到位置,厂家维修来了上来拆伺服电机,拆了一下午没查出问题,我绕着机床走了两圈,蹲下来扒着刀库底部一看,半公分厚的铝屑把齿轮卡住了,拿气枪吹干净,打了点润滑油,开机一试,立马顺了。老板本来都准备掏几千块换电机,最后只给了个上门费。
 加工中心刀库积屑卡滞故障现场图
还有就是忘了打油。刀库转动的轴承、齿轮,都是要定期加油的,很多厂子两三年不维护,转起来咔咔响,没人管,最后轴承磨坏了,花大几千换,得不偿失。
说出来你不信,还有人把扳手、螺帽掉刀库里了,转的时候撞得刀库歪了位,最后修了大几千,纯粹是不小心闹的。
选刀库真不是越大越好
 选刀库真不是越大越好
很多人买机床,销售一忽悠,说加大刀库能装更多刀,以后干复杂活不用换,好多人就多花十几万加容量,其实根本用不上。
我见过一个做五金小配件的老板,原本加工一个零件最多用六把刀,硬加了个三十多把刀的大刀库,多花了十几万,结果百分之八十的刀位常年空着,刀库大了,转一圈找刀的时间都变长了,反而拖慢了加工效率,后悔得不行。
说实话,算清楚你自己干活最多需要多少刀,加个两三把备用的,完全够了。比容量更重要的是精度,刀库的定位准不准,比能装多少刀重要一万倍。准头不够,装一百把刀也没用,干出来活全废,反而亏更多。
不过话说回来,现在的刀库越来越智能了,有的带检测,刀放没放对,位置对不对,一测就知道,能避免很多错刀的问题。但哪怕再智能,日常维护也不能少,每周清一次铁屑,每月打一次油,比坏了再修省钱多了。
逛车间的时候,别总盯着亮闪闪的主轴看,多瞟两眼那个蹲在边上安安静静的铁盒子。它不声不响,却把所有刀具安排得明明白白,真要是它撂挑子,再贵的机床也开不了工。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:没人注意的刀库,才是机床干活的隐形主角
文章链接:https://www.lfdjt.com/p/zhizao/a/505.html