2026-09-29 17:52:57
作者:
制造
我上周带刚毕业的小徒弟逛装配车间,他绕着一台数控车床转了一圈,指着主轴箱旁边那圈黑带子问,师傅这就是运工件的传送带吧?和仓库门口那个一样?我当时就笑了,这是新人最容易犯的错。
别被它的样子骗了
大部分人对这东西的印象,就是一根能转的橡胶带,和普通传动带没差。差远了。普通传送带靠摩擦力拖东西,滑一点顶多东西慢两步,不影响什么。同步带不一样,它内圈带齿,是齿啮合传动,一齿扣一齿,转多少度就是多少度,差半齿都不行。
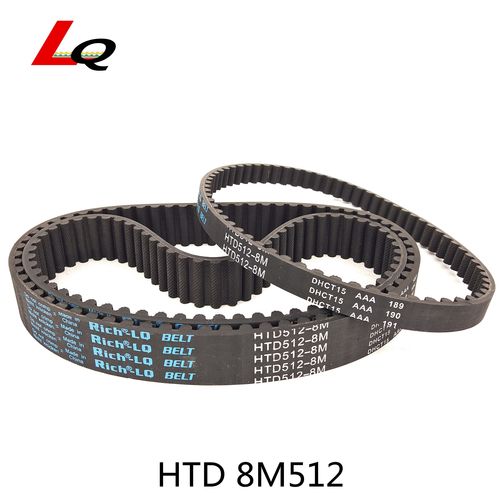 工业数控车床同步带齿形实拍图
就拿这台车床的进给轴来说,电机转,靠同步带带动丝杠走刀,要是跳了一齿,车出来的工件尺寸直接偏一个齿距,报废都是轻的,要是正好装到整台设备上,整个批次都得返厂。我刚上班那会,第一次换带,就把同步带当成普通三角带装,张紧力没调对,试机出来工件偏了快一毫米,我蹲在机床底下拆了装装了拆,擦了满身机油,还挨了班长一顿骂,那滋味现在还记得。
说实话,没有同步带,很多要精度的设备根本转不起来,你每天用的手机、汽车零件,哪个不是靠带同步带的机床车出来的?只是没人注意到它罢了。
同步带最怕的从来不是用,是瞎调
很多车间修设备的师傅,说起同步带都是一句话,耗材而已,坏了换就完了。其实百分之八十的同步带提前报废,都不是正常磨损,是调错了。首当其冲就是张紧力。
很多人觉得,拉得越紧越不会打滑,对不对?不对。拉得太紧,带芯一直绷着,用不了半年就断,还连累同步带轮的轴承提前磨坏,本来换个带几百块,拆轴换轴承几千块进去,还得停产几个小时,亏到姥姥家。拉太松更不用说,走两步跳一次齿,齿面磨不了半个月就平了。
那怎么调?老师傅都有手感,不用什么精密仪器,停机之后用大拇指按带的侧边,能按下一个指甲盖的深度,差不多就正好。当然大产线的大同步带,还是得用张力计测,小设备这点手感足够用。
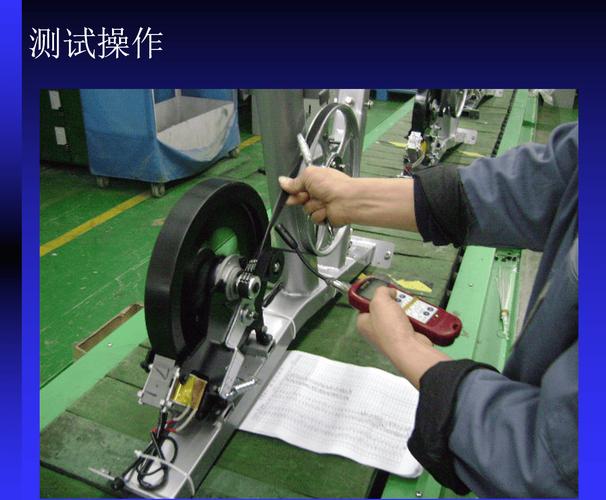 车间工人手动调整同步带张紧力现场
除了张紧力,最怕油和高温。机加工车间到处都是切削液和机油,溅到同步带上,橡胶慢慢发胀,齿形就变了,磨坏的速度快三倍。很多老设备没装挡油板,不到一年就得换带,其实加个薄铁板就能解决,好多人就是嫌麻烦不肯改。
换不换,别光看时间表
 换不换,别光看时间表
现在很多工厂搞预防性维护,定好时间到点就换,要么就是坏了跳齿了才换,两种走极端,都不对。
说实话,省那几百块换带钱,等着跳齿磨坏了带轮,那才是真亏。可好好的带没坏就拆,那就是纯浪费,现在耗材涨价,能省点不好吗?
那怎么看该不该换?看三个地方:第一看齿,齿顶磨平了,齿根出小裂纹了,就得换;第二看侧边,跑偏磨得线芯露出来了,赶紧换,带芯是同步带的骨头,骨头断了,撑不了几天;第三跑起来听声音,正常转的同步带声音很稳,要是哗啦哗啦响,排除带轮故障,基本就是带松了或者磨坏了。
不过话说回来,也不用吹毛求疵,侧边磨掉一点点,齿形还完整,跑着也没异响,完全可以接着用,犯不上为了符合维护表瞎拆。
那天小徒弟蹲下来,凑过去摸了摸同步带的齿,说原来车间里这种不起眼的小东西,这么多讲究。我踢了踢他屁股,起来吧,车间里哪有什么没用的小东西?哪根不起眼的零件,都能耽误你大半天的产量。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:谁能想到,车间里这根不起眼的同步带才是隐形大佬
文章链接:https://www.lfdjt.com/p/zhizao/a/4617.html