2026-09-29 08:34:07
作者:
制造
昨天带新徒弟逛车间,路过加工中心的时候,徒弟指着主轴上方那一排整整齐齐的刀具问我,师傅这不就是个放刀的抽屉吗?能有多复杂?
我一口茶差点喷在操作规程上。真的,太多刚入行的新人都这么想,觉得刀库就是个储物盒,能放刀就行,差一丝都出废品的道理,不吃一次亏根本记不住。
别拿刀库当普通储物盒
你想啊,加工一个零件,要开粗、扩孔、精铣、攻丝,前后换七八把刀,总不能工人停下来亲手换吧?那一天干不了几个活,还容易把手碰伤。刀库的活儿,就是提前把所有要用到的刀都装好,数控系统说要哪把,它就准准地把哪把送到主轴跟前,一秒都不耽误。
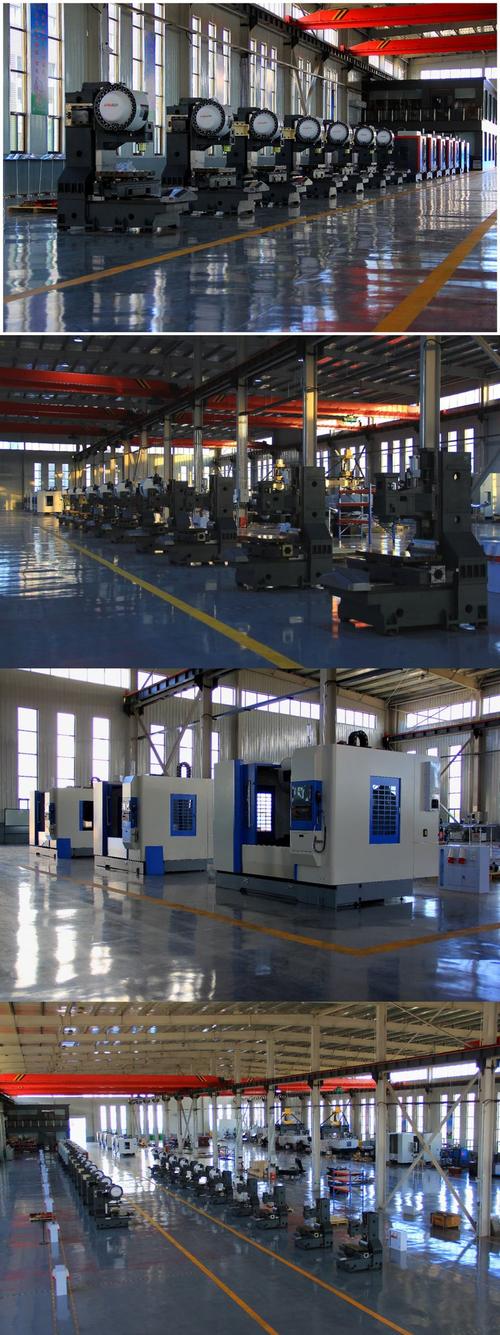 加工中心斗笠式刀库车间现场图
常见的两种刀库,说人话讲其实很好分。一种斗笠式,就像你带饭的分格餐盒,一格卡一把刀,换刀的时候整个刀库凑上去拔插,结构简单,便宜好修,就是速度慢一点,换一把刀要好几秒,小厂做低精度活够用。另一种是机械手刀库,就像奶茶店的旋转取餐架,自带换刀机械手,转到位伸手就抓,换刀不到一秒就搞定,精度高速度快,就是贵,修起来麻烦点,做精密活的厂都爱用。
说白了,刀库的核心就一个字:准。位置错一头发丝粗细,刀装歪了,加工出来的孔就是椭圆,平面就是斜的,整批零件直接报废,亏到你心疼。
刀库最常见的坑,老司机都栽过
我干了快二十年,见过的刀库故障,十有八九都是人为作出来的,真不是刀本身质量差。
最常见的就是换刀中途乱伸手。有人看着换刀慢,等不及,伸手去推刀库,结果一下就把刀位怼偏了,从那以后每次换刀都撞,越撞越偏,最后整个刀库拆下来重新校位置,折腾两三天,耽误生产还得搭工时。
还有人打扫图省事,拿高压水枪直接冲刀库。那更要命,水带着铁屑直接灌进传动齿轮里,本来润滑的齿轮裹着铁屑磨,不出半个月,齿轮就磨花了,换一套传动件就是大几万,够你白干好几个月。
最吓人的就是掉刀。正开着机呢,哐当一声一把刀从刀库掉下来,砸在工作台上还好,要是砸到主轴或者夹具,直接把主轴撞歪,那就是几十万的损失。为啥掉刀?大多就是锁刀的弹簧松了,换刀的时候没人检查,日积月累就松脱了。
 加工中心刀库掉刀故障实景图
不过话说回来,还有个很多人都犯的错:为了省事儿,刀库塞得满满当当,恨不得一个刀套塞两把刀,常用不常用的都堆在里面。其实完全没必要,刀库天天带着几十斤的刀具转,传动机构磨损快不止一倍,真犯不上,常用的十几把放进去就够,不常用的拆下来擦干净涂油放工具柜,省心多了。
好刀库用十年,全靠这点小事
 好刀库用十年,全靠这点小事
很多人问我,怎么保养刀库才能用得久?其实真不用啥高大上的操作,就三件事,做到了就行。
第一,勤擦。每天下班扫完地,顺手把刀套里的铁屑吹干净,别让碎渣留在刀套里卡刀,刀卡歪了早晚出事儿。第二,勤检查。每个月抽十来分钟,挨个摸一遍锁刀的卡簧,松了就紧一紧,弹力不够就换,几块钱的东西,别等出了事儿再换。第三,别瞎加油。很多人觉得润滑就是越多越好,往齿轮里抹半罐油,结果油沾了一堆灰和铁屑,反而磨得更快,按要求半个月加一次就够,每次加一点点就行。
现在的新刀库精度比我刚入行的时候好太多了,但是再精密的设备,也架不住瞎造。上次去一个新厂参观,年轻的班长给每个刀套都贴了手写的标签,哪把刀放哪个位置,清清楚楚,换刀从来没出错过,人家一天出的活比隔壁厂多三分之一,这不就是细节赢的吗?
你下次去车间逛,别光盯着高速主轴看,多瞅两眼刀库,那才是加工中心的隐形功臣啊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的刀库:为啥加工中心换刀比你翻抽屉快10倍
文章链接:https://www.lfdjt.com/p/zhizao/a/4475.html