它真不是高级接线端子
别不信。很多干了三五年的装配工都这么想。不就是把原来电柜里一堆堆串起来的继电器,换成一块电路板写程序吗?本质还是管通断的开关,能有啥不一样?
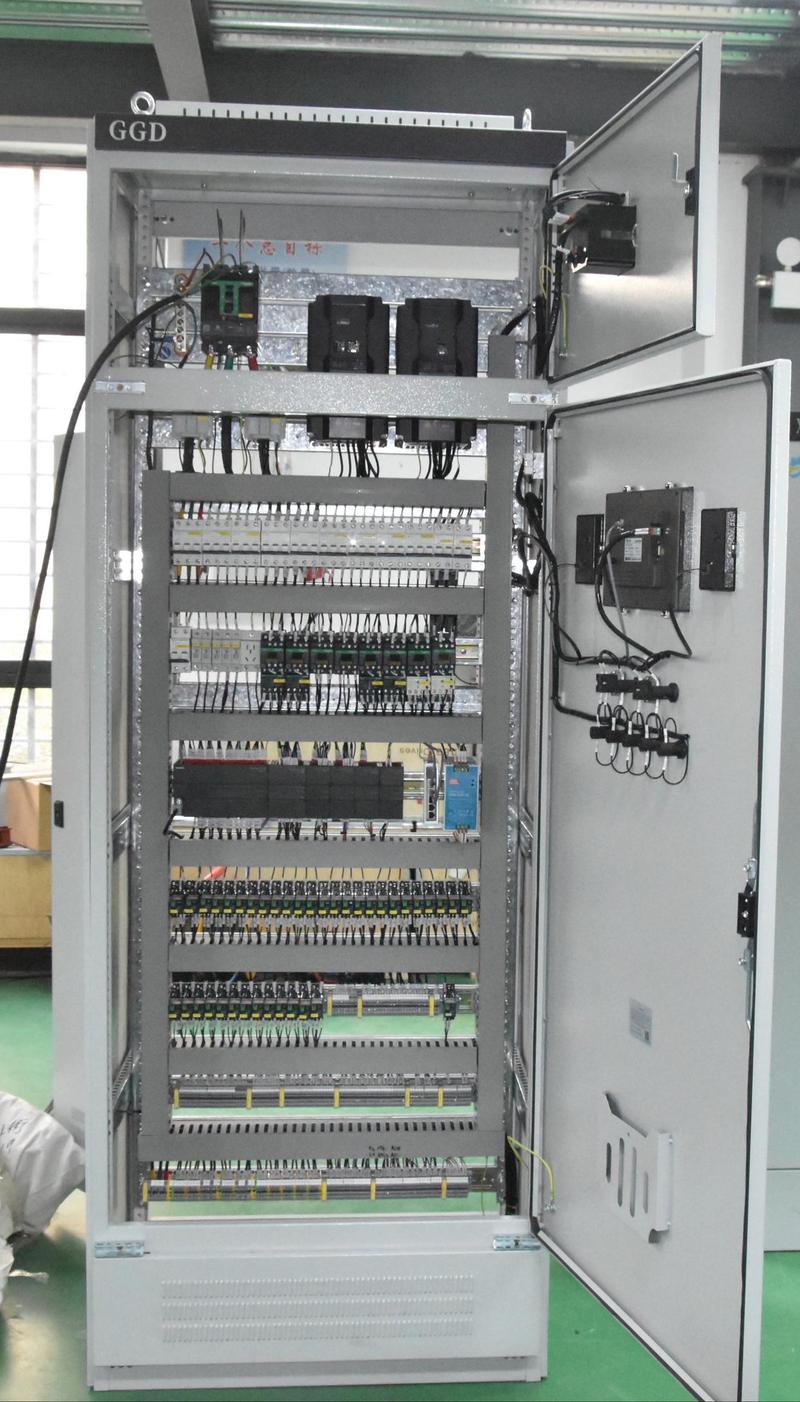
还真不一样。早年没有这玩意的时候,产线换个产品,改个动作顺序,电工得蹲在电柜里拆大半天线,重新标号重新接,慢的时候要弄整整一天。现在呢?要改动作,电脑上打开编程软件,改两行逻辑,下载进去,最多十分钟搞定。
它哪里是接线端子,它是整个产线的指挥中枢啊。就说我们这条灌装线,从进瓶、拔盖、消毒、灌装、旋盖、贴标到出箱,十几步动作,谁什么时候动,慢一点快一点,全靠它盯着。不用工人一步踩一下开关,它自己连轴转二十四小时都不会错。
拆透了其实就三件事
很多人听了“指挥中枢”就觉得这玩意高大上,深不可测,其实拆透了,它每天就干三件事,读输入、跑逻辑、发输出,循环往复,从开机到关机,没完没了。
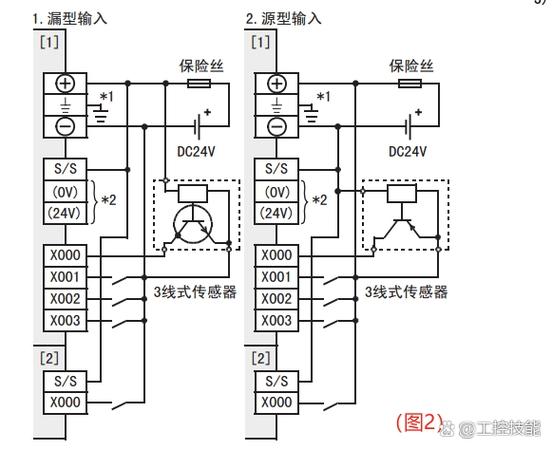
啥叫读输入?就是产线上所有的传感器、开关,把信号传给它。比如入口的光电开关,看到有瓶子过来,挡住光了,就给PLC发个信号:“这儿有货,准备好”。啥叫跑逻辑?就是按照你提前写好的规则算,“哦,有货了,那等多久,让它走到喷码机的位置,再给喷码机发命令”。啥叫发输出?就是算完了,给对应的电机、气缸、机器发信号:“到你了,动起来”。
就这么简单。一个循环走完,立刻走下一个,一秒钟能走好几十个甚至上百个循环,你眼睛还没眨一下,它已经把所有步骤检查完一遍了。
现场最容易踩的隐形坑
说实话,我干了快二十年,见过不下一百次因为PLC出问题导致的停线,真正是PLC本身坏了的,不到十次。大多都是人坑它。
最常见的坑,就是把它当神仙用。刚毕业的小孩做方案,什么乱七八糟的逻辑都往里面塞,哪怕是本该变频器自己做的速度闭环,也非要让PLC来算,结果搞得扫描周期拖得老长,该动的时候不动,该停的时候不停,调半天找不到问题,最后一看,PLC都忙不过来了。
还有个更隐蔽的坑,就是不做干扰隔离。车间里那么多伺服电机、变频器,启动起来干扰大得很,很多人图省事,信号线不接屏蔽,不走隔离槽,结果干扰窜进去,PLC读错信号,好好的生产线突然乱喷一堆废品,停线查大半天才能找到原因。我刚入行的时候就踩过这个坑,那天赶订单,我连夜改程序改到三点,换了三块PLC都不对,最后发现就是进信号线的屏蔽层没接牢,干扰进去乱读信号,说出来都丢人。
不过话说回来,这玩意是真耐造。车间里夏天温度快四十度,天天震,到处都是油雾水汽,只要接线接对了,不往里面进水,扔电柜里五六年没人碰,它照样老老实实干活。现在那么多新出的控制器,吹得玄乎,真放到车间这种恶劣环境里,稳定性还真未必赶得上它。
昨天那新人听完,伸手隔着电柜网摸了摸温温热热的PLC外壳,说原来这不起眼的方块才是产线的老大哥啊。我笑了笑,哪是什么老大哥,就是个不吭声埋头干活的老班长。
作者|制造
排版|制造
审核|安然