2026-09-25 13:13:43 分类:正文
上个月带个刚毕业的小孩逛车间,走到铣床边,他蹲下来摸了半天切屑槽,抬头问我:师傅,这台机床没加冷却液啊?是不是坏了还是忘了开?
我当时就笑了。这台本来就是干切的,哪来什么冷却液。
很多人学机械的时候,课本上一讲切削加工,就说切削液要降温润滑,防粘刀,仿佛没了冷却液,机床根本转不起来。
没冷却液的加工,真不是偷工减料
很多外行甚至干了几年的工人,第一反应都是老板抠门,省那点冷却液钱,拿产品寿命瞎搞。说实话,我刚入行的时候也这么想。直到跟着老厂长调了第一台干式加工的机床,才知道错得离谱。
干式加工,从根上说,就是从设计到工艺,整套都不打算用切削液。不是省那点料,是本来就不需要。
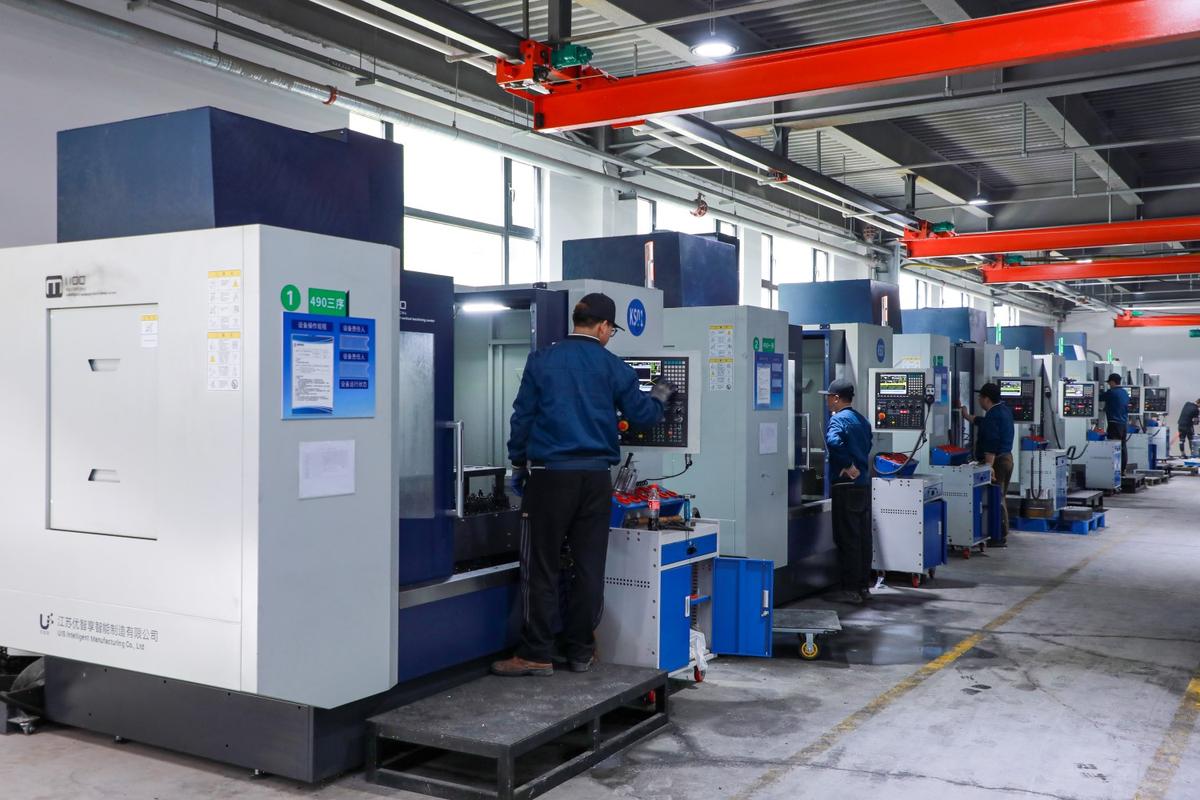 机械车间干式加工铣床现场图
切东西哪有不发热的?当然有。可热量不全留在刀和工件上啊。你一刀下去,切下来的铁屑带着百分之七八十的热量跑了,剩下那点,只要刀扛得住,根本不算事。
它靠什么扛住上千度的切削温度?
我见过有人拿普通高速钢刀做干切,切了不到十个件,刀头直接烧蓝了,工件表面坑坑洼洼,出来就废。然后转头说干式加工都是骗人的。那能不骗人吗?刀都用不对。
现在做干式加工,用的都是带特殊涂层的硬质合金刀。说白了,涂层就是刀的隔热服,既不粘屑,又能把热量挡在刀体外面,大部分热量顺着切屑走了。
我刚试干切的时候,好奇,切完立刻拿测温枪怼刀头,也就一百来度,比开水高不了多少。反倒是掉在地上的铁屑,摸一下,真的烫。一下能烫掉一小块皮。
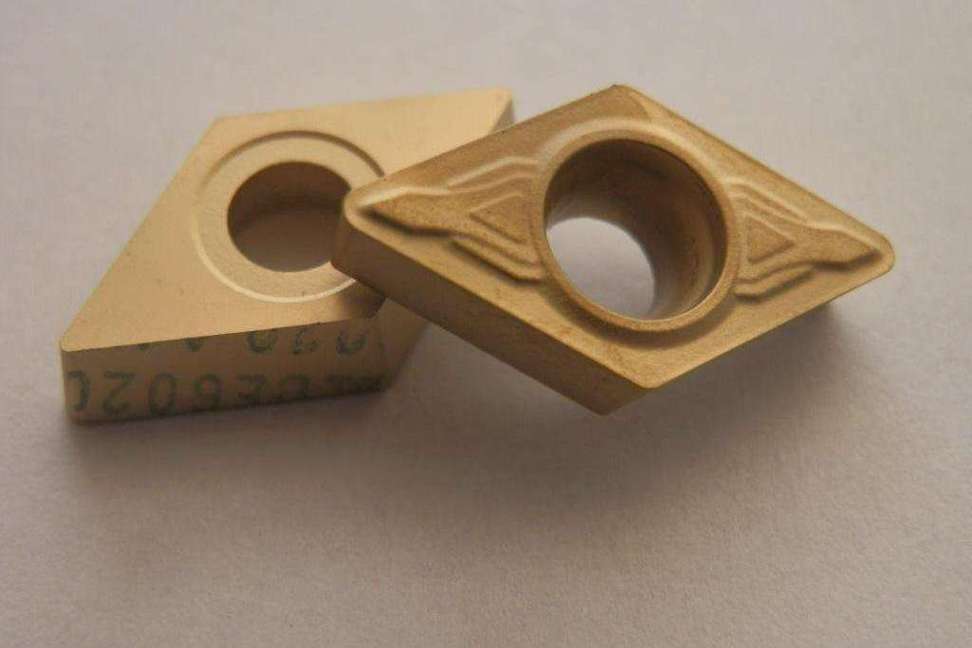 干式加工专用带涂层硬质合金刀具特写
不是什么材料都适合干切对吧?铝就不行,铝软,容易粘刀,没有冷却液冲,刀头粘一坨铝,根本切不动。还有一些很软的钢,也不行。但铸铁、淬硬钢这些常用的结构件,大多干切做得很好,精度还更高。
哦对,为什么精度更高?湿式加工的时候,冷却液你一会儿开一会儿关,温度飘来飘去,工件热胀冷缩,公差就跟着飘。干切没有这回事,温度稳定,公差就稳。
干式加工的好,很多人没算对账
 干式加工的好,很多人没算对账
你以为干式加工就是省冷却液的钱?大错特错。现在环保要求严,废切削液的处理成本,比冷却液本身贵好几倍。倒出去违法,留着处理,一吨大几千就没了。干切直接没这个麻烦。
再者,工件切完不用洗啊。湿式加工完工件上全是油啊乳化液啊,你得花一道工序清洗,又是场地又是人工,干切完吹掉粉尘就能用,省了多少事。
车间环境也好太多。原来干湿式加工,车间地上永远滑溜溜的,一股子油腥臭味,夏天一闷,进去待十分钟一身黏腻,下班洗澡都洗不掉那味。干切的车间,只要除尘做好,地上干干净净,连味道都没有。
不过话说回来,干切也不是谁都能随便上。首先刀具贵啊,一套好的干切刀具,比普通刀具贵不少,前期投入高,小厂子一下子拿不出这笔钱。然后除尘得跟上,没有好的除尘,切出来的粉尘全飘在车间里,工人吸进去那是害命,之前见过一个小厂,为了省成本,随便装了个便宜除尘,没半个月工人就集体反映不舒服,最后只能改回湿式,白扔了设备钱。
我上个月帮客户调精密齿轮加工线,原来一直用湿式,公差老是晃,合格率上不去,改了干式之后,现在合格率稳了快一成,甲方来验厂的时候都夸,说这活干得比以前漂亮多了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干式加工:没了冷却液的机床,怎么还能好好干活?
文章链接:https://www.lfdjt.com/p/zhizao/a/2855.html