 大讲堂
车间里最吵的通常不是冲床,是排屑机。
哗啦哗啦——铁屑顺着链板往上爬,混着切削液,闻着像生锈的菜刀泡在肥皂水里。我在那台数控机床旁边站了三天,老周一眼屏幕都没怎么看过。
“你看哪儿呢?”
“看这儿。”他拿改锥敲了敲防护门玻璃。里面一团银白色的东西正卷着往外甩。
铁屑是最便宜的仪表
真的。屏幕上的坐标、转速、进给,全是机器“打算”干的事;铁屑才是它实际干出来的事。
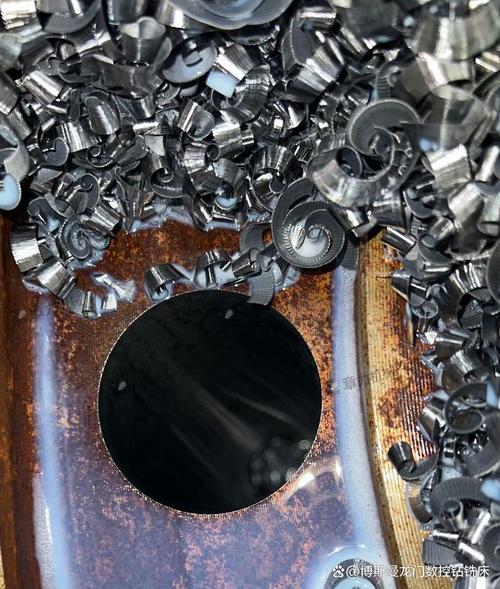
银白、卷成C形、一节一节自己断——正常,刀刃在切,不是在蹭。
发蓝、发紫,甚至带火星——转速压太高,或者进给太慢,刀尖在那儿干烧。这时候别急着调冷却,先翻一眼参数,多半是抄错了。
颜色发灰、碎成粉——刀崩了。声音也会变,从“呲——”变成“咯咯咯”,跟有人拿钥匙刮铁皮似的。
铸铁又是另一回事,出来一段一段的碎块,灰黑色,正常得很。
顺便说个新手容易犯的迷糊:同样在转速表上显示一串数字,车一根细轴和车一个大法兰,刀刃实际跑过的线速度能差好几倍。就像走同样多的圈数,大圈和小圈,脚底磨出来的路不一样长。所以换了工件直径,转速跟着调,别照搬上一件的参数。
老周还教我一招:听。主轴正常转的时候,声音是稳的,像老式风扇。一旦发出周期性的“嗡——嗡——”,那多半是工件没夹正,或者刀杆伸太长在颤。颤刀出来的活,表面一道一道波纹,手一摸就知道。
一个零件是怎么从毛坯变成成品的
毛坯吊上来的时候,表面还带着砂眼和氧化皮。第一步不是切,是找正。卡盘夹上去,表打一转,跳动超了就得垫铜皮、慢慢敲。这一步慢,但省不掉。
然后是对刀。老师傅喜欢试切:手轮一点点摇,让刀尖蹭到端面,见着铁屑就退回来,把那个位置记成零点。也有人用塞尺、用纸片,甚至拿烟盒里的锡纸凑合——说白了就是找一个基准。

接着走程序。粗车、精车,一层一层扒。粗的时候讲究快,把多余的料干掉;精的时候讲究稳,进给放慢,转速拉起来,让刀尖“剪”而不是“啃”。
首件必须停下来量。卡尺、千分尺、内径表,一件一件过。第一件没问题,后面的批量才有意义。
我见过有人首件不量直接开批量,一百件出来全是废的。那脸色,比铁屑还难看。
报警代码,机器到底在抱怨什么
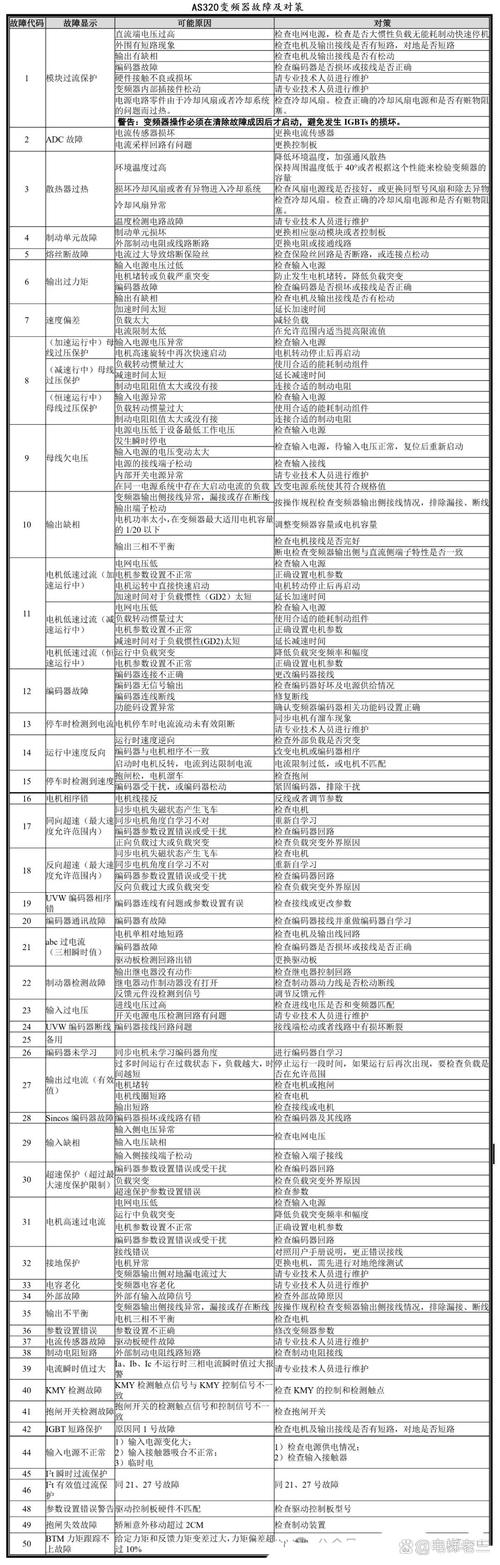
很多人一见红灯就慌,第一反应是“机床坏了”。其实报警分两类。
一类是机器在说“这件事我干不了”。超程、软限位、主轴还没到指定转速就要求进给——这种多半怪程序和操作,机器本身没毛病。X轴超程,十次里有八次是程序里少了个小数点,或者对刀时零点设偏了。
另一类是机器真的不舒服了。伺服过载、编码器报警、刀库卡刀。伺服过载常常是导轨缺油、铁屑卡在防护罩里,或者切削量给得太狠。刀库卡刀,先把气压看一眼——很多换刀故障,根子在那根气管上。
修之前先读报警号,再翻历史报警。几条叠在一起的时候,最前面那条才是根。
还有一点:别在机床运转的时候把手伸进防护门。这话听着像废话,但车间里出事的,基本都是觉得自己“看一眼就行”的那一下。
几个常被问到的问题

数控机床是不是按个按钮就出活?
不是。程序、刀具、夹具、切削参数,哪一样不对都出不来好件。数控只是把手摇的活变成了听指令的活,它不会替你想。
精度越高越好吗?
不一定。该粗的地方就粗,省时间也省刀具。硬拿精加工的机床去开荒,等于开着轿车去拉砖。
会编程是不是就能干?
差得远。编程是纸上的事,切削是铁上的事。听声音、看铁屑、摸表面——这些书上没有,得在机床边上站够时间。
老周那天最后跟我说了一句:机器比人老实,你对它什么样,它就给你出什么样的活。
说完他把防护门一关,按了启动。排屑机又开始哗啦哗啦。
作者|制造
排版|制造
审核|阿辰