 大讲堂
第一次进车间的人,多半先被气味撞一下。切削液那股甜腥味,混着铸铁的腥、导轨油的闷,贴着鼻子往里钻。然后是声音。几十台机床一起转,你以为听见的是一片噪音。待上半天才明白,不对,每台机器都在说自己的话。
我带过的新人,第一天站在数控车旁边问:这玩意儿到底在干嘛?我没答。抓着他的手背,往刚下线的工件上一按。烫的。他缩手。我说,记住这个温度,它是被刀一点一点“啃”出来的。
一根棒料进去,出来的是什么玩意儿
夹头先干活。几片卡爪收拢,把棒料死死抱住。主轴一转,几百上千转,工件就成了一根高速旋转的铁棍。这时候刀塔才慢慢移过来。
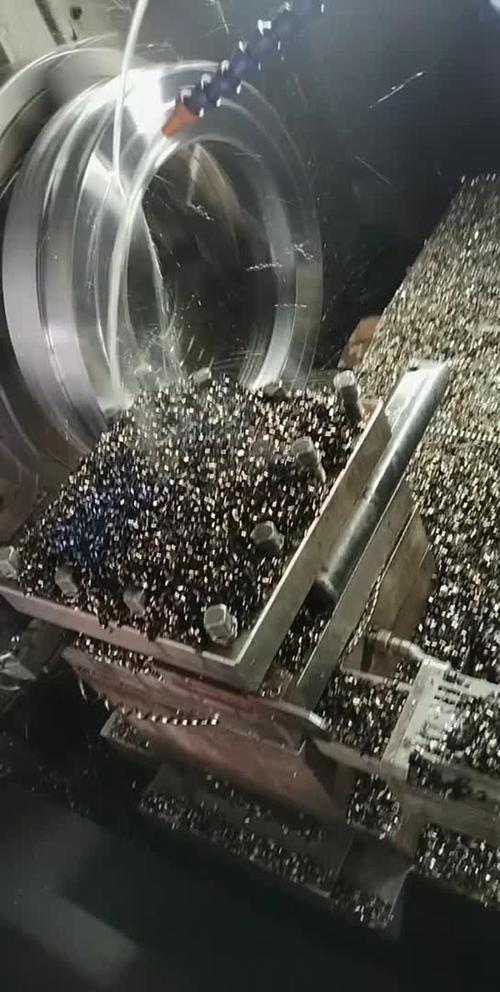
刀尖碰到工件的瞬间,会有一声很轻的“嗤”。很短。你要是没留意,直接被旁边的噪声盖过去。可这一下,金属是真的被剥掉了一层。
剥下来的东西叫铁屑。别小看它。银白色、卷成个小弹簧圈,说明参数还算顺;颜色发蓝甚至发紫,切削区的温度已经上去了;要是碎成末、四处飞,多半是进给给猛了,或者料本身就硬。
一根头发丝有多粗?大致几丝。车间里说的一“丝”,是零点零一毫米。图纸上标出来的公差,常常就是几丝,甚至更小。也就是说,这台机器得在一个你眼睛根本分辨不出的尺度上,稳稳把活干完。
粗车先啃掉大部分余量,留给精车一点点。精车的刀走得慢,声音也细,像用指甲轻轻划过桌面。走完,卡盘松开,工件掉进接料盘,哐当一声。
然后才是量。千分尺卡上去,手指捏着棘轮转,三下,停。读数那会儿人会不自觉屏住呼吸。

同样的机器,两台干出来的活为什么不一样
这事新人最难接受。两台看起来一模一样的机床,同样的程序、同样的刀,一台稳稳的,另一台一天到晚出幺蛾子。
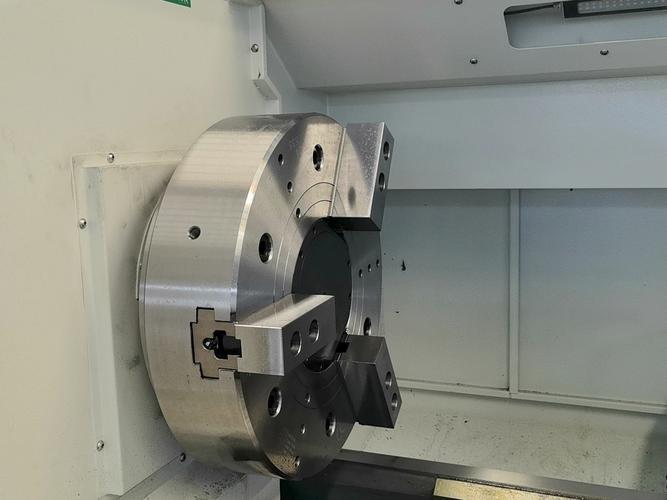
差别藏在看不见的地方。地基打得实不实,导轨磨到什么程度,主轴轴承的预紧还剩多少,卡盘爪有没有被磨出锥度——这些不会写在铭牌上,可它们实实在在影响切出来的那一层金属。
还有个词,叫刚性。刀刃压在工件上,是有反作用力的。机器越“软”,这股力就把工件顶开一点,刀少吃一口;力一松,工件弹回来,刀又多啃一点。于是表面上留下一道一道波纹,手一摸,麻麻的。
老师傅的土办法:停机,用手转主轴,听。声音匀、没有那种一顿一顿的滞涩感,基本还凑合。听着发闷、带咯噔,那就得拆开查了。
有人以为贵的是机器本身。不是。贵的是能把机器调到听话的那个人。
尺寸飘了,多半不是刀的事
最典型的一种。早上开机,头一批活合格。干到上午过半,尺寸开始慢慢往一个方向跑,跑出公差带。操作工第一反应都是换刀。换完,好半天,又飘。
刀是替罪羊。真正的原因是热。
主轴转起来发热,丝杠来回跑也发热,床身跟着一点点膨胀。金属一膨胀,刀具和工件的相对位置就变了。这个变化不大,可能就那么几丝——偏偏就是这几丝,把活干废了。
所以那些干精密活的产线,很多会让机器先空转一阵,热热身再开工。中途也尽量不停机。一停一开,温度下来又上去,尺寸跟着坐过山车。
还有一类更气人的。铁屑没断好,长长一条缠在工件上,甩起来像鞭子,把已经加工好的表面划出沟。这时候你盯着尺寸看半天也找不出毛病,因为问题根本不在尺寸上。
排屑不顺、切削液没浇到刀刃上、刀片装歪了那么一点点……制造这行当里,很多故障都不是“坏了”,而是“差那么一点点”。
新人后来又问我,那到底怎么判断是哪儿的问题?
我说,先别猜。看铁屑,听声音,摸温度,量尺寸,一样一样往下排。机器不撒谎,它把原因都写在现场了。
那天下午他站在机床边上,忽然说,这台声音不对。我凑过去听了两秒。确实不对。
作者|制造
排版|制造
审核|小北