 大讲堂
法兰盘端面往铸铁平台上一放,塞尺往缝里推。0.03的片子滑进去半截,卡住了。徒弟抬头看我,一脸不服:图纸上标的全是绿的,检验也过了。
过了。尺寸那一栏确实过了。
可它现在就是个跷跷板。
卡尺管“多大”,不管“多正”
这两件事,新人最容易糊在一起。卡尺、千分尺、内径表,量的是尺寸——直径多少,厚度多少,孔多深。它们全都是“两点之间”的活。夹住这边和那边,读数出来,完事。
零件可不只是一对两点。它有面,有轴,有孔。面可能鼓一块凹一块,轴可能是弯的,孔的轴线歪着往前跑。这些东西,任何一把卡尺都看不出来。探针碰不到,因为它压根不在乎。
于是图纸上多了些小方框。方框里一个平面度符号,后面跟个数。或者在直径前面加个圈,圈里套两个同心圆——同轴度。这一族东西统称形位公差。形状的形,位置的位。
打个比方。门扇宽度做成一米整,一毫米不差。可门框装歪了,推上去就是关不严。你能说门有问题吗?尺寸完全合格。歪的是门框,是门和框之间的关系不对。
形位公差,管的就是这种“关系”。

图纸上那些方框,读起来像病历

平面度最好懂。一个面自己跟自己较劲,是不是平的。它不要任何参照物,就它自己。刚才那个跷跷板,多半死在平面度上。
平行度是两个面互相看着齐步走。垂直度说的是九十度那点事,机床立柱和床身之间的关系。同轴度更麻烦——两个孔的轴线本该在一条线上,结果一个偏左一个偏右,或者干脆交叉着过去。
还有跳动。圆跳动、全跳动。轴承装上去转起来有周期性的咯噔声,十有八九是这一项超了。不是轴弯,就是台阶面跟轴线没垂直。
这些项目看着像天书,其实每个符号背后都对应一种具体的坏法。你见过那种坏法,符号就记住了。没见过的,背十遍也白搭。
老办法和新机器
我年轻那会儿,测同轴度靠一根芯棒加一块百分表。芯棒插进基准孔,表头打在被测外圆上,慢慢转一圈。
指针怎么动,有讲究。如果走一个规规矩矩的正弦——一个高点、一个低点——那是偏心,两根轴线整体错开了,平行但不同轴。如果走出来的是一圈不规则的抖动,忽高忽低没规律,那多半是圆的形状不对,或者表面挂了毛刺。
同一块表,不同的走法,指向不同的病。这东西教科书上写不明白,只能拿零件练手。

现在三坐标多了,探针一点一点扫过去,屏幕上画出一堆点云。快,准,省事。但它有脾气。零件表面带油、带毛刺,装夹的时候压得太紧,测出来的数能气死人。
所以三坐标测出来的东西,得和手上的感觉对得上才算数。对不上,先怀疑装夹,再怀疑温度,最后才怀疑图纸。
现场翻车,大致几个套路。
薄壁件,三爪卡盘一夹就变形,松开,圆变成三角。测量的时候还夹着,数据漂亮得很;卸下来就成了歪瓜。这类活儿,测之前必须先松爪,或者换柔性夹具。
基准选错,也常出。基准标在哪个面上,测的时候就得按那个面找正。有新人拿错面做基准,数据一路绿灯,装配起来照样打架。
还有热。机床刚开机,主轴凉着,测出来一个数;忙活两小时,主轴热了,再测又是另一个数。尤其是薄件和铝件,差得肉眼能看出来。
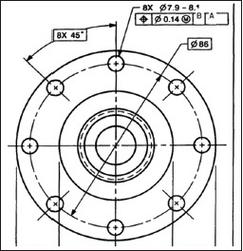
回到开头那个法兰。
我们把它从平台上拿下来,翻了个面,重新上磨床走了两刀。再搁回去,0.03的片子推不进去了。装到机器上,一装到底,试车,声音干净。
徒弟盯着那两个小方框看了半天,冒出一句:原来它管这个。
对。就管这个。那些不写在尺寸里的东西,往往才是让机器转不起来的。
作者|制造
排版|制造
审核|小北