 大讲堂
先别急着拧螺丝
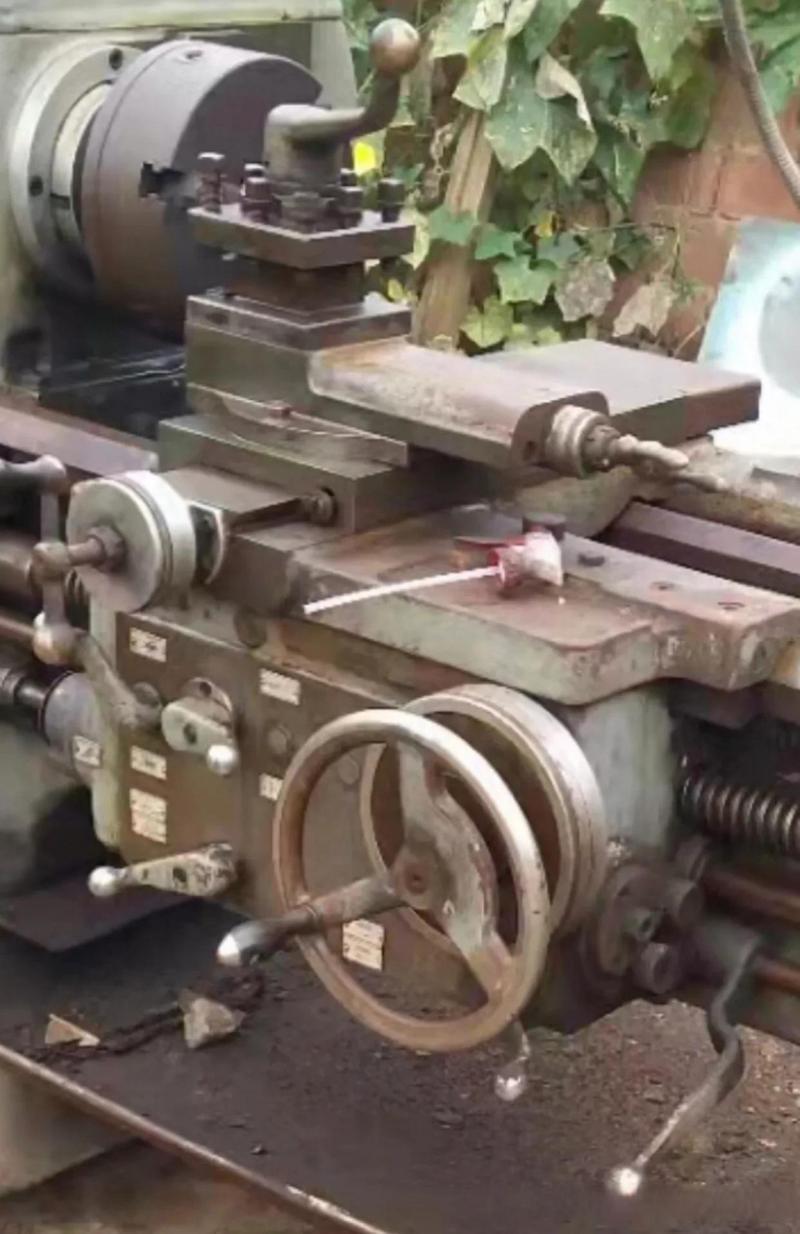
很多人一聊数控化改造,脑子里第一反应是:买套系统,装上,搞定。 错。 我见过太多这样的活儿。电气柜装得漂漂亮亮,线走得比教科书还规矩,通电,程序跑起来——尺寸飘两丝,过一会儿又飘三丝。操作工骂娘,老板拍桌子,结论是“这系统不行”。 不是系统不行。是这台机床的骨架早就散了。 你想啊,一个溜板,导轨磨成了一头翘一头塌的曲面。你让电机精确地走十毫米,机械上真的走了十毫米吗?没有。它是转了十毫米,然后滑到别的地方去了。 数控化改造改的不是“控制”,改的是“受控的能力”。 给它再聪明的大脑,腿是软的,照样跑不了直线。 所以我们那天做的头一件事,不是接线,是拆。全拆。拖板、刀架、尾座、丝杠、轴承座,一件件下来摆在地上。老周拿红丹粉往导轨上一抹,推着拖板来回走两趟。 提起来一看,红点稀稀拉拉,中间一片空。 他嘬了口烟,说,得刮。刮研、贴塑,还有那根丝杠
刮研这活儿,现在年轻人不太愿意干。 一人一把刮刀,一坐一下午。导轨面上那点高点,一铲一铲地铲掉。手上的感觉比仪器还准,你得能听出刀咬进铁里的那种“嗤”声——太深了会颤,太浅了不过瘾。刮完再抹红丹粉,再推,再看。反反复复,直到红点密得像天上的星星,一块一块铺匀了。 这不是精度问题,这是寿命问题。 导轨搞完,往下走。有些产线会给动导轨贴一层耐磨的软带,俗称贴塑。好处是什么?摩擦系数低,低速爬行不容易出现,而且真磨坏了,换软带比换整个床身便宜得多。缺点也直白——软带怕脏,铁屑钻进去,磨得跟砂纸似的,寿命就打折了。 再往上,是滚珠丝杠。
通电之后,毛病才刚开始
电气柜接好,参数输进去,点动。 动了。声音很轻,跟以前那种“哐”一下启动完全是两码事。 我当时还挺得意。 结果程序跑起来,第一件活儿就不对。 尺寸从前往后,越走越小,差着零点几丝。这种“渐变式”误差,八成是反向间隙没补。数控系统里通常有个参数叫反向间隙补偿,你测出多少填进去多少,它走反向的时候多走一点,把这空隙填上。 怎么测?把表打在工作台上,往一个方向走,清零;再往反方向走同样的距离,读表。差值就是间隙。简单。但必须实测,不能拍脑袋填。 第二个毛病更烦人。 低速走的时候,声音一顿一顿的,像有人拿指头戳你后背。这叫爬行。 成因挺多。导轨润滑不够是常见的一个。或者贴塑层已经开始磨出沟了。或者丝杠预紧太松,轴承在里头晃。还有一种不太显眼的——伺服增益调得太低,位置环跟不上指令,走走停停。 调增益是个手艺活。调高了,电机尖叫,整台床子跟着共鸣;调低了,软绵绵,追不上。得一点一点加,加到临界,再退回来一点。 老周当时趴在床身上听,听了半天,说,降一档。 降完,声音顺了。
改完之后,人变了吗
作者|制造
排版|制造
审核|小北