 大讲堂
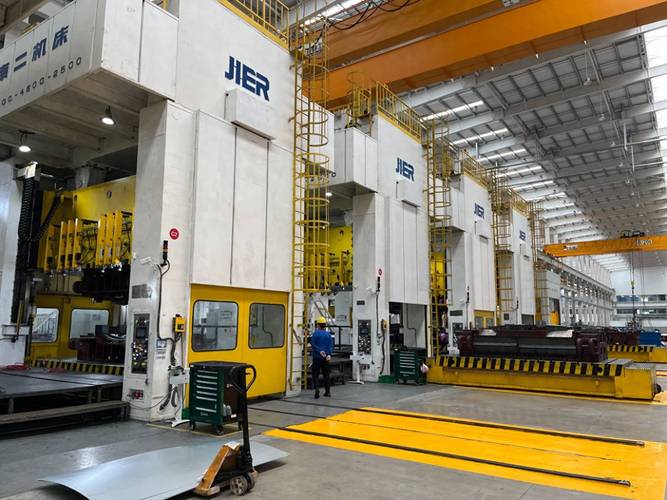
站在冲压线旁边,你最先感受到的不是声音,是脚底板传来的震。那种闷闷的、一下一下的、很有规律的震动。空气里飘着一种金属和油混合的味道,说不上好闻,但待久了也就习惯了。我头一回进车间的时候,师傅跟我说了一句话——别盯着看,你眼睛跟不上。我当时不信,站在那台老压机前面死盯着模具。结果呢?啥也没看清。就看见一块平平的钢板送进去,叮咣几下,出来一个门板形状的东西。当时觉得挺神奇,后来干久了才明白,冲压工艺最核心的秘密,全藏在模具合上的那零点几秒里。
不是砸,是慢慢把钢板“哄”成形状
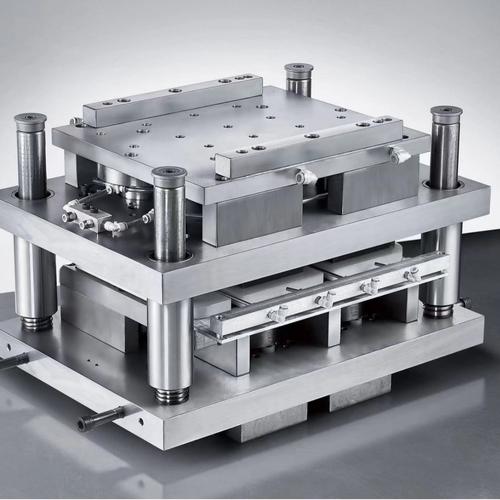
很多人一听冲压,脑子里浮现的画面就是一个大铁锤“哐”一下砸在钢板上。我当年也这么想。后来师傅拿了一块薄铝片给我,让我拿锤子砸一下试试。我砸了。铝片直接裂了。师傅又拿了一块,放在一个圆环形的模具上,让我用手指慢慢往下按。铝片顺着圆环的弧度,一点一点变形,最后变成一个碗的形状。没裂。他说,你看,冲压不是砸,是“哄”。
这个“哄”字用得特别妙。金属在常温下是有脾气的,你越急,它越容易跟你翻脸——开裂。所以真正的冲压过程,是上模慢慢往下走,压边圈先把板料四周压住,控制住材料的流动。然后凸模再往下顶,材料被一点点拉进凹模的型腔里。整个过程,材料在流动,在变薄,在加工硬化,但它没断。这靠的是模具间隙、压边力、润滑、材料性能,好几个变量凑在一起,差一点都不行。
说实话,刚入行那会儿我最烦的就是调模具。一个件拉出来,起皱了,师傅说压边力小了。调大一点,又开裂了。来来回回折腾。后来才明白,起皱和开裂就是冲压工艺里的两个死对头,你压得太松,材料多出来,堆在一起就是皱;你压得太紧,材料流不动,硬拉,就是裂。找到中间那个窗口,是一种手感,也是一种经验。
一块钢板要过好几道关
你在路上看到一辆车,车门、引擎盖、翼子板,那些曲面和棱线,基本上都是冲压出来的。但一块钢板变成车门,可不是一次冲压就完事。它得排着队过好几台压机,每台压机干一道工序。通常第一道是拉延,把平板拉成一个大致的立体形状;第二道修边,把多余的边角料切掉;第三道冲孔,把门把手、铰链、线束过孔这些洞打出来;第四道翻边,把边缘折起来,增加刚度。有时候还得加一道整形,把回弹的尺寸修回来。
这几道工序排在一整条线上,中间用机械手或者传输杆连起来。节拍很快,很多产线一分钟能出十几个件。你站在线尾看,这边一块平板进去,那边一个成型的车门出来,中间也就几十秒。但就是这几十秒,板料在每一台压机里经历的东西,比你想的复杂得多。拉延的时候,材料在凹模圆角的地方被弯曲、拉直、再弯曲,反复折腾。冲孔的时候,冲头和凹模之间就那么一点点间隙,剪切力把材料撕开。翻边的时候,边缘的材料被折弯,外层的晶粒被拉长,内层的被压缩。
每一道工序都在改变材料的内部结构。加工硬化是必然的。所以有些件拉延完太硬了,后面翻边容易裂,就得在工序之间加退火。不过现在很多产线用的钢板本身成型性就好,再加上计算机模拟把每一道的变形量算得比较准,退火这道就省了。
出问题了,怎么倒推是哪一环节的事

冲压现场最怕什么?怕批量开裂或者批量起皱。一个件出问题,可能还能调调模。一批件出问题,那就是成百上千的废品。我经历过一次,拉延件在某个圆角位置总是裂,位置固定,但裂的深度忽深忽浅。当时第一反应是压边力太大,调小了点,确实好了一些,但还是裂。后来把模具拆了看,发现是凹模圆角的地方有一小块拉毛了,表面粗糙度变了。材料流过那个位置的时候,阻力突然变大,就裂了。
你看,冲压故障有时候不是参数的问题,是模具表面的问题。还有一次,件起皱,调压边力没用。最后发现是板料本身的问题。那批钢板的厚度公差偏上限,材料多了那么一丁点,压边圈压不住。换了一批料,立马好了。所以搞冲压,你得同时盯着三样东西:材料、模具、设备。哪个环节波动了,最终都会反映到那个冲出来的件上。
这也是为什么很多老师傅调模的时候,会先用手摸一摸板料,看看表面有没有划痕,用手掰一掰边角,感觉一下硬度。这些动作看起来不科学,但有时候比看参数快。当然,现在车间里也越来越依赖传感器和自动检测了。在线视觉检测,能实时拍照,把开裂、起皱、孔位偏移这些缺陷挑出来。但机器挑出来的问题,最终还是要人去倒推原因。
说到底,冲压工艺就是这样。它看起来粗暴,实际上细腻。看起来简单,实际上变量多得吓人。每一声闷响背后,都是材料在模具里的一次精确流动。你听久了,甚至能从声音里听出来这台压机今天状态对不对。那声音发闷,可能是润滑不够;那声音发脆,可能是间隙不对。这大概就是干久了之后,耳朵长出来的本事。
作者|制造
排版|制造
审核|乐乐