 大讲堂
老张带我去车间那天,赶上一批急件。
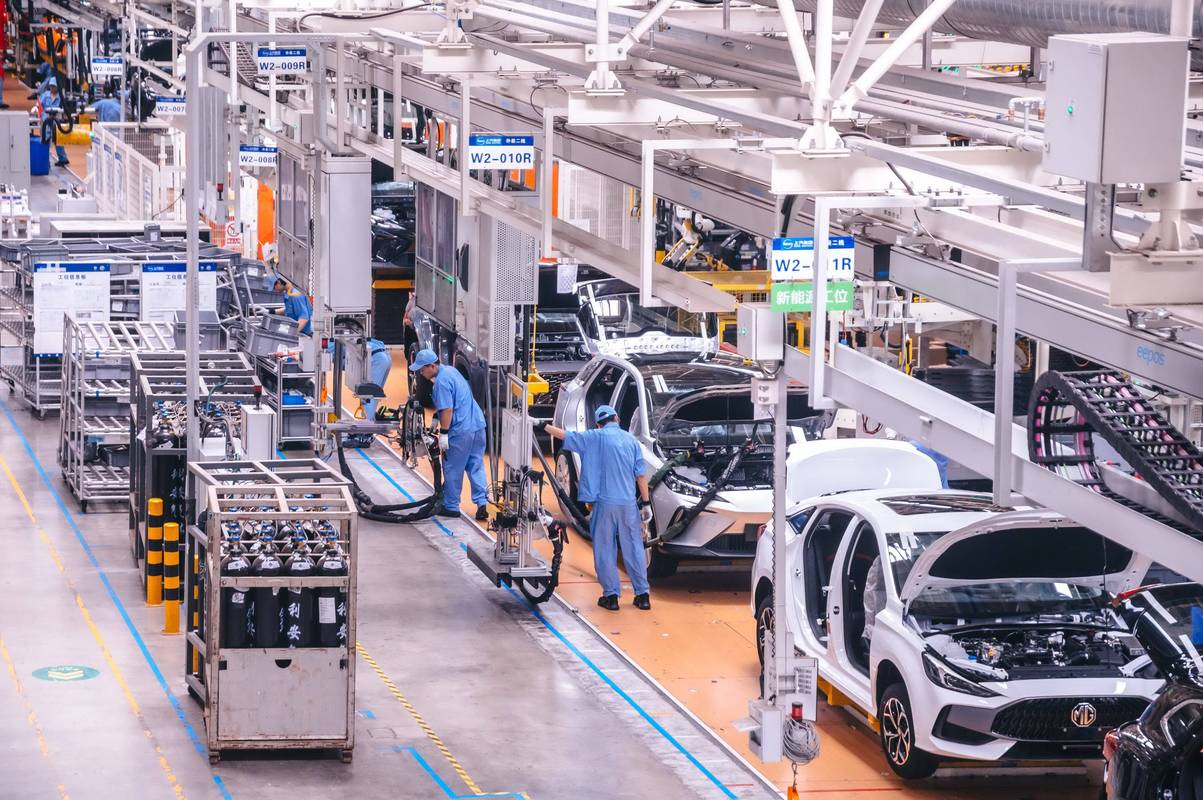
装配线十几个工位一字排开,传送带嗡嗡响,气缸噗嗤噗嗤地排气。我站在线头看了五分钟,发现一件挺怪的事——第四工位前面堆了一摞半成品,像早高峰堵在收费站。操作工手没停,动作快得有点发狠。
再往后走两步。第五、第六工位的人有空抬头瞄我一眼,甚至还能顺手把空料盒码整齐。
同一条线,有人忙到冒烟,有人闲到整理桌面。
这不是谁偷懒。这是产线平衡最表层的那道疤。
整条线,其实都在等某一个人

很多新手以为,传送带走多快,线就产多快。不对。
传送带只是搬运工。真正决定产量的,是最慢的那个工位。业内管它叫瓶颈。名字取得挺形象——就像瓶子,水倒得再猛,瓶口就那么粗,多的全溢出来。
我见过一条小装配线,前面几道工序都是十几秒搞定,到某一道压装,光保压就得等。压机不是坏,是它的节拍天生就长。前面的人做得再快,件也只能堆着。堆到一定程度,线就得停。停一分钟,前面所有人的活都白攒。
见过那种感觉吗?你干活干得飞快,抬头一看,前面堵着一座山。
胖瘦不匀,是切出来的
工序这东西,跟分菜一样。你切得粗,有人碗里堆成山,有人碗里就两根豆芽。
比如拧紧一颗螺丝,取电批、对准、按下、扭矩到位、松手、放回。目测一遍,也许三四秒。可要是这个工位还要顺手贴一张标签、翻个面、插一根线束,时间就翻上去了。旁边的工位只负责一个目检动作,两秒完事。
这就是先天不平衡——活儿本身没分匀。
更麻烦的是那些藏在机器里的等待。你看那个压装工位。工件从上一站滑过来,偶尔会歪一点。操作工就得伸手扶正。扶正一次两秒,一天下来就是一大把。这不是压机的错。是上一站送料间隙没管住。
还有一种堵,藏得更深。某个工位看着不快不慢,就是偶尔停顿一下。你去问,操作工说是在等——等什么?等上一件走远,不然手伸不进去。这种叫干涉。两台设备离得太近,或者人跟机器抢空间,也会生出无形的等待。
所以真正的平衡,有时候不在工位上,在上游的料道、定位销、甚至一个磨损的挡块上。

别急着加人,先看看哪一秒在打架
我见过最典型的错误反应:线堵了,加人。加一个人站旁边帮忙,结果工位挤,动作打架,更慢。
平衡不是把每个人都塞满。塞满反而危险。你想,一个人刚好卡在满负荷,一旦有一台设备慢半拍、来料晚几秒,他立刻变成瓶颈,后面全跟着晃。留一点余量,线才有呼吸的余地。
老张有句话我记到现在:产线平衡不是让每个人都一样忙,是让最忙的那个人,别疯。
怎么做到?简单的办法是把慢工位的动作拆出去一点。拧螺丝的拆标签,贴标签的拆取料。或者把工具挪近一点,少走两步。有时候一个动作从弯腰改成伸手,就能抠出半秒。
还有缓冲。慢工位前面放一小段传送带,或者一个周转盒,让它自己消化波动。不多,就那么几件。多了反而掩盖问题。
说到底,这是一门跟时间打交道的活。你不用把它想得太玄。盯着人等人的那几秒看,基本就找着方向了。
后来我又去过那条线。第四工位前面那摞半成品矮了不少。操作工大姐还是忙,但不再发狠了。老张在旁边抽烟,没说话,冲那堆料抬了抬下巴。
作者|制造
排版|制造
审核|白杨