2026-11-12 20:34:14
作者:
制造
刚跨进磨工车间的门,冷气混着乳化液的味道直往鼻子里钻。墙角的排风扇嗡嗡转着,把飘在空气里的细铁屑吹得打旋。张师傅攥着千分尺的手还没松,指节因为用力泛着白。他脚边横躺着的,就是今天跟了他一上午的主角。不是什么精密到离谱的航天零件。就是一根曲轴。
很多人第一次见,都觉得它长得歪歪扭扭不值钱
说实话,我刚入行的时候也这么想——不就是把直轴铣出几个拐吗?能有多难?直到跟着张师傅处理第一起批量报废的事故才知道,这货的脾气,比车间里淬火炉的温控仪还难拿捏。
很多第一次来车间参观的人,盯着台架上的曲轴转两圈,都会忍不住笑:这东西歪歪扭扭的,看着像被人掰弯的铁棍,凭什么占着精加工磨床最核心的工位?
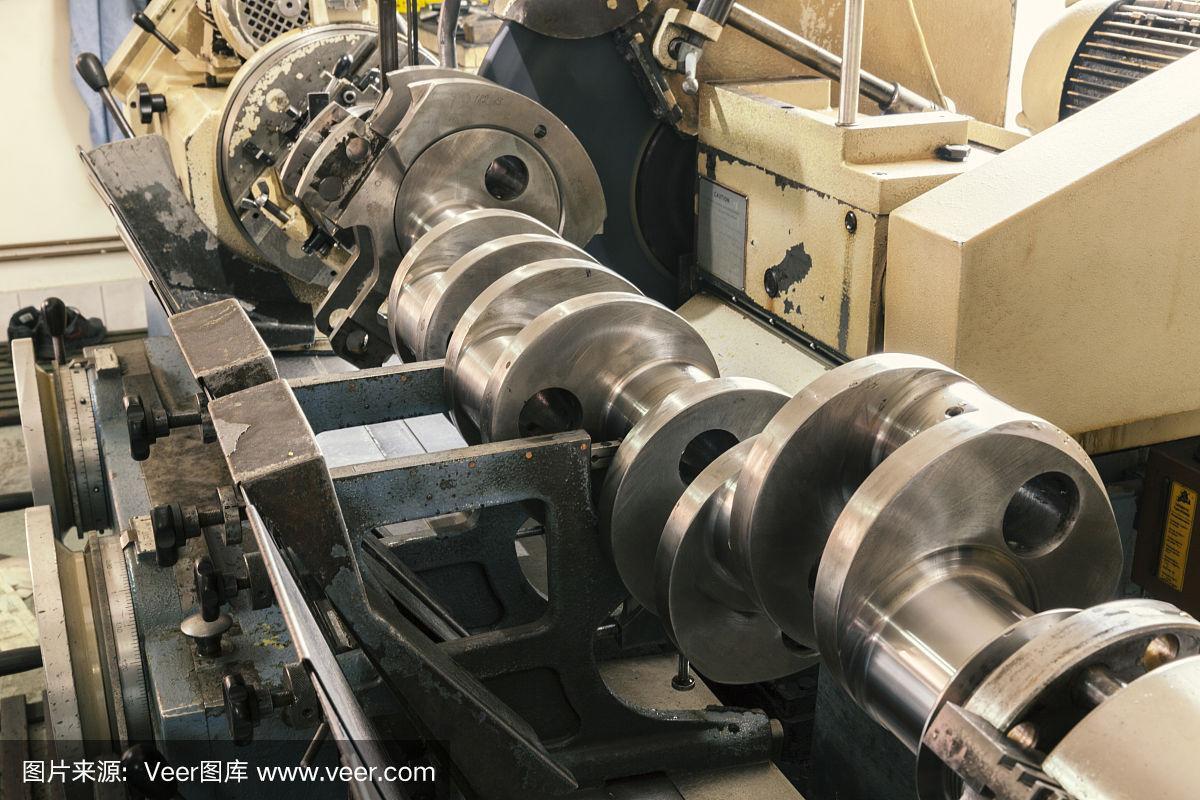 车间磨床边摆放的待检测成品曲轴
你伸手摸过合格成品的轴颈面就知道,那粗糙度细得像摸刚剥壳的熟鸡蛋,连指甲划上去都留不下印子。要是有个0.01毫米的凹坑,跑满额定转速的时候,轴瓦能直接给你磨出金属粉末来。曲轴上每一个拐的偏心距公差,通常都控制在头发丝直径的1/5以内——差一丝,整机运转的震动就能从脚底顺着机架传到耳朵里,久了连固定螺栓都能给你震松。
我刚当学徒那会,磨完一根曲轴兴冲冲拿给张师傅检,他把千分尺往轴颈上一卡,眉头直接皱成疙瘩——我磨的时候吃刀太深,轴颈圆度超了0.02毫米。那天我站在磨床边重新修磨,站了快俩小时,腿都麻了。从那之后我再也不敢小看这根歪歪的轴。
从一根圆钢到能转的成品,要挨多少“揍”
别以为它是车出来就完事的。刚下料的圆钢棒,先得扔去热处理炉里焖透——那温度高得站在炉边,眉毛都能给你烤卷边。出来的时候硬得像块淬过火的铁疙瘩,普通车刀上去都得崩俩齿。
粗加工的时候要先把所有的拐位、轴颈的余量留足,留多了磨不动,留少了热处理变形直接就废了。很多产线的老师傅说,留余量的手感,是靠磨坏几十根毛坯练出来的。
 热处理车间待入炉的粗加工曲轴毛坯
等粗加工的应力散得差不多了,才轮得到磨床上场。精磨的时候要分好几次走刀,每一次的吃刀量都得卡得死死的,生怕加工应力攒多了,零件刚下线就自己翘曲。磨到最后一步,还要给整个曲轴做动平衡——曲轴上的动平衡配重块,从来不是随便焊上去的铁块,是得逐件称重配平的。哪侧重了就磨掉一点金属,哪侧轻了就焊一小块配重,直到转起来的时候,震动值降到允许的范围内才算完。
哦对,之前有次新换的砂轮没找正,磨出来的轴颈表面有一圈细密的振纹,整批12根曲轴全被拉去重新抛光。那天班组里所有人都加班到晚上十点,连车间门口的保安大爷都跟着帮忙找振源。
真等它出了问题,拆下来才知道坑有多深
干我们这行的都知道,曲轴坏了从来不是小问题。
我之前碰到过一台跑了很久的设备,拆下来的曲轴表面看着光溜溜的,拿探伤仪一照,轴颈圆角的位置藏了好几条细裂纹。为啥?之前负责维修的师傅换轴瓦的时候,只想着把间隙调小点,觉得紧点不晃,根本没考虑过曲轴本身的疲劳强度。
当时我蹲在拆解台边盯着那裂纹,后背都冒冷汗——这要是在高速运转的时候断了,整个连杆能直接捅穿缸体,半台设备都得废。
很多人觉得曲轴是整台设备里最结实的零件,其实它天天在交变应力里熬着:转一圈,每个拐都得被拉、被压、被扭一遍,几十年如一日。哪怕一个不起眼的圆角过渡没做光滑,时间长了裂纹都会顺着应力集中的位置慢慢爬。
不过话说回来,现在很多新产线的加工精度确实比我们当年靠手感摸的强多了。但哪怕是自动化线磨出来的曲轴,最后还是得有人拿着千分尺在轴颈、拐位、配重块的位置挨个卡一遍。没人敢省这一步。
张师傅终于把千分尺的读数记到台账上,直起腰揉了揉发酸的手腕。他脚边的曲轴安安静静躺着,表面的磨削痕迹在灯下泛着冷光。没人会特意给它做个展示牌。但所有靠它转起来的设备,缺了它都得趴窝。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间磨床边,那根被千分尺卡了三回的曲轴
文章链接:https://www.lfdjt.com/p/zhizao/a/23465.html
 大讲堂