 大讲堂
上周带刚毕业的小徒弟调贴标机,他蹲在地上拧了半小时那个巴掌大的黑方块,满手沾着不干胶的残胶,机器还是走两格就卡一下,标贴歪得能斜到瓶子底下去。我踢了踢他脚边垂下来的软排线,说你别光拧固定螺丝,先摸下电机外壳——烫得能煎鸡蛋。
这就是我们天天打交道的步进电机。不是课本上画的那种标着清晰参数的理想元件,是沾着胶印、蹭着机油、连着一捆磨破了皮的排线,在车间里天天挨造的主儿。
别被课本骗了,它不是“想转多少就转多少”的乖孩子
我刚入行的时候也傻,拿个脉冲发生器对着打,数着数走,以为能当精密定位的万能选手。直到上次遇到个做灌装线的客户,说他那线每转1000步就差个半格,查了三天,最后发现是皮带轮的顶丝松了半圈。
步进电机的“准”,从来不是自己说了算的,是整套传动链凑出来的结果。
它本质是靠定子线圈的磁力,一步步“吸着”转子转,每一步的理论角度是固定的,但如果带的负载太重,或者线接虚了,它直接就“丢步”——就是你发了100步的指令,它只转了80步,还闷声不响的,不像伺服电机那样会触发报警硬停,就硬扛着转完,等你发现的时候,整批产品的定位孔都打歪了。
别信销售吹的“定位精度0.1度”。那是空载测的。真带个传送带,挂两卷几十斤的标签纸,车间温度升到40度,线圈电阻飘一点,精度立马打对折。

车间里最常见的毛病,一半都不是电机本身的锅
上周修的那台钻孔机,操作工拍着机器跟我说步进电机彻底坏了,一开机就嗡嗡抖,钻下去偏两毫米,换了新电机也没好。我拆下来测,线圈电阻正常,转子转着也顺,装回线的时候伸手拧了下驱动器的旋钮——哦,电流档被上次打扫卫生的阿姨碰得拧到最小了。
就这点事。换个新电机要大几百,调个旋钮三分钟搞定。
很多人一看到步进电机抖、定位不准,第一反应就是换件,其实八成是电流匹配没做好。
电流给小了,力矩不够,带不动负载,就会像晕车的人一样抖个不停;电流给大了,空载的时候烫得摸不住,夏天车间四十度,连续开俩小时,绝缘层烤化了,直接烧线圈。还有个新手必踩的坑:接线的时候把四根线的顺序接反了,电机不是往前走,是往后倒着转,还抖,他以为是电机坏了,拆了换个新的,照样倒。
说起来我之前也踩过这坑。刚入行的时候接了个设备的线,搞了俩小时,满头汗,最后翻线序表才发现AB相接反了,当时真想把自己的工具箱扔到车间外面去。

为啥贵的伺服不用,非要用这爱抖的家伙?
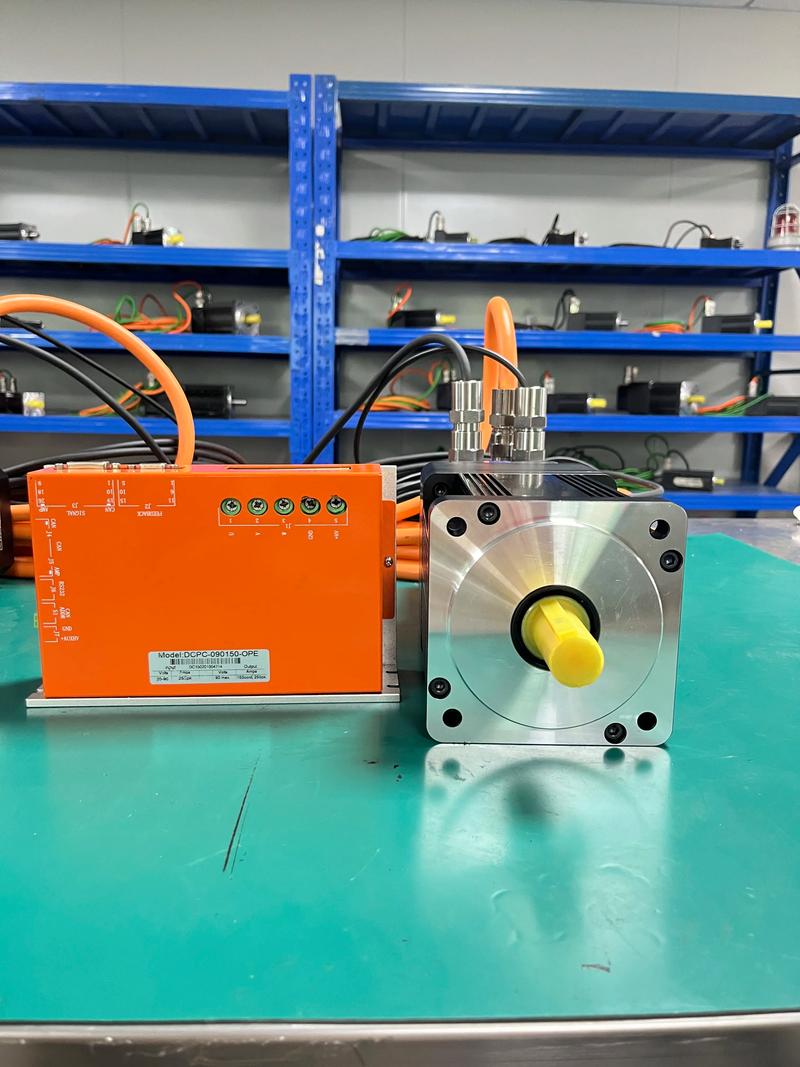
很多外行来参观,看到机器上装的都是这黑方块,觉得我们偷工减料,为啥不用那种带编码器的伺服电机,贵是贵点,但是稳啊。
说实话,算算账就知道了。一条线上面装二十个定位工位,每个工位用个步进电机,成本才是同规格伺服的三分之一,而且它结构简单啊——没有精密编码器,没有复杂的反馈电路,就一叠硅钢片绕着铜线,转子是个带齿的磁钢,车间里油大、胶多、灰尘厚,它扛造啊。你要是装个伺服,那个露在外面的编码器光栅,沾一点胶印,立马就报错停线,反而麻烦。
不是所有场合都需要“绝对的准”。比如贴个标,拧个瓶盖,走个短距离的输送线,不需要那种微米级的实时反馈,步进电机足够用了。而且它停住的时候,是靠电磁吸力把转子锁死的,不需要额外加刹车,成本又省一块。
很多人吐槽步进电机转起来抖,声音大。那是因为你把脉冲频率调得刚好和它的机械共振点对上了。稍微降个几十赫兹,或者在安装座下面加个薄减震垫,声音立马小一半。我之前给一条老线改参数,把共振频率避开,操作工说原来那机器吵得要戴耳塞,现在站在旁边说话都不用扯着嗓子喊。
刚才小徒弟又隔着设备喊我,说他把电流调对了,现在贴标终于不歪了。我走过去摸了摸电机外壳,温温的,转起来的嗡嗡声也顺了。
其实哪有什么神奇的元件啊。都是在车间里摸出来的脾气——你顺着它的性子调参数,它就给你稳稳当当转一天;你硬拧着它的负载超配,它就给你掉链子,和车间里那些用了十几年的老机床一个德行。
作者|制造
排版|制造
审核|小准