刚跨进车间门的那三秒,耳朵先被攥住——不是电锯的滋滋声,是切割机咬下一块厚钢板时,那种闷得像敲胸口的”哐当”,带着火星子炸在脚边的烫意。
很多刚进车间的新人头一回见这铁疙瘩,总觉得它就是个放大版的手持角磨机,不就是把磨片装在铁架子上,按个开关就往前蹭嘛。真上手试一次才知道,差得远了。
别拿角磨机的逻辑套它
上次那个刚毕业的小孩,头一回独立操作,拿着厚的树脂磨片就往钢板上怼,说厚片子耐磨,结果切到一半磨片直接崩了半块,擦着他安全帽飞出去,撞在后面的料架上弹了两米远。那孩子脸白了一上午,午饭都没吃下去。
薄的切割片反而比厚的更能扛冲击——这话不是瞎编的。厚片子看着结实,其实内部的应力散不出去,切到硬点的地方直接裂,薄片子本身有韧性,加上内部夹的那几层玻璃纤维网格,反而能扛住瞬间的冲击力,切起来也更省力,还不会把料切得烫变形。

还有个很多人搞反的点:切割片不是越硬越好。切软铝的时候用硬片子,切不了三片就会被铝屑糊得严严实实,转起来跟个实心铁饼似的,切起来费电机还容易卡。得用偏软的片,磨下来的铝屑能直接带着掉下去,不会粘在表面。
切得顺不顺,根本不是看机器劲大不大
说实话,刚入行的时候我也觉得电机功率越大越好,直到之前见过有人硬给切割机换大一号电机,说劲小了切不动厚板。结果换上之后,切1毫米的薄板,进给稍快一点,板直接被切得翘起来,边缘全是扯出来的毛刺,连打磨的师傅都骂娘。
真正决定切割效果的,是转速和进给力道的匹配。切厚板的时候转速稍慢,进给稳一点,别猛推机头,不然片直接卡在缝里,要么崩片要么烧电机。切薄板的时候转速要提上来,轻轻搭上去就走,不然容易把板切得烧蓝,边缘硬得像淬火过一样。
还有那个冷却的问题。很多班组图省事,干切完了直接往料堆里扔,说省水。你算算账,干切的时候切割片温度能冲到几百度,切个三五片片就废了,水淋上去的瞬间,那种”嘶”的蒸汽冒出来,能把片的寿命提两三倍,哪头划算?
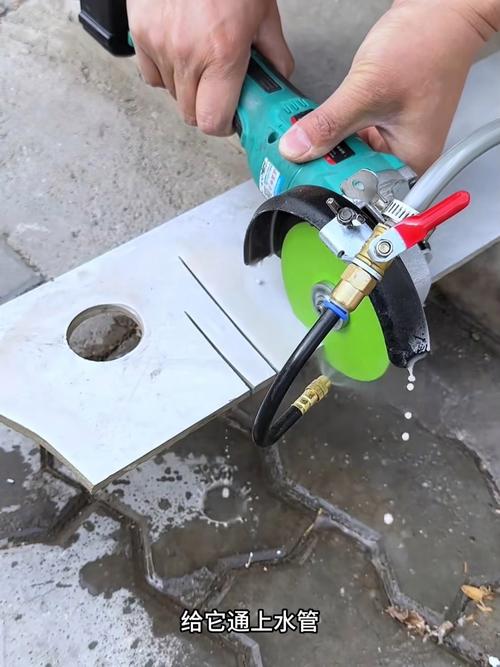
不过话说回来,水也不能开太大。不然水溅到电机接线的地方,轻则漏电跳闸,重则直接把电机烧了,耽误的产能够买十台新泵了。
那些老师傅绝不说的小毛病

干了这么多年,见过太多人遇到问题就拆机器换零件,其实很多小毛病,根本不用动大工程。
比如切出来的缝歪歪扭扭,很多人第一反应是切割片装歪了,拆下来重新装一遍还是歪。你拿手晃一下机头导轨,能晃出半毫米的量——这才是根源。导轨间隙松了,切的时候机头跟着晃,切出来的料肯定偏,拿个扳手把导轨的锁紧螺丝紧两圈,比换十片新片都管用。
还有切到一半突然卡停,别硬掰机头往前顶。先停机,看看是不是锯片中间的安装孔里卡了铁屑,硬掰轻则崩皮带,重则烧电机,纯纯得不偿失。
切割完的料别直接用手摸边缘。不是怕烫,是那个边缘的毛刺,比美工刀还利。我前两年图快,切完一块不锈钢直接上手搬,口子直接拉到指节,缝了两针,现在那道疤还在阴雨天发痒。
昨天刚帮隔壁班组调完一台老切割机,漆都掉光了,机身还沾着之前溅的火星印。调完试了一刀,切出来的碳钢板,边缘平得能直接拼,连打磨的工序都省了。那机器在车间待了快十年,见过好几个徒弟出师,照样好使。
作者|制造
排版|制造
审核|乐乐