2026-09-24 04:27:47 分类:正文
昨天刚调完一台带视觉的检测机,手上还留着防锈油混着焊锡的味儿。刚进厂的小徒弟追着我问,师傅这玩意不就是装个摄像头拍个照吗,怎么天天都要调?
我说,哪有这么简单。很多人对这玩意的误解,从接触第一天就错了。
新人常踩的第一个坑:把相机当眼睛就够了
很多人一上来就拼参数,要最高像素的相机,要最贵的镜头,结果装完一开测,一半合格一半不合格,瞎出结果。
灯光才是机器视觉能看清东西的核心,比相机像素重要多了。
我给你举个例子,找塑胶件边缘的飞边,你用正光对着工件打,飞边和工件本体融在一起,算法根本分不出来。换个角度打侧光,飞边一挡光,立马出来一道黑影,想看不见都难。
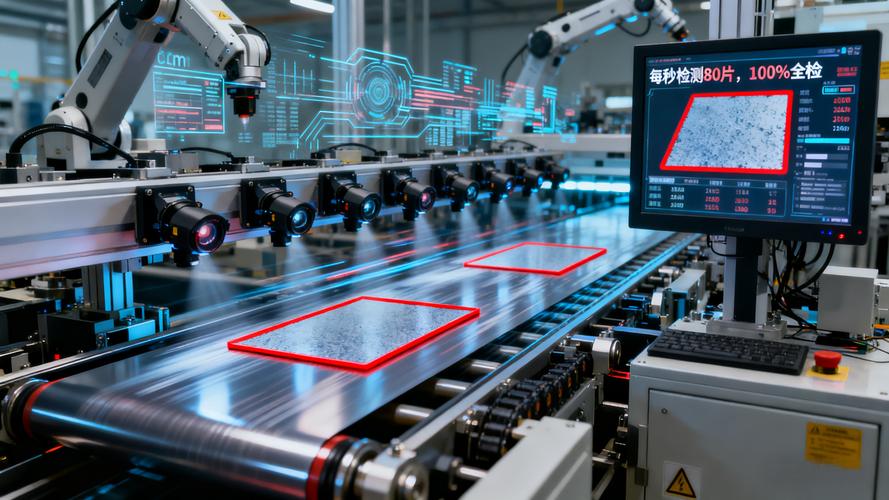 制造车间机器视觉检测工位现场图
你要找工件表面的细微划痕,直射光肯定不行,一照全是反光,得用漫射环光,把光线匀匀铺在表面,一点小细纹都能拉出来。
绝大多数视觉检测出问题,都不是相机不够好,是打光错了。就这一点,难住八成刚上手的新人。我见过不少产线花大价钱上了系统,最后还是留了个工位让人盯着,就是一开始没把这事搞明白。
它到底怎么在产线上找毛病
说起来其实不复杂,没有什么玄乎的。就是三步走,没那么多弯弯绕。
第一步触发,工件走到镜头底下,光电开关一碰,触发拍照。第二步运算,把拍出来的图,和提前调试好的规则比对——要么是和标准合格件比灰度差,要么是给你要找的缺陷画个检测框,看框里有没有超出范围的东西。第三步输出,合格就顺着流去下工位,不合格直接给信号,让气缸给踢去不良品框,有的还能把缺陷位置标在屏幕上,修模的师傅过去一看就知道哪出问题了。
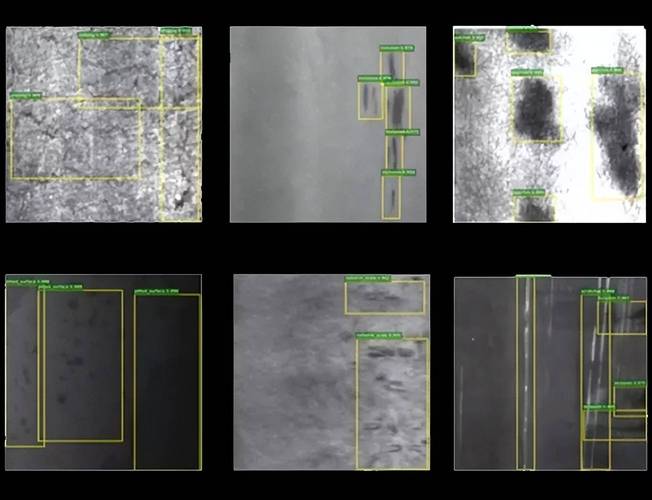 机器视觉塑胶件飞边缺陷检测对比图
我们车间原来做小家电的塑料外壳,全靠两个大姐轮班盯,一天八个小时眨不了几次眼,到下班连楼梯都看不清。干不到半年就要换人,漏检还总是控不住,赶产量的时候,漏检率能上去小十个点。
现在上了这套,一分钟能测三四十个,漏检还不到原来的十分之一。说实话,真不是资本家要裁员,是这活真不是人干的,机器干比人干靠谱多了。
不过话说回来,它也不是啥活都能接。
别迷信万能,它也有搞不定的时候
 别迷信万能,它也有搞不定的时候
我见过不少老板,一听机器视觉能省人,不管什么活都往上面堆,最后钱花了,活没干成,还说这玩意是智商税。
真不是这玩意不行,是你用错地方了。
比如那种软乎乎的橡胶件,挤出来成型每次都有点小变形,你硬要让它卡着毫米级的标准卡,那出来全是不良。比如那种内壁很深的小零件,镜头伸不进去,灯光打不到底,它也看不见,你再贵的相机也没用。还有同批次工件颜色差得大的,比如木纹的塑料件,每一块纹路都不一样,算法很容易把纹路当成缺陷误判,得专门调很久,还不一定能调好。
我一贯的看法,机器视觉就是帮人干重复熬眼的活,不是把人全替换了。那些一天重复上千次、全靠眼睛盯的检测,交给它,比人靠谱。要对付奇奇怪怪的新品、摸不准的缺陷,还是得老师傅出马。
昨天小徒弟还问我,以后会不会全是视觉,我们这些老师傅都要失业?我笑着说,你见过哪个工匠,是只会盯着眼睛看的?我们调机器、改规则、搞定它搞不定的活,这才是我们该干的。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的机器视觉:它真不是只会拍照片
文章链接:https://www.lfdjt.com/p/zhizao/a/2209.html