刚进车间门,那股混着熔融塑料味的热风先扑脸。
机器的闷响裹着热浪往身上撞。
别绕着它那刷着蓝漆的铁壳子猜什么复杂原理。这就是你要找的吹塑机。
别被它的铁壳子骗了,本质就是个大号吹气球的
说出来好笑。我刚进厂跟着师傅学的时候,第一次站在机器旁边看出料,盯着那根软乎乎、亮闪闪的熔融塑料条从模头垂下来,差点笑出声。
真的。
和你小时候吹气球的逻辑半毛钱差别都没有。你吹气球,是把空气灌进橡胶皮里,靠外面的手捏出形状——工业版的流程要顺得多:软的塑料料坯垂到两个对合的模具中间,模具“咔嗒”一声合紧,从模头中心伸进去的气针“嗤”的一下打进高压空气,软乎乎的料坯被气撑得贴紧模具内壁,几秒钟之后冷却定型,打开模具,就是个周正的塑料瓶。

很多人第一次见都觉得这是傻大粗的铁疙瘩,只要料够、气足就能出活。错得离谱。
你得盯着那根垂下来的料坯。料坯的薄厚差一点点,吹出来的瓶子就会歪歪扭扭。上次新来的徒弟刚上手,盯着模头发呆没注意,料坯一边厚一边薄,合模一吹,厚的那边撑不起来,薄的那边直接被气吹破,碎塑料糊在模具壁上,等发现的时候已经连续出了二十多个废品,师傅追着他绕着机器跑了两圈,劳保鞋都差点跑掉。
最容易出问题的地方,从来不是你盯着的地方
新人刚开机,眼睛全黏在模头出料的位置,生怕料堵了。
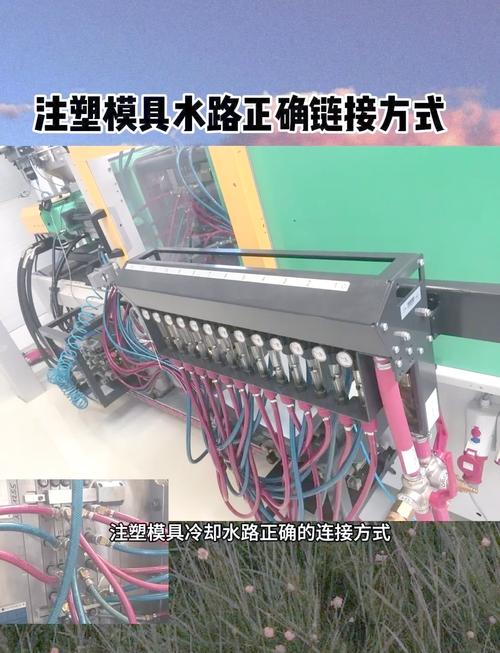
老员工都知道,真正容易掉链子的,是藏在模具夹层里的冷却水路。
这东西看着不起眼。模具合模之后,光靠空气凉透得等半天,效率上不去,所以模具夹层里通着循环的冷水,把贴在壁上的塑料快速带走热量,定型了才能开模。要是水路堵了半根,模具温度降不下来,出来的瓶子软塌塌的,刚掉在传送带上就歪成一团,你伸手摸一下,烫得立马缩手。
夏天车间温度冲到38度的时候,蹲在模具旁边通水路,汗滴在发烫的机壳上,“滋”的一下就蒸没影。有次换产做大容量的容器,模头里残留了之前做硬塑料的料,没清干净,混在新料里,出来的容器壁上全是硬邦邦的小疙瘩,摸着剌手,整批货全拉去粉碎区重新造粒,全车间连着加了三天班补产能,现在提起来大家还皱眉头。
还有那个模头的间隙,差个发丝那么细的距离,出来的料坯就会歪,吹出来的瓶子一边厚一边薄,装个带压力的饮料都能从薄的地方涨裂。别觉得是小事,上次有批瓶子就是因为壁厚不均,送到客户那边装了热饮,没俩小时就变形漏了,退回来的货堆了半间仓库,大家对着那堆瓶子蹲了半宿找原因。
它从来不会突然坏,全是平时攒的毛病
我在车间待了快十年,见过太多人把这台机器当没感情的铁疙瘩,按按钮、调参数、等出料,完事就靠在旁边刷手机。
它精得很。
你对它不上心,它分分钟给你掉链子。平时巡检的时候,别光盯着数显屏上的数字,伸手摸一下机身的震动,凑过去听一下电机转的声音,甚至多吸一口气闻闻有没有塑料烧焦的糊味,比你盯着屏幕看半小时都有用。
上次我巡检走到机器旁边,闻着淡淡的糊味,顺着声音摸过去,发现加热圈的接线松了,温度上不去,料没融透就从模头往外挤。再晚半小时,硬邦邦的料堵在模头里,拆模头清料就得折腾大半天,耽误的产能够大家加一整晚上班。
刚才站在旁边看机器转,那熟悉的闷响又起来了。亮闪闪的料坯从模头垂下来,长度够了,模具合上去,“嗤”的一声气冲进去,两秒之后开模,个周正的瓶子顺着传送带滑下来,凉丝丝的,表面还带着点模具的磨砂质感。
作者|制造
排版|制造
审核|小准