刚跨进车间门,耳膜先被震得麻了一下。不是那种尖锐的金属摩擦声,是闷沉沉的、带着震动感的”嗡嗡”,顺着鞋底往腿骨上爬。穿帆布工服的老周抬手指了指离我们最近的那台铁疙瘩——对,就是这台,我们车间最能干的老伙计,挤出机。很多第一次来的人凑上去看,总觉得这东西不就是个带加热的大铁筒?拧着个螺旋杆转?有啥难的。
很多人对挤出机的第一印象,全是从挤牙膏的生活经验里套出来的:不就是把软乎乎的料从窄口子上推出去,成型就完了?
真不是。
螺杆从进料段开始,每一段的螺距、温度、剪切力全是提前算好的——进料段就是老老实实把颗粒往前送,温度低,颗粒还是硬邦邦的固态,根本不会化;到了压缩段,螺距突然缩窄,螺杆转着把颗粒碾得碎碎的,加上外部加热圈的温度往上跳,颗粒开始慢慢熔融,从固体变成黏糊糊的膏状;再到均化段,螺距又调整,把混着气泡的熔料反复揉匀,温度稳在刚好不分解的区间。
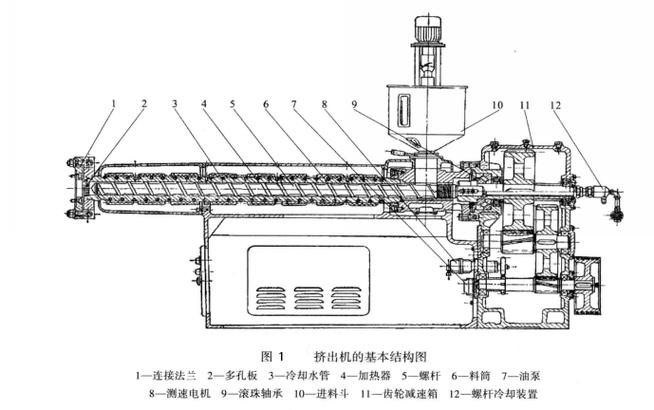
真不是挤牙膏。牙膏是靠手的压力把软料推出去,挤出机靠的是螺杆和料筒壁之间那点摩擦力,把固态颗粒硬生生”拽”着往前挪。很多刚入行的徒弟调机,上来就把进料段温度开老高,结果颗粒刚掉进料口就化了,黏在筒壁上堵成一团,半小时的清机活,累得满头汗。
干这行久了就知道,挤出机最闹心的从来不是啥大毛病。
就像上个月徒弟盯机,盯着屏幕上的温度曲线、转速参数全在合格区间,结果挤出来的塑料条表面全是细细的竖纹,像人脸上的干纹。徒弟愣了半天,翻遍了操作手册也找不到对应故障码。老周凑过去,伸手在离模头十公分的地方停了两秒,说,模头温度低了两度。
就差两度。
熔料的流动性差了一大截,从模孔挤出来的时候被扯出细纹,最后拉成成品上消不掉的小瑕疵。说实话,这种小偏差,根本不是靠屏幕上的数字能百分百抓准的,干了十几年的师傅,手伸过去离模头还有距离,就能感觉到那股热气的温度对不对。

很多人觉得挤出机堵了就是因为料脏?不对,有时候是螺杆和料筒之间的间隙磨大了。间隙超过0.1毫米的时候,熔料就会在筒里来回打转,根本不往前跑,你看着螺杆转得飞快,出料口半天挤不出一点东西,像人肠胃不蠕动,吃进去的东西堵在半路上。这时候拆开机筒换螺杆,往往要折腾大半天,车间里满是烫得冒烟的熔料味,混着冷却油的味道,洗都洗不掉。
别被”塑料挤出”这几个字局限住。
你快递盒上缠的那种透明打包带,是它挤出来的;你家阳台封的窗框,是它挤出来的;甚至现在替代一次性吸管的可降解圆棒,也是它换了模头挤出来的。哪有什么复杂的魔法,就是铁筒转着螺杆,把塑料揉化了,从特定形状的口子上挤出来,顺着冷却水槽滑过去,硬挺挺的定型,就成了能送到客户手里的型材。
上次有个来参观的大学生,盯着出料口刚挤出来的、还带着点余温的半透明塑料条,伸手就想去摸,被老周一巴掌拍开——烫的!那温度能把手上的皮烫掉一层。小伙子缩着手笑,说原来课本上写的”熔融挤出”,根本不是温温的软料,是实打实的、能烫掉皮的高温状态。
风从车间的卷帘门吹进来,带着点淡得几乎闻不见的熔料味,挤出机的嗡嗡声裹着风飘过来。旁边刚挤出来的塑料条顺着水槽慢慢往前滑,凉丝丝的,等着被切成一段段的型材,拉去仓库,最后变成你每天摸得到、用得到的某个日常物件。
作者|制造
排版|制造
审核|满满